


海德汉 Flex K CNC 编程综合指南
提交者:cnc programmer
工程图/图片
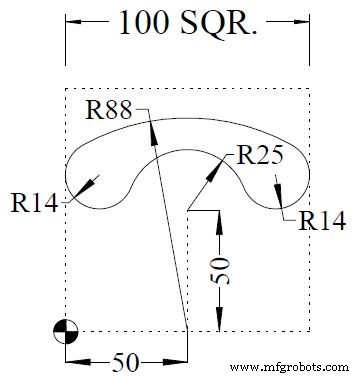
CNC 程序
0 BEGIN PGM FK1 MM
1 BLK FORM 0.1 Z X-10 Y+0 Z-40
2 BLK FORM 0.2 X+110 Y+100 Z+0
3 TOOL DEF 1 L+0 R+5
4 TOOL CALL 1 Z S500
5 L M6
6 L X+50 Y+50 R0 FMAX M3
7 L Z+2 FMAX
8 L Z-10 F100
9 L Y+75 RL F500
10 FC DR+ R25 CCX+50 CCY+50
11 FCT DR- R14
12 FCT DR- R88 CCX+50 CCY0
13 FSELECT 1
14 FCT DR- R14
15 FCT X+50 Y+75 DR+ R25 CCX+50 CCY+50
16 FSELECT 2
17 L Y+50 R0
18 L Z+50 R0 FMAX M5
19 TOOL CALL 0
20 L M6
21 L M2
22 END PGM FK1 MM
另一个 Flex K 示例,使用 FC 定义大轮廓(R25 圆角,圆心 50,50),FCT 定义内部特征(R14、R88 圆角,圆心变化),FSELECT 选择轮廓段进行切削。程序展示了如何定义主轮廓与子轮廓,通过 FSELECT 切换加工区域,实现型腔与岛屿的组合加工。最后退刀、换刀结束。
数控机床