


掌握海德汉对话式编程:外部柱、圆形型腔与槽练习
提交者:Machinist
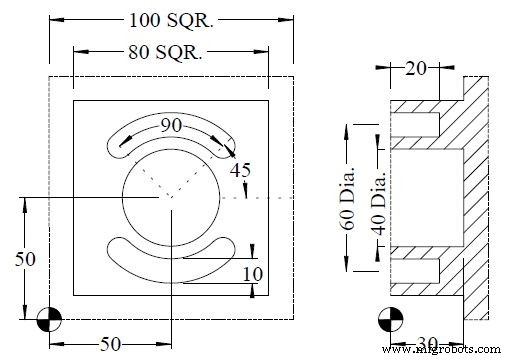
工程图/图片
CNC 程序
0 BEGIN PGM 10119 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-40
2 BLK FORM 0.2 X+100 Y+100 Z+0
3 TOOL DEF 1
4 TOOL DEF 2
5 TOOL CALL 1 Z S1000
6 L M6
7 CYCL DEF 213 STUD FINISHING Q200 = 2 ;SET-UP CLEARANCE Q201 = 30 ;DEPTH Q206 = 250 ;FEED RATE FOR PLNGNG Q202 = 5 ;PLUNGING DEPTH Q207 = 250 ;FEEDRATE FOR MILLING Q203 = 0 ;SURFACE COORDINATE Q204 = 20 ;2ND SET-UP CLEARANCE Q216 = 50 ;CENTER IN 1ST AXIS Q217 = 50 ;CENTER IN 2ND AXIS Q218 = 80 ;FIRST SIDE LENGTH Q219 = 80 ;SECOND SIDE LENGTH Q220 = 0 ;CORNER RADIUS Q221 = 10 ;ALLOWANCE IN 1ST AXIS
8 L X+50 Y+50 R0 FMAX M3
9 L Z+5 FMAX
10 CYCL CALL M8
11 CYCL DEF 5.0 CIRCULAR POCKET
12 CYCL DEF 5.1 SET UP 2
13 CYCLE DEF 5.2 DEPTH -30
14 CYCLE DEF 5.3 PECKG -10 F200
15 CYCLE DEF 5.4 RADIUS +20
16 CYCLE DEF 5.5 F500 DR+
17 L X+0 Y+0 Z+2 R0 FMAX M99
18 TOOL CALL 2 Z S1000
19 L M6
20 L X+0 Y+0 R0 FMAX M3
21 CYCL DEF 211 CIRCULAR SLOT Q200 = 2 ;SET-UP CLEARANCE Q201 = -20 ;DEPTH Q207 = 250 ;FEEDRATE FOR MILLNG Q202 = 5 ;PLUNGING DEPTH Q215 = 0 ;MACHINING OPERATION Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE Q216 = 50 ;CENTER IN 1ST AXIS Q217 = 50 ;CENTER IN 2ND AXIS Q244 = 60 ;PITCH CIRCLE DIAMETR Q219 = 10 ;SECOND SIDE LENGTH Q245 = +45 ;STARTING ANGLE Q248 = 90 ;ANGULAR LENGTH
22 CYCLE CALL M8
23 CYCL DEF 211 CIRCULAR SLOT Q200 = 2 ;SET-UP CLEARANCE Q201 = -20 ;DEPTH Q207 = 250 ;FEEDRATE FOR MILLNG Q202 = 5 ;PLUNGING DEPTH Q215 = 0 ;MACHINING OPERATION Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE Q216 = 50 ;CENTER IN 1ST AXIS Q217 = 50 ;CENTER IN 2ND AXIS Q244 = 70 ;PITCH CIRCLE DIAMETR Q219 = 8 ;SECOND SIDE LENGTH Q245 = +225 ;STARTING ANGLE Q248 = 90 ;ANGULAR LENGTH
24 CYCLE CALL M
25 TOOL CALL 0
26 L M6
27 L M30
28 END PGM 10119 MM
综合练习:T1 先用 CYCL DEF 213 STUD FINISHING 加工中心柱 (80x80 方形柱,R10 圆角,深度 30,表面坐标 0,余量 10);再用 CYCL DEF 5.0 CIRCULAR POCKET 加工中心圆形型腔 (R20,深度 -30);T2 用两次 CYCL DEF 211 CIRCULAR SLOT 加工两个圆周槽:第一个直径 60、宽 10、起始 45°、跨度 90°;第二个直径 70、宽 8、起始 225°、跨度 90°。展示了海德汉专用循环加工柱、圆腔、圆槽的参数化编程。
数控机床