


海德汉型腔铣削练习:分步对话式编程
提交者:Machinist
工程图/图片
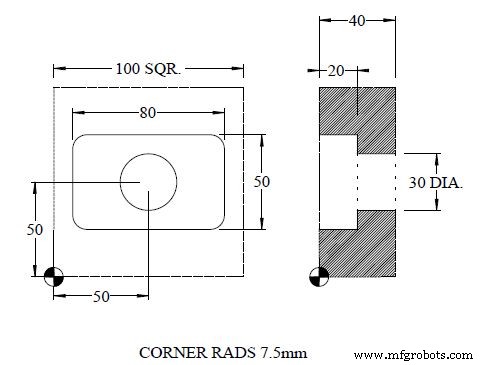
CNC 程序
0 BEGIN PGM 10118 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-40
2 BLK FORM 0.2 X+100 Y+100 Z+0
3 TOOL DEF 1
4 TOOL CALL 1 Z S1000
5 L M6
6 CYCL DEF 4.0 POCKET MILLING
7 CYCL DEF 4.1 SET UP 5
8 CYCL DEF 4.2 DEPTH -20
9 CYCL DEF 4.3 PECKG -10 F80
10 CYCL DEF 4.4 X+80
11 CYCL DEF 4.5 Y+50
12 CYCL DEF 4.6 F500 DR+
13 L X+50 Y+50 R0 FMAX M3
14 L Z+2 FMAX
15 CYCL CALL M8
16 CYCL DEF 5.0 CIRCULAR POCKET
17 CYCL DEF 5.1 SET UP -2
18 CYCLE DEF 5.2 DEPTH -20
19 CYCLE DEF 5.3 PECKG -10 F200
20 CYCLE DEF 5.4 RADIUS +15
21 CYCLE DEF 5.5 F500 DR+
22 L Z-18 FMAX M99
23 CYCL CALL
24 TOOL CALL 0
25 L M6
26 L M30
27 END PGM 10118 MM
两个型腔循环顺序加工:先 CYCL DEF 4.0 矩形型腔 (X 长 80、Y 宽 50,中心 (50,50) 隐含),设置间隙 5、深度 -20、啄深 -10、进给 500 顺铣;后 CYCL DEF 5.0 圆形型腔 (R15,深度 -20、啄深 -10、进给 500 顺铣)。两次循环调用间刀具未换,仅重新定义循环参数。注意第 22 行 L Z-18 FMAX M99 似为定位到圆腔起始高度?实际圆腔循环通常自动定位。程序演示了同一刀具连续加工不同形状型腔的参数切换方法。
数控机床