


掌握海德汉 CNC 编程:型腔铣削实战
提交者:Brian
工程图/图片
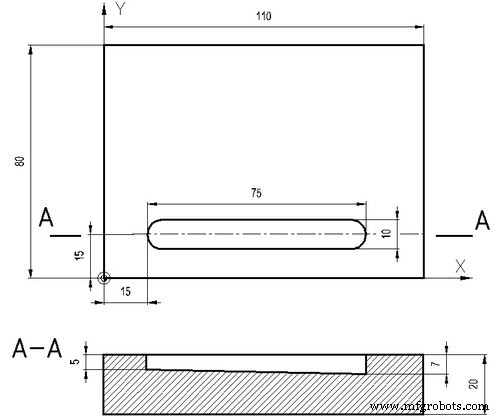
CNC 程序
0 BEGIN PGM 1 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+110 Y+80 Z+0
3 TOOL DEF 1 L+0 R+5
4 TOOL CALL 1 Z S 2200
5 L X+20 Y+15 Z+2 R0 FMAX M03
6 L Z-5 R F40 M
7 L X+85 Z-7 R F M
8 L Z+20 R F M
9 L X-40 Y+60 R F M02
10 END PGM 1
这是一个极简的型腔/轮廓加工程序。刀具 R5 从 (20,15) 进刀到 Z-5,然后直线插补到 X+85 同时 Z 深化到 -7(斜线下切),再退刀到 Z+20,最后快速移动到安全点。程序未使用循环,仅用基本 L 指令完成简单的二维轮廓加工,适合理解海德汉三维直线插补(XYZ 同动)。
数控机床