


优化西门子Sinumerik CYCLE95轮廓在主程序中的集成调用
提交者:BEATA
图纸/图像
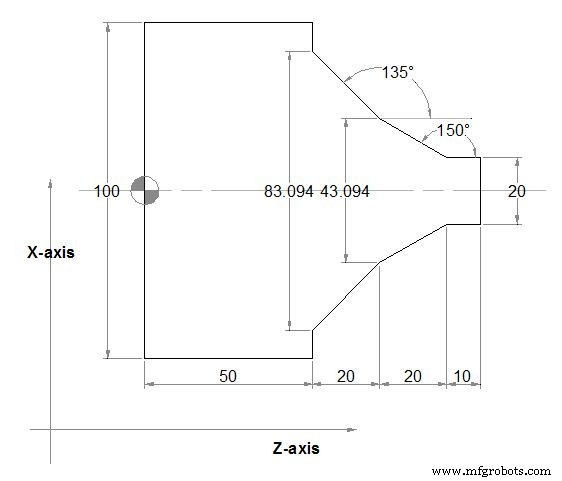
CNC程序
;Siemens Sinumerik CYCLE95 first parameter NPP
;can be given as a sepatate routine or
;can be defined inside calling program with Labels
;stock removal contour is defined in the calling program
N110 G18 G90 G96 F0.8
N120 S500 M3
N130 T1 D1
N140 G0 X140
N150 Z160
N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , )
N170 G0 X140 Z160
N175 M02
START:
N180 G1 X20 Z100 F0.6
N190 Z90
N200 Z70 ANG=150
N210 Z50 ANG=135
N220 Z50 X100
END:
N230 M02
数控机床
- Fanuc G20:掌握英制CNC编程——实战案例解析
- Sinumerik 840/840C L930 圆柱面铣削循环编程实例
- CNC 编程:G01 实现倒角与圆角 (C/R 参数) 实例教程
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序
- Haas M98 子程序调用:实战指南与样例代码
- 精通 Haas CNC M97 局部子程序调用:分步实例教学
- Sinumerik L93 槽加工循环:沟槽加工 CNC 程序实例
- CNC 车床钻削循环示例:Sinumerik CYCLE81 高效加工
- 掌握 Sinumerik CYCLE82 钻孔沉孔循环:分步示例程序
- 精通 Sinumerik 810 铣床 R 圆角与倒角编程 – 图文实例详解
- CNC 编程基础: 循序渐进教程与示例代码
- C 语言 calloc() 详解:零初始化动态分配原理与实战案例