


CNC 编程:G01 实现倒角与圆角 (C/R 参数) 实例教程
CNC 编程实例演示如何用 G01 配合 C (倒角) 与 R (圆角) 实现倒角与圆角过渡。简单易懂,初级加工人员亦可掌握。主要适用于 Fanuc 及兼容控制器。无需额外 G 代码,只需在 G01 块中加入 C 或 R。倒角角度固定 45°。
详细语法说明见 G01 倒角与圆角编程详解。另一实例见 G01 倒角与圆角 CNC 程序实例。
G01 倒角与圆角程序实例
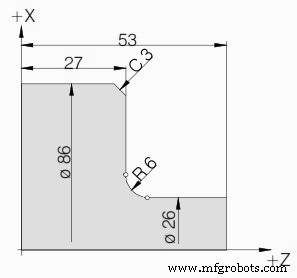
N40 G01 X26 Z53
N50 G01 X26 Z27 R6
N60 G01 X86 Z27 C3
N70 G01 X86 Z0
代码解析
- N50:Z 向移动至 27 并加 R6 圆角。
- N60:X 向移动至 86 并加 C3 倒角 (45°,3mm)。
数控机床
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G20:掌握英制CNC编程——实战案例解析
- 简易CNC车床编程:英制入门实例
- G01 倒角与圆角编程精通:CNC 车削实战技巧
- G01 倒角与圆角编程详解:C/R 参数用法完全指南
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序
- 掌握海德汉 CNC 控制系统中的绝对与增量工件坐标
- 精通 Sinumerik 810 铣床 R 圆角与倒角编程 – 图文实例详解
- Haas CNC 编程:使用 G01 C 与 R 实现倒角与圆角
- 马扎克G01.1:C轴插补螺纹加工实战范例
- 优化西门子Sinumerik CYCLE95轮廓在主程序中的集成调用
- C++ 类与对象实战指南:封装、构造函数、析构函数与访问控制