


CNC子程序教程:利用G91增量模式实现Z轴精准控制
Fanuc 系统 G91 增量编程配合子程序实现 Z 轴精准批量加工
投稿:机床操作员
工件示意图
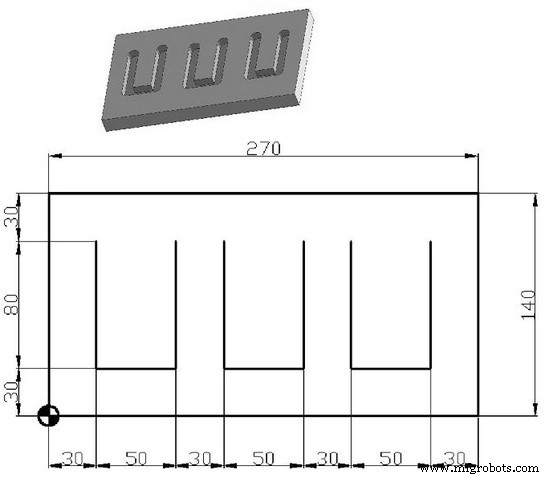
主程序 + 子程序完整代码
; 主程序
O777
G91                 (切换增量编程模式)
G28 Z0              (Z轴回机械零点/参考点)
M06 T01             (换1号刀具)
M03 S1200           (主轴正转1200rpm)
G90                 (切回绝对编程)
G54                 (选用工件坐标系G54)
G43 H1              (刀具长度补偿正向,H01)
G00 X30.0 Y110.0 Z2.0  (快速定位至第1工位上方安全点)
M98 P030888         (调用子程序 O888,重复3次:P=重复次数*10000+程序号)
G28 Z0              (Z轴回零)
M30                 (主程序结束)

; 子程序
O888
G91                 (子程序内采用增量模式,相对当前位置编程)
G01 Z-9.0 F200      (Z轴负向进给9mm,钻削/攻丝深度)
Y-80.0              (Y轴负向移动80mm,移至下一工位)
X50.0               (X轴正向移动50mm)
Y80.0               (Y轴正向移动80mm,回到原Y位置)
G00 Z9.0            (Z轴快速退回9mm,到安全高度)
G00 X30.0           (X轴快速回到起始X位置,完成一个循环)
M99                 (子程序返回,主程序M98 P030888 中 P=30888 表示重复3次)
核心技术点深度解析
1. G90/G91 模态切换策略
- 主程序:G91 仅用于 G28 Z0 回零(增量 0 即回参考点);随后立即 G90 切回绝对模式 建立工件坐标系 G54、刀补 G43、快速定位 G00——绝对坐标下位置明确、易读、易调试。
- 子程序:全程 G91 增量模式,所有移动相对于「进入子程序时的当前位置」。优势:
① 子程序通用性强,不依赖绝对坐标,可在不同工位、不同工件上复用;
② 编程直观:Z-9 即「向下钻 9mm」,Y-80 即「向左移 80mm」;
③ 避免主程序坐标系偏移、镜像、旋转对子程序的影响。
2. M98 P 重复调用格式
M98 P LLLLPPPP 或 M98 Ppppp Lllll (视系统版本)
- 常见 Fanuc 格式:P = 重复次数 × 10000 + 子程序号。例:
P030888= 3 次调用 O888。 - 部分新系统支持
M98 P888 L3显式指定重复次数 L。 - 子程序末尾 M99 返回主程序下一行;若 M99 后跟 Pnnnn 则返回主程序 Nnnnn 行。
3. 坐标系与刀补在主/子程序间的传递
- G54-G59 工件坐标系、G43/G44 刀具长度补偿、G40/G41/G42 刀半径补偿均为 模态全局有效,子程序继承主程序设定,除非子程序内显式改变。
- 本例中主程序建立 G54 G43 H1,子程序直接使用,无需重复指定。
4. 增量模式下的安全高度管理
- 子程序首条
G01 Z-9 F200相对当前 Z(主程序定位的 Z2) 下钻 9mm → 实际 Z = -7 (工件坐标系)。 - 末条
G00 Z9相对孔底(-7) 回升 9mm → 回到 Z2 安全平面,完美闭环。 - 若工件高度变化,只需修改主程序定位 Z 值,子程序完全不用动。
扩展应用场景
| 场景 | 子程序设计要点 |
|---|---|
| 多工位钻/攻丝/铰 | 子程序含固定循环 G81/G84/G85,主程序 M98 P 重复调用 |
| 阵列加工(矩阵/圆周) | 子程序完成单元特征,主程序用 G91 逐步位移或极坐标/旋转指令 |
| 多相同特征零件 | 主程序循环装夹/工件坐标系切换,每工件调用同一子程序 |
| 刀具寿命管理 | 子程序内监测刀具寿命变量,超限自动 M00 报警或调用备用刀 |
常见错误避坑指南
- 忘记 G90 切回:主程序若全程 G91,后续绝对坐标定位会变成增量叠加,导致位置飞越。原则:主程序默认 G90,仅局部临时用 G91。
- 子程序未闭环:增量移动总和不为零(如 Z-9 后只 Z8),导致每次调用位置漂移。原则:子程序进/退移动必须配对抵消。
- M98 P 格式错误:P 值位数不足或超出范围。原则:查阅具体系统手册确认 P/L 格式。
- 嵌套过深:Fanuc 标准限制 4 层子程序嵌套(含主程序),超限报警。原则:扁平化程序结构,用宏程序/参数化替代深层嵌套。
数控机床
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G20:掌握英制CNC编程——实战案例解析
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- Fanuc CNC G81钻削循环程序:分步实例教学
- CNC铣削实例:G90绝对、G91增量与G02/G03圆弧插补
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序
- 精通 G82 钻削循环(带停留):CNC 铣削实例程序
- Haas M98 子程序调用:实战指南与样例代码
- 精通 Haas CNC M97 局部子程序调用:分步实例教学
- Fanuc 子程序实例:用子程序技术简化钻削/攻丝编程
- CNC 编程基础: 循序渐进教程与示例代码