


森精机 G/M 代码完整指南:CNC 机加工人员必备
森精机 NMV 编程 G 代码和 M 代码完整列表,适用于森精机加工中心的 CNC 机加工人员/程序员。
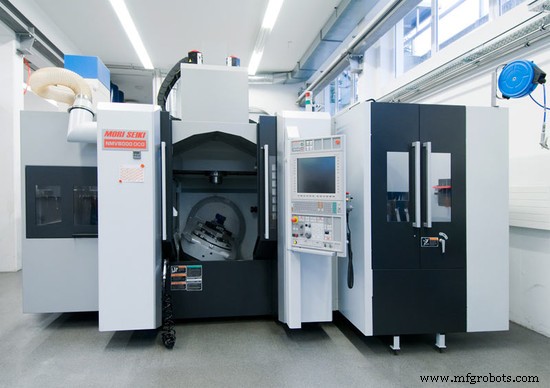 图片来源:HEINZ BAUMGARTNER AG
以下 G 和 M 代码适用于下列配备所列 NC 单元的森精机机型。
机型
- NMV1500 DCG
- NMV3000 DCG
- NMV5000 DCG
- NMV8000 DCG/40
- NMV8000 DCG/50
NC 单元
- MSX-701 IV
- MSX-711 IV
森精机 G 代码和 M 代码
G 代码
| G 代码 | 功能 |
|---|---|
| G00 | 定位 |
| G01 | 线性插补 |
| G02 | 圆弧/螺旋/螺旋锥/锥面插补,顺时针 (CW) |
| G02.2 | 渐开线插补,顺时针 (CW) |
| G02.3 | 指数插补,顺时针 (CW) |
| G03 | 圆弧/螺旋/螺旋锥/锥面插补,逆时针 (CCW) |
| G03.2 | 渐开线插补,逆时针 (CCW) |
| G03.3 | 指数插补,逆时针 (CCW) |
| G04 | 暂停/精确停止 |
| G05 | AI 轮廓控制 II 高速处理(前瞻程序段数:1000)(高精度轮廓控制兼容命令) |
| G05.1 | AI 轮廓控制 II 高速处理(前瞻程序段数:1000)/ 纳米平滑/平滑插补 |
| G06.2 | NURBS 插补 |
| G07 | 假设轴插补 |
| G07.1(G107) | 柱面插补/柱面插补切削点偏移 |
| G08 | AI 轮廓控制(前瞻控制兼容命令) |
| G09 | 精确停止 |
| G10 | 数据设定 |
| G10.6 | 刀具退让数据 |
| G11 | 数据设定模式取消 |
| G12.1 | 极坐标插补模式 |
| G13.1 | 极坐标插补模式取消 |
| G15 | 极坐标命令取消 |
| G16 | 极坐标命令 |
| G17 | XY 平面 |
| G18 | ZX 平面 |
| G19 | YZ 平面 |
| G20 | 英寸制数据输入 |
| G21 | 公制数据输入 |
| G22 | 存储行程检查功能开启 |
| G23 | 存储行程检查功能关闭 |
| G27 | 零点返回检查 |
| G28 | 自动零点返回 |
| G29 | 从零点返回 |
| G30 | 第二/第三/第四零点返回 |
| G30.1 | 浮动参考点返回 |
| G31 | 跳过功能 |
| G33 | 螺纹切削/同步进给 |
| G34 | 变导程螺纹 |
| G35 | 圆弧螺纹 CW |
| G36 | 圆弧螺纹 CCW |
| G40 | 刀具半径补偿取消/刀尖半径补偿取消 |
| G41 | 刀具半径补偿左/刀尖半径补偿左 |
| G42 | 刀具半径补偿右/刀尖半径补偿右 |
| G41.2 | 五轴加工刀具补偿左(类型 1) |
| G41.3 | 五轴加工刀具补偿(前刃偏移) |
| G41.4 | 五轴加工刀具补偿左(类型 1)(MSX-5** 兼容命令) |
| G41.5 | 五轴加工刀具补偿左(类型 1)(MSX-5** 兼容命令) |
| G41.6 | 五轴加工刀具补偿左(类型 2) |
| G42.2 | 五轴加工刀具补偿右(类型 1) |
| G42.4 | 五轴加工刀具补偿右(类型 1)(MSX-5** 兼容命令) |
| G42.5 | 五轴加工刀具补偿右(类型 1)(MSX-5** 兼容命令) |
| G42.6 | 五轴加工刀具补偿右(类型 2) |
| G40.1 (G150) | 法线方向控制取消模式 |
| G41.1 (G151) | 法线方向控制开启(左侧) |
| G42.1 (G152) | 法线方向控制开启(右侧) |
| G43 | 刀具长度补偿 + |
| G43.1 | 刀具轴向长度补偿 |
| G43.4 | 刀具中心点控制(类型 1)/平滑速度控制 |
| G43.5 | 刀具中心点控制(类型 2) |
| G43.7 | 车削用刀具长度补偿 |
| G43.8 | 切削点控制(类型 1) |
| G43.9 | 切削点控制(类型 2) |
| G44 | 刀具长度补偿 − |
| G45 | 刀具位置偏移增加 |
| G46 | 刀具位置偏移减少 |
| G47 | 刀具位置偏移双倍增加 |
| G48 | 刀具位置偏移双倍减少 |
| G49 | 刀具长度补偿取消/刀具中心点控制取消 |
| G50 | 缩放取消/可编程镜像取消(负倍率) |
| G51 | 缩放/可编程镜像(负倍率) |
| G50.1 | 可编程镜像取消 |
| G51.1 | 可编程镜像 |
| G50.2 | 多边形切削取消 |
| G51.2 | 多边形切削 |
| G52 | 局部坐标系设定 |
| G53 | 机床坐标系选择 |
| G53.1 | 刀具轴向控制 |
| G54 | 工件坐标系 1 选择/附加工件坐标系选择 |
| G54.1 | 附加工件坐标系选择 |
| G54.2 | 转台动态夹具偏移功能 |
| G54.4 | 工件安装误差补偿 |
| G55 | 工件坐标系 2 选择 |
| G56 | 工件坐标系 3 选择 |
| G57 | 工件坐标系 4 选择 |
| G58 | 工件坐标系 5 选择 |
| G59 | 工件坐标系 6 选择 |
| G60 | 单向进给 |
| G61 | 精确停止模式 |
| G62 | 自动拐角覆盖模式 |
| G63 | 攻丝模式 |
| G64 | 切削模式(精确停止检查模式) |
| G65 | 宏调用 |
| G66 | 宏模态调用(执行轴移动命令后调用) |
| G66.1 | 宏模态调用(每个程序段调用) |
| G67 | 宏模态调用取消 |
| G68 | 坐标旋转/三维坐标转换 |
| G68.2 | 倾斜加工平面命令(欧拉角) |
| G69 | 坐标旋转取消/三维坐标转换取消 |
| G72.1 | 复制旋转 |
| G72.2 | 复制平移 |
| G73 | 高速深孔钻削循环 |
| G74 | 反丝攻循环 |
| G76 | 精镗循环 |
| G80 | 切削模式关闭/孔加工固定循环取消 |
| G81 | 定心钻循环 |
| G81.1 | 切削模式 |
| G82 | 沉孔钻循环 |
| G83 | 深孔钻削循环 |
| G84 | 攻丝循环 |
| G84.2 | 同步攻丝循环(F15 格式) |
| G84.3 | 反向同步攻丝循环(F15 格式) |
| G85 | 镗削循环 |
| G86 | 镗削循环 |
| G87 | 背镗循环 |
| G88 | 镗削循环 |
| G89 | 镗削循环 |
| G90 | 绝对命令 |
| G91 | 增量命令 |
| G92 | 工件坐标系改变/最大车削主轴转速设定 |
| G92.1 | 工件坐标系预设 |
| G93 | 逆时间进给 |
| G94 | 每分钟进给模式 |
| G95 | 每转进给模式 |
| G96 | 恒线速控制 |
| G97 | 车削主轴恒定转速控制 |
| G98 | 初始点返回(孔加工固定循环) |
| G99 | R 点返回(孔加工固定循环) |
| G107 | 柱面插补 |
| G313 | 调用负载监控宏程序 |
| G332 | 切削模式选择/指定公差 |
| G355 | 旋转轴测量 |
| G382 | 倾斜加工平面命令(滚动-俯仰-偏航) |
M 代码
| M 代码 | 功能 |
|---|---|
| M00 | 程序停止 |
| M01 | 可选停止 |
| M02 | 程序结束 |
| M03 | 主轴正转启动 |
| M04 | 主轴反转启动 |
| M05 | 主轴停止 |
| M06 | 换刀 |
| M08 | 冷却液开启 |
| M09 | 油雾关闭 冷却液关闭 |
| M10 | C 轴夹紧 |
| M11 | C 轴松开 |
| M19 | 主轴定向 |
| M20 | 自动断电 |
| M21 | 外部输出 |
| M22 | 外部输出 |
| M23 | 外部输出 |
| M24 | 外部输出 |
| M25 | 外部输出 |
| M26 | 外部输出 |
| M27 | 外部输出 |
| M28 | 外部输出 |
| M29 | 同步攻丝模式 |
| M30 | 程序结束并复位 |
| M31 | 轴联锁旁路开启 |
| M32 | 轴联锁旁路关闭 |
| M33 | 刀具返回 |
| M44 | 台面传感器上升 |
| M45 | 台面传感器下降 |
| M46 | 传感器选择信号开启 |
| M47 | 传感器选择信号关闭 |
| M48 | 覆盖取消关闭 |
| M49 | 覆盖取消开启 |
| M50 | 油孔钻冷却液开启 |
| M51 | 气吹开启 |
| M53 | 传感器气吹开启 |
| M55 | 油雾开启 |
| M58 | 传感器气吹关闭 |
| M59 | 气吹关闭 |
| M60 | APC 启动命令 |
| M61 | APC 启动命令 |
| M66 | 刀具跳过开启 |
| M68 | B 轴夹紧 |
| M69 | B 轴松开 |
| M70 | 工件计数器/总计数器 |
| M72 | 排屑冷却液开启 |
| M73 | Y 轴镜像关闭 |
| M74 | Y 轴镜像开启 |
| M75 | X 轴镜像关闭 |
| M76 | X 轴镜像开启 |
| M77 | 外部输出 |
| M80 | 淋浴冷却液开启 |
| M81 | 淋浴冷却液关闭 |
| M82 | 自动门开启 |
| M83 | 自动门关闭 |
| M84 | 负载监控(教导、监控)模式开启 |
| M85 | 负载监控(教导、监控)模式关闭 自适应控制模式关闭 |
| M86 | 自适应控制模式开启 |
| M88 | 中心出水开启 |
| M89 | 中心出水关闭 |
| M90 | 刀具主轴/车削主轴同步运行模式开启 |
| M91 | 刀具主轴/车削主轴同步运行模式关闭 |
| M95 | 排屑冷却液关闭 |
| M96 | 宏中断模式 |
| M97 | 宏中断模式取消 |
| M98 | NC 内存子程序调用 |
| M99 | 子程序结束 重复程序 |
| M119 | 主轴(第二)定向 |
| M120 | 外部输出 |
| M121 | 外部输出 |
| M122 | 外部输出 |
| M123 | 外部输出 |
| M124 | 外部输出 |
| M125 | 外部输出 |
| M126 | 外部输出 |
| M127 | 外部输出 |
| M128 | 外部输出 |
| M129 | 外部输出 |
| M144 | 光学传感器电源开启 |
| M145 | 光学传感器电源关闭 |
| M165 | 油孔气吹开启 |
| M166 | Cs 轮廓控制模式 |
| M167 | Cs 轮廓控制模式取消 |
| M180 | 油雾收集器开启 |
| M181 | 油雾收集器关闭 |
| M182 | 辅助输出 2 开启 |
| M183 | 辅助输出 2 关闭 |
| M192 | ATC 准备模式开启 |
| M193 | ATC 准备模式关闭 |
| M198 | 外部 I/O 设备子程序调用 |
| M200 | 排屑器启动(正方向) |
| M201 | 排屑器停止 |
| M203 | 车削主轴正转启动 |
| M204 | 车削主轴反转启动 |
| M205 | 车削主轴停止 |
| M216 | 磨合运行润滑循环启动 |
| M226 | 半干式开启 |
| M227 | 半干式关闭 |
| M229 | ID 读取器前进 |
| M230 | ID 读取器返回 |
| M252 | 中心出气开启 |
| M253 | 中心出气关闭 |
| M258 | 自动开合防护罩打开 |
| M259 | 自动开合防护罩关闭 |
| M270 | 冷却液排放压力等级 0 |
| M271 | 冷却液排放压力等级 1 |
| M272 | 冷却液排放压力等级 2 |
| M273 | 冷却液排放压力等级 3 |
| M274 | 冷却液排放压力等级 4 |
| M275 | 冷却液排放压力等级 5 |
| M276 | 冷却液排放压力等级 6 |
| M277 | 冷却液排放压力等级 7 |
| M302 | 刀具寿命计数覆盖设定 |
| M303 | 车削模式关闭(C 轴分度模式开启) |
| M304 | 车削模式开启 |
| M305 | 端面冷却液开启 |
| M306 | 端面冷却液关闭 |
| M510 | 夹具 1 夹紧 |
| M511 | 夹具 1 松开 |
| M512 | 夹具 2 夹紧 |
| M513 | 夹具 2 松开 |
| M514 | 夹具 3 夹紧 |
| M515 | 夹具 3 松开 |
| M516 | 夹具 4 夹紧 |
| M517 | 夹具 4 松开 |
| M608 | 三维干涉检查功能开启 |
| M609 | 三维干涉检查功能关闭 |
| M1003 | 主轴正转启动 |
| M1004 | 主轴反转启动 |
| M1005 | 主轴停止 |
| M1010 | C 轴夹紧 |
| M1011 | C 轴松开 |
| M1019 | 主轴定向 |
| M1044 | 传感器下降 |
| M1045 | 传感器上升 |
| M1046 | 传感器选择信号开启 |
| M1047 | 传感器选择信号关闭 |
| M1068 | B 轴夹紧 |
| M1069 | B 轴松开 |
| M1082 | 自动门开启 |
| M2000 – M2020 | 多计数器显示功能 |
数控机床
- DMG MORI与永恒力联合推出无人驾驶运输解决方案:首款AGV演示系统亮相
- CNC G代码与M代码完全指南:含义、分类与实战详解(含PDF)
- DMG Mori数控铣床/车床/超声/磨削:精密制造全谱系解决方案
- G代码与M代码大全:CNC编程入门到精通指南
- 精密激光蚀刻与雕刻服务:铝材、皮革、木材等定制加工
- 精通 G 码与 M 码:CNC 编程终极指南
- 精通CNC M代码:全面入门指南
- Mori Seiki NTX1000SZM 11 轴复合机床:车/钻/攻多工序演示
- Haas 铣床 M 代码完整指南:功能、设置与用法
- DIN 66025 标准:NC 编程代码综合指南
- 数控铣床与车床 G 代码 M 代码综合参考指南
- Mach3 M 代码完整指南:CNC 加工必备参考