


CNC G代码与M代码完全指南:含义、分类与实战详解(含PDF)
The Mechanical Post带你了解CNC加工中的G代码与M代码。文末可下载打印PDF。
CNC编程入门
早期CNC用穿孔带/磁带输入指令,现已全面计算机化。下图为计算机化CNC控制器。
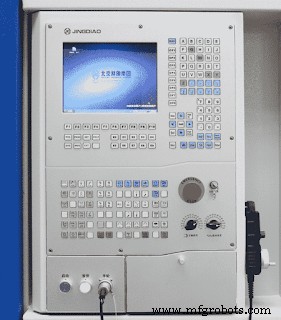 |
| HafeezJD, CC BY-SA 4.0, via Wikimedia Commons |
CNC机床识别特定指令语言,由预定义的G代码与M代码构成。每个代码对应特定功能,组合使用完成工件加工。前文已详解CNC原理、类型、优势应用,可参阅《什么是CNC机床?》夯实基础。正式讲解G/M代码前,先梳理CNC编程中的其他代码/字词。
N字词(程序段号)
标识程序块序号(每行指令称一程序块)。类似步骤编号:N100、N110、N120...通常按10或5递增。
进给字 (F代码)
指定刀具进给速度。格式:F_ _ 后跟数值。例:F240表示进给240。单位取决于模式:mm/min (G94) 或 mm/rev (G95)。
X、Y、Z字词
指定刀具位置坐标。对应XYZ线性轴。旋转角位用I、J、K字词表示。
主轴转速字 (S字)
S指定主轴转速(r/min)。例:S800 = 800 r/min。
刀具选择 (T字)
自动换刀机床调用。刀库各刀具有固定地址。例:当前用锥度刀需钻孔,用T04调用4号位钻头。
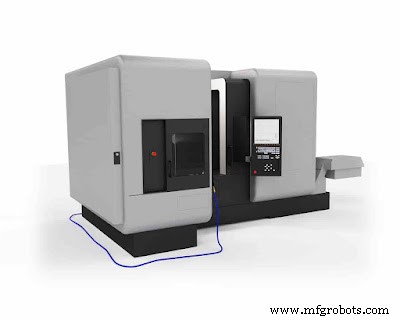 |
| CNC铣床 |
CNC铣削常用G代码
G00 快速定位
G01 线性插补
G02 顺时针圆弧插补
G03 逆时针圆弧插补
G04 暂停/驻留
G10 可编程数据输入
G17 XY平面选择
G18 ZX平面选择
G19 YZ平面选择
G20 英制单位编程
G21 公制单位编程
G27 参考点返回检查
G28 自动返回参考点
G29 从参考点自动返回
G30 返回第2/3/4参考点
G40 刀具半径补偿取消
G41 刀具半径左补偿
G42 刀具半径右补偿
G43 刀具长度正补偿
G44 刀具长度负补偿
G45 刀具偏置增加
G46 刀具偏置减少
G49 刀具长度补偿取消
G53 机床坐标系
G54-G59 工件坐标系
G80 固定循环取消
G81 钻削固定循环
G82 沉孔/倒角固定循环
G83 深孔钻削固定循环
G84 攻丝固定循环
G85 铰孔固定循环
G86 镗孔固定循环
G90 绝对定位
G91 增量定位
G92 零点预设
G94 进给单位 mm/min
G95 进给单位 mm/rev
G96 恒定表面速度开启
G97 恒定表面速度取消
CNC车削常用G代码
车削G代码有所差异:
G00 直线快速移动
G01 线性加工
G02 顺时针加工
G03 逆时针加工
G04 暂停
G09 精确停止检查
G10 可编程数据输入
G17 选XY平面
G18 选XZ平面
G19 选YZ平面
G20 英制编程
G21 公制编程
G27 参考点返回检查
G28 返回参考点
G29 从参考点返回
G30 返回第2/3/4参考点
G32 定导程螺纹循环(同步主轴)
G40 刀尖半径补偿关闭
G41 刀尖半径左补偿
G42 刀尖半径右补偿
G43 刀具长度正补偿
G44 刀具长度负补偿
G49 刀具长度补偿取消
G50 所有缩放因子复位1.0
G51 启用缩放因子
G52 所有坐标系局部偏移
G53 机床坐标系(取消工件偏移)
G54 第1工件坐标系
G55 第2工件坐标系
G56 第3工件坐标系
G57 第4工件坐标系
G58 第5工件坐标系
G59 第6工件坐标系
G70 精车固定循环
G71 粗车固定循环
G72 粗端面固定循环
G73 模式重复固定循环
G74 端面深孔钻固定循环
G75 开槽固定循环
G76 螺纹固定循环
G80 取消固定循环
G83 端面钻削固定循环
G84 端面攻丝固定循环
G86 侧面镗固定循环(主轴停、快退)
G87 侧面钻削固定循环
G88 侧面攻丝固定循环
G89 侧面镗固定循环
G90 绝对编程(B/C系统)
G91 增量编程(B/C系统)
G92 螺纹切削固定循环
G94 端面车削循环
G96 恒定表面速度开启
G97 恒定表面速度取消
G98 进给单位 mm/min
G99 进给单位 mm/rev
CNC通用M代码
铣/车通用:
M00 程序暂停
M01 可选停
M02 程序结束
M03 主轴正转启动
M04 主轴反转启动
M05 主轴停止
M06 换刀
M07 主轴内冷却液开
M08 冷却液开
M09 冷却液关
M30 程序结束并复位
M98 调用子程序
M99 子程序返回
延伸阅读
- 铸造工艺详解
- 工业自动化及类型
- GTAW/TIG焊接
高频G代码详解
G00 快速移动
以最大速度(厂商设定)非切削移动刀具。格式:G00 X_ Y_ Z_。例:G00 X25 Y05 Z00。避免空行程慢速浪费时间。
G01 线性插补
直线切削加工。格式:G01 X_ Y_ Z_ F_。例:G01 X30 Y15 Z2 F120。进给单位由G94/G95决定。
G02 圆弧插补(顺时针)
顺时针圆弧切削。逆时针用G03。
G04 暂停/驻留
刀具空转等待。格式:G04 X_ (秒) 或 G04 P_ (毫秒)。例:G04 X5 / G04 P60。
以上为高频G代码简释。更多细节可查阅machinistguides.com。附实战加工程序示例。╍╍╍╍╍╍╍╍╍╍
G代码与M代码概览完毕。欢迎评论建议,加入Telegram频道获机械工程前沿。下期再见,持续学习!
下载PDF链接工业技术