


G代码与M代码大全:CNC编程入门到精通指南
CNC加工是制造复杂精密产品的核心工艺,离不开驱动设备的G代码和M代码。两者常配合使用但功能截然不同。本文深度解析差异、控制原理及常用指令表。
了解更多CNC加工应用。
什么是G代码和M代码?
G代码
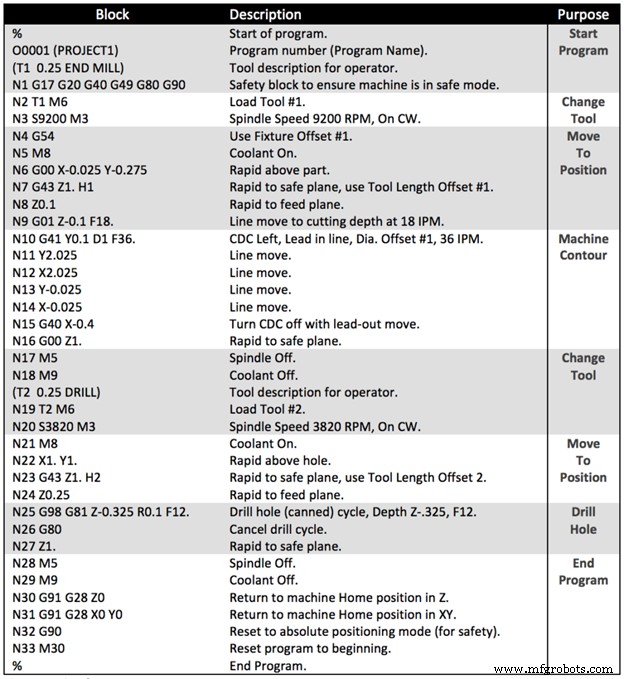
G代码(RS-274D)是最通用的CNC编程语言。指令多为字母数字格式,以G开头代表几何。控制机床运动:起点、路径、停止。编程复杂因机床格式差异:指令间空格、字母数字间零的数量不同。如G3与G03。编程员须熟悉设备格式,否则指令错误导致严重生产事故。
除G外,其他字母代表不同指令:
A: 绕X轴旋转刀具。
R: 圆弧半径。
X, Y, Z: 三维坐标位置,X/Y为水平/垂直,Z为深度。
I, J: 圆弧增量圆心。
N: 行号。
其他字母视机床功能而定。
M代码
M代码以M开头,控制非几何动作(辅助功能):程序停止、冷却液开关、主轴启停等。称杂项代码。每块信息仅允许一条M指令,因主要控制开关,重复使用会导致程序故障。M代码不同机床格式也有差异(如M03 vs M3)。
核心差异
- G代码各机床差异大,M代码相对统一。
- G控制运动功能,M控制非运动操作。
- G激活CNC机床,M激活可编程逻辑控制器(PLC)。
CNC编程如何控制机床?
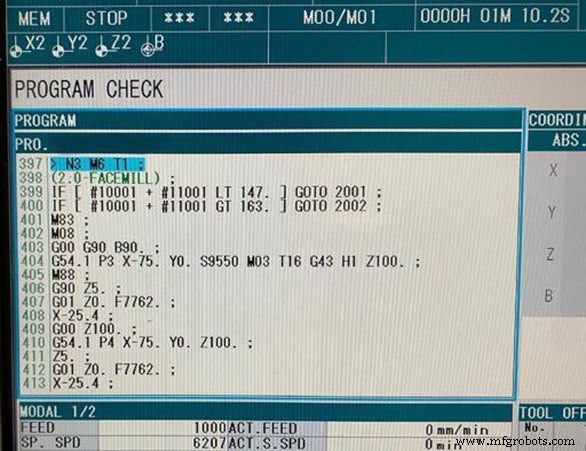
早期用穿孔卡/带控制运动,繁琐且易损丢失。计算机数控初期仍需手工输入代码,复杂零件极其繁重。现代CAD/CAM软件让代码生成简单高效。
流程:程序员用高阶CAD/CAM软件,导入机床模型、夹具,选刀具、规划刀路,软件自动生成G/M代码。
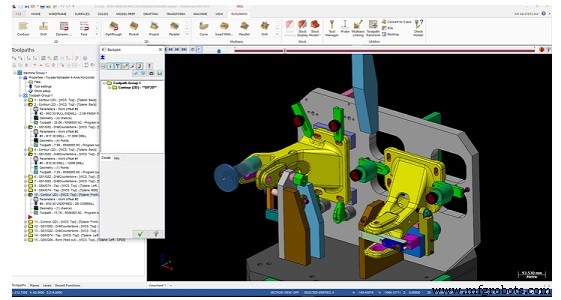
虽流程简化,复杂零件代码生成仍需数周。
G代码与M代码常用指令表
车床G代码
G00: 快速定位
G01: 线性插补/倒角/圆角 - 模态
G02: 顺时针圆弧插补 - 模态
G03: 逆时针圆弧插补 - 模态
G04: 暂停 (P) P=秒/毫秒
G05: 精细主轴控制(动力刀塔) - 可选
G09: 精确停止
G10: 可编程偏移设定
车床M代码
M00: 程序停止 - 模态
M01: 可选程序停止 - 模态
M02: 程序结束 - 模态
M03: 主轴正转 (S) - 模态
M04: 主轴反转 (S) - 模态
M05: 主轴停止 - 模态
M08: 冷却液开 - 模态
M09: 冷却液关 - 模态
M10: 卡盘夹紧 - 模态
铣床G代码
G00: 快速移动
G01: 线性插补
G02: 顺时针插补
G03: 逆时针插补
G04: 暂停
G09: 精确停止
G10: 可编程偏移设定
G12: 顺时针圆周凹槽铣削
G13: 逆时针圆周凹槽铣削
G17: XY平面选择
铣床M代码
M00: 程序停止
M01: 可选程序停止
M02: 程序结束
M03: 主轴顺时针 (S)
M04: 主轴逆时针 (S)
M05: 主轴停止
M06: 换刀 (T)
M08: 冷却液开
M09: 冷却液关
M10: 第4轴刹车开
总结
CNC机床离不开G/M代码指令。掌握代码生成是CNC加工与零件生产成功的关键,精通代码让您在编程职业生涯中领先。
RapidDirect CNC加工服务
20年制造经验,全流程资深团队。高性价比,不妥协质量。项目交付后无需担心编程及加工,全权负责,沟通畅通,提供专业建议助项目成功。
立即托管您的编程与CNC加工需求,决不后悔。
常见问题
Q: 所有CNC机床都用G代码吗?
A: 是的!所有CNC机床均使用G代码编程,指导机床何时、何地、如何移动。
Q: G代码有多少条?
A: 约一百条。车铣各有独立代码,也有共用代码。
数控机床