


海德汉 ISO G 代码大全: CNC 加工编程参考指南
海德汉 TNC 640/530/410/426/430/320 控制器的 DIN/ISO 功能概览 G 功能列表。
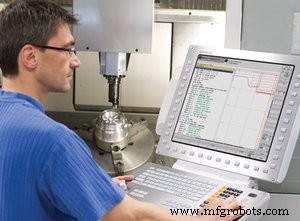
海德汉 TNC 640 数控系统
海德汉 ISO G 代码
刀具运动
| G 代码 | 功能描述 |
|---|---|
| G00 | 直角坐标系直线插补, 快速移动 |
| G01 | 直角坐标系直线插补 |
| G02 | 直角坐标系圆弧插补, 顺时针 |
| G03 | 直角坐标系圆弧插补, 逆时针 |
| G05 | 直角坐标系圆弧插补, 不指定方向 |
| G06 | 直角坐标系圆弧插补, 切向轮廓切入 |
| G07 | 平行轴定位块 |
| G10 | 极坐标直线插补, 快速移动 |
| G11 | 极坐标直线插补 |
| G12 | 极坐标圆弧插补, 顺时针 |
| G13 | 极坐标圆弧插补, 逆时针 |
| G15 | 极坐标圆弧插补, 不指定方向 |
| G16 | 极坐标圆弧插补, 切向轮廓切入 |
倒角/圆角/切入轮廓/退出轮廓
| G 代码 | 功能描述 |
|---|---|
| G24 | 长度 R 的倒角 |
| G25 | 半径 R 的圆角 |
| G26 | 半径 R 的切向轮廓切入 |
| G27 | 半径 R 的切向轮廓切入 |
刀具定义
| G 代码 | 功能描述 |
|---|---|
| G99 | 配合刀具号 T、长度 L、半径 R |
刀具半径补偿
| G 代码 | 功能描述 |
|---|---|
| G40 | 无刀具半径补偿 |
| G41 | 刀具半径补偿, 左侧轮廓 |
| G42 | 刀具半径补偿, 右侧轮廓 |
| G43 | G07 平行轴补偿, 延长 |
| G44 | G07 平行轴补偿, 缩短 |
图形显示毛坯定义
| G 代码 | 功能描述 |
|---|---|
| G30 | (G17/G18/G19) 最小点 |
| G31 | (G90/G91) 最大点 |
钻削、攻丝、螺纹铣削循环
| G 代码 | 功能描述 |
|---|---|
| G83 | 深孔钻削循环 (啄钻) |
| G84 | 浮动攻丝刀柄攻丝 |
| G85 | 刚性攻丝 |
| G86 | 螺纹切削 |
| G200 | 钻削 |
| G201 | 铰削 |
| G202 | 镗削 |
| G203 | 通用钻削 |
| G204 | 后镗 |
| G205 | 通用啄钻 |
| G206 | 浮动攻丝刀柄攻丝 |
| G207 | 刚性攻丝 |
| G208 | 镗铣 |
| G209 | 断屑攻丝 |
点阵生成循环
| G 代码 | 功能描述 |
|---|---|
| G220 | 圆形阵列 |
| G221 | 线性阵列 |
SL 循环, 第 1 组
| G 代码 | 功能描述 |
|---|---|
| G37 | 轮廓几何, 子轮廓程序号列表 |
| G56 | 中心钻/导向钻 |
| G57 | 粗加工 |
| G58 | 顺时针轮廓铣削 (精加工) |
| G59 | 逆时针轮廓铣削 (精加工) |
SL 循环, 第 2 组
| G 代码 | 功能描述 |
|---|---|
| G37 | 轮廓几何, 子轮廓程序号列表 |
| G120 | 轮廓数据 (适用于 G121-G124) |
| G121 | 中心钻/导向钻 |
| G122 | 粗加工 |
| G123 | 底面精加工 |
| G124 | 侧面精加工 |
| G125 | 轮廓加工 (开放轮廓) |
| G127 | 圆柱面加工 |
| G128 | 圆柱面槽加工 |
坐标变换
| G 代码 | 功能描述 |
|---|---|
| G53 | 基准表中基准偏移 |
| G54 | 程序中基准偏移 |
| G28 | 镜像 |
| G73 | 坐标系旋转 |
| G72 | 比例因子 (缩小或放大轮廓) |
| G80 | 倾斜工作平面 |
| G247 | 基准设定 |
多程铣削循环
| G 代码 | 功能描述 |
|---|---|
| G60 | 运行 3D 数据 |
| G230 | 平面多程铣削 |
| G231 | 倾斜面多程铣削 |
| G232 | 面铣 |
特殊循环
| G 代码 | 功能描述 |
|---|---|
| G04 | 停顿时间, F 秒 |
| G36 | 主轴定向 |
| G39 | 程序调用 |
| G62 | 快速轮廓铣削公差偏差 |
| G440 | 测量轴偏移 |
| G441 | 快速探测 |
定义加工平面
| G 代码 | 功能描述 |
|---|---|
| G17 | 工作平面 X/Y, 刀具轴 Z |
| G18 | 工作平面 Z/X, 刀具轴 Y |
| G19 | 工作平面 Y/Z, 刀具轴 X |
| G20 | 刀具轴 IV |
尺寸模式
| G 代码 | 功能描述 |
|---|---|
| G90 | 绝对尺寸 |
| G91 | 增量尺寸 |
计量单位
| G 代码 | 功能描述 |
|---|---|
| G70 | 英寸 (程序开头设定) |
| G71 | 毫米 (程序开头设定) |
其他 G 功能
| G 代码 | 功能描述 |
|---|---|
| G29 | 将上一名义位置值作为极点 (圆心) 传递 |
| G38 | 停止程序运行 |
| G51 | 下一把刀具号 (配合中央刀具文件) |
| G79 | 循环调用 |
| G98 | 设置标签号 |
钻削、攻丝、螺纹铣削循环 (续)
| G 代码 | 功能描述 |
|---|---|
| G240 | 定心钻 |
| G200 | 钻削 |
| G201 | 铰削 |
| G202 | 镗削 |
| G203 | 通用钻削 |
| G204 | 后镗 |
| G205 | 通用啄钻 |
| G206 | 浮动攻丝刀柄攻丝 |
| G207 | 刚性攻丝 |
| G208 | 镗铣 |
| G209 | 断屑攻丝 |
| G241 | 单唇深孔钻 |
螺纹铣削循环
| G 代码 | 功能描述 |
|---|---|
| G262 | 螺纹铣削 |
| G263 | 螺纹铣削/沉孔 |
| G264 | 钻削/螺纹铣削 |
| G265 | 螺旋钻削/螺纹铣削 |
| G267 | 外螺纹铣削 |
型腔、凸台、槽铣削循环
| G 代码 | 功能描述 |
|---|---|
| G74 | 槽铣削 |
| G75 | 矩形型腔顺时针铣削 |
| G76 | 矩形型腔逆时针铣削 |
| G77 | 圆形型腔顺时针铣削 |
| G78 | 圆形型腔逆时针铣削 |
| G210 | 往复切入槽铣削 |
| G211 | 往复切入圆槽 |
| G212 | 矩形型腔精加工 |
| G213 | 矩形凸台精加工 |
| G214 | 圆形型腔精加工 |
| G215 | 圆形凸台精加工 |
型腔、凸台、槽完整循环
| G 代码 | 功能描述 |
|---|---|
| G251 | 矩形型腔完整加工 |
| G252 | 圆形型腔完整加工 |
| G253 | 槽完整加工 |
| G254 | 圆形槽完整加工 |
| G256 | 矩形凸台 |
| G257 | 圆形凸台 |
点阵生成循环 (续)
| G 代码 | 功能描述 |
|---|---|
| G220 | 圆形点阵 |
| G221 | 线性点阵 |
多程铣削循环 (续)
| G 代码 | 功能描述 |
|---|---|
| G230 | 平滑面多程铣削 |
| G231 | 倾斜面多程铣削 |
| G232 | 面铣 |
工件测量测头循环
| G 代码 | 功能描述 |
|---|---|
| G400 | 两点基本旋转 |
| G401 | 两孔基本旋转 |
| G402 | 两柱基本旋转 |
| G403 | 通过旋转轴补偿基本旋转 |
| G404 | 设定基本旋转 |
| G405 | 用 C 轴补偿倾斜 |
基准设定测头循环
| G 代码 | 功能描述 |
|---|---|
| G408 | 槽中心基准点 |
| G409 | 孔中心基准点 |
| G410 | 矩形内部基准 |
| G411 | 矩形外部基准 |
| G412 | 圆内部基准 |
| G413 | 圆外部基准 |
| G414 | 外角基准 |
| G415 | 内角基准 |
| G416 | 圆心基准 |
| G417 | 测头轴向基准 |
| G418 | 四孔中心基准 |
| G419 | 可选轴基准点 |
工件测量测头循环
| G 代码 | 功能描述 |
|---|---|
| G55 | 测量任意坐标 |
| G420 | 测量任意角度 |
| G421 | 测量孔 |
| G422 | 测量圆柱凸台 |
| G423 | 测量矩形型腔 |
| G424 | 测量矩形凸台 |
| G425 | 测量槽 |
| G426 | 测量凸起 |
| G427 | 测量任意坐标 |
| G430 | 测量圆心 |
| G431 | 测量任意平面 |
刀具测量测头循环
| G 代码 | 功能描述 |
|---|---|
| G480 | 校准 TT |
| G481 | 测量刀具长度 |
| G482 | 测量刀具半径 |
| G483 | 测量刀具长度和半径 |
数控机床
- 精通CNC M代码:全面入门指南
- Haas 铣床 M 代码完整指南:功能、设置与用法
- GSK 980TDb 车削系统 G 代码完整参考手册
- 西门子 Sinumerik 808D ISO 模式 G 代码完整参考指南
- Tormach CNC M 代码完整指南:M0–M9 核心功能详解
- Haas CNC 报警代码完整解析:故障排查速查手册
- 三菱 CNC 车床 700/70 系列 G 代码完整参考手册
- 三菱 CNC 700/70 系列加工中心 G 代码综合指南
- DIN 66025 标准:NC 编程代码综合指南
- Mach3 M 代码完整指南:CNC 加工必备参考
- EMCO WinNC Heidenhain TNC 426 对话式编程 M 代码完整指南
- M代码精通:CNC编程测验