


Denford Mirac PC数控车床G代码M代码完整参考
Denford Mirac PC是一款多功能2轴数控台式车削中心,适合各级教育和技术培训。本文提供完整的Denford Mirac PC数控车床G和M代码列表。
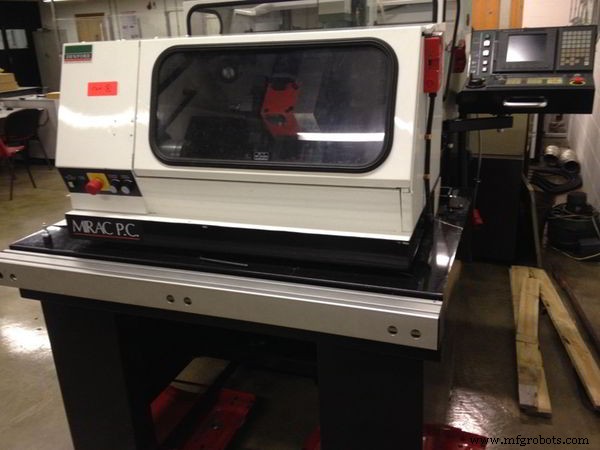
Denford Mirac PC数控车床
Mirac PC G代码列表
| G代码 | 功能 |
|---|---|
| G00 | 快速定位 |
| G01 | 线性插补(进给) |
| G02 | 圆弧插补顺时针 |
| G03 | 圆弧插补逆时针 |
| G04 | 停顿 |
| G20 | 英制数据输入 |
| G21 | 公制数据输入 |
| G28 | 参考点返回 |
| G40 | 刀尖半径补偿取消 |
| G41 | 刀尖半径补偿左 |
| G42 | 刀尖半径补偿右 |
| G50 | 工件坐标系设定/最大主轴转速设定 |
| G70 | 精加工循环 |
| G71 | 车削粗加工循环-X轴 |
| G72 | 端面粗加工循环-Z轴 |
| G73 | 轮廓重复循环 |
| G74 | Z轴啄钻循环 |
| G75 | X轴开槽循环 |
| G76 | 多道螺纹切削循环 |
| G81 | 深孔钻削(非Fanuc) |
| G90 | 直径切削循环A(外/内径) |
| G92 | 螺纹切削循环 |
| G94 | 切削循环B(端面循环) |
| G96 | 恒线速度控制 |
| G97 | 恒线速度控制取消 |
| G98 | 每分钟进给 |
| G99 | 每转进给 |
Denford Mirac PC数控车床G代码M代码
Mirac PC M代码列表
| M代码 | 功能 |
|---|---|
| M00 | 程序停止 |
| M01 | 可选停止 |
| M02 | 程序结束 |
| M03 | 主轴正转(顺时针) |
| M04 | 主轴反转(逆时针) |
| M05 | 主轴停止 |
| M06 | 自动换刀 |
| M08 | 冷却液开 |
| M09 | 冷却液关 |
| M10 | 卡盘松开 |
| M11 | 卡盘夹紧 |
| M13 | 主轴正转+冷却液开 |
| M14 | 主轴反转+冷却液开 |
| M25 | 尾座套筒伸出 |
| M26 | 尾座套筒缩回 |
| M30 | 程序停止复位 |
| M38 | 防护门开 |
| M39 | 防护门关 |
| M40 | 集料器伸出 |
| M41 | 集料器缩回 |
| M62 | 辅助输出1开 |
| M63 | 辅助输出2开 |
| M64 | 辅助输出1关 |
| M65 | 辅助输出2关 |
| M66 | 等待辅助输出1开 |
| M67 | 等待辅助输出2开 |
| M76 | 等待辅助输出1关 |
| M77 | 等待辅助输出2关 |
| M98 | 子程序调用 |
| M99 | 子程序结束返回 |
Denford Mirac PC代码表兼容Fanuc基础指令,增加教学机专用M代码,适合教学入门参考。
数控机床