


Fanuc 31i加工中心G代码完整参考(30i/31i/32i适用)
Fanuc 31i G代码列表,供使用Fanuc 30i/31i/32i数控系统加工中心的数控机师程序员参考。
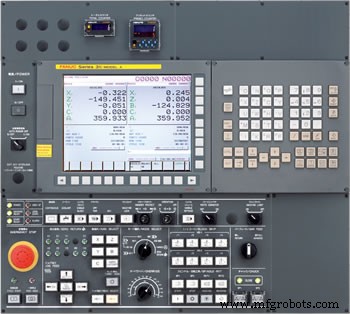
适用Fanuc数控系统
- Fanuc Series 30i/300i/300is-MODEL A
- Fanuc Series 31i/310i/310is-MODEL A5
- Fanuc Series 31i/310i/310is-MODEL A
- Fanuc Series 32i/320i/320is-MODEL A
Fanuc 31i G代码完整表
| G代码 | 功能描述 |
|---|---|
| G00 | 快速定位 |
| G01 | 线性插补(切削进给) |
| G02 | 圆弧插补CW/螺旋插补CW |
| G03 | 圆弧插补CCW/螺旋插补CCW |
| G02.2, G03.2 | 渐开线插补CW/CCW |
| G02.3, G03.3 | 指数插补CW/CCW |
| G02.4, G03.4 | 三维坐标转换CW/CCW |
| G04 | 停顿 |
| G05 | AI轮廓控制(高精度轮廓控制兼容命令) |
| G05.1 | AI轮廓控制/纳米平滑/平滑插补 |
| G05.4 | HRV3,4开/关 |
| G06.2 | NURBS插补 |
| G07 | 假想轴插补 |
| G07.1 (G107) | 圆柱插补 |
| G08 | AI轮廓控制(高级预览控制兼容命令) |
| G09 | 精确停止 |
| G10 | 可编程数据输入 |
| G10.6 | 刀具退让和恢复 |
| G10.9 | 直径/半径规格可编程切换 |
| G11 | 可编程数据输入模式取消 |
| G12.1 | 极坐标插补模式 |
| G13.1 | 极坐标插补取消模式 |
| G15 | 极坐标命令取消 |
| G16 | 极坐标命令 |
| G17 | XY平面选择 |
| G18 | ZX平面选择 |
| G19 | YZ平面选择 |
| G20 (G70) | 英制输入 |
| G21 (G71) | 公制输入 |
| G22 | 存储行程检查开启 |
| G23 | 存储行程检查关闭 |
| G25 | 主轴转速波动检测关闭 |
| G26 | 主轴转速波动检测开启 |
| G27 | 参考位置返回检查 |
| G28 | 自动返回参考位置 |
| G29 | 从参考位置移动 |
| G30 | 第2/3/4参考位置返回 |
| G30.1 | 浮动参考位置返回 |
| G31 | 跳过功能 |
| G31.8 | EGB轴跳过 |
| G33 | 螺纹切削 |
| G34 | 变导程螺纹切削 |
| G35 | 圆弧螺纹CW |
| G36 | 圆弧螺纹CCW |
| G37 | 自动刀具长度测量 |
| G38 | 刀具/刀尖半径补偿:保持向量 |
| G39 | 刀具/刀尖半径补偿:圆角插补 |
| G40 | 刀具/刀尖半径补偿取消/三维刀补取消 |
| G41 | 刀具/刀尖半径补偿左/三维刀补左 |
| G41.2 | 5轴刀补左(类型1) |
| G41.3 | 5轴刀补(前刃偏移) |
| G41.4 | 5轴刀补左类型1(FS16i兼容) |
| G41.5 | 5轴刀补左类型1(FS16i兼容) |
| G41.6 | 5轴刀补左(类型2) |
| G42 | 刀具/刀尖半径补偿右/三维刀补右 |
| G42.2 | 5轴刀补右(类型1) |
| G42.4 | 5轴刀补右类型1(FS16i兼容) |
| G42.5 | 5轴刀补右类型1(FS16i兼容) |
| G42.6 | 5轴刀补右(类型2) |
| G40.1 | 法向控制取消模式 |
| G41.1 | 法向控制开启:右 |
| G42.1 | 法向控制开启:左 |
| G43 | 刀具长度补偿+ |
| G44 | 刀具长度补偿- |
| G43.1 | 刀轴方向刀长补偿 |
| G43.4 | 刀尖点控制(类型1) |
| G43.5 | 刀尖点控制(类型2) |
| G45 | 刀具偏移增加 |
| G46 | 刀具偏移减少 |
| G47 | 刀具偏移加倍增加 |
| G48 | 刀具偏移加倍减少 |
| G49 (G49.1) | 刀具长度补偿取消 |
| G50 | 缩放取消 |
| G51 | 缩放 |
| G50.1 | 可编程镜像取消 |
| G51.1 | 可编程镜像 |
| G50.2 | 多边形车削取消 |
| G51.2 | 多边形车削 |
| G52 | 局部坐标系设定 |
| G53 | 机床坐标系设定 |
| G53.1 | 刀轴方向控制 |
| G54 (G54.1) | 工件坐标系1选择 |
| G55 | 工件坐标系2选择 |
| G56 | 工件坐标系3选择 |
| G57 | 工件坐标系4选择 |
| G58 | 工件坐标系5选择 |
| G59 | 工件坐标系6选择 |
| G60 | 单向定位 |
| G61 | 精确停止模式 |
| G62 | 自动拐角覆盖 |
| G63 | 攻丝模式 |
| G64 | 切削模式 |
| G65 | 宏程序调用 |
| G66 | 模态宏调用A |
| G66.1 | 模态宏调用B |
| G67 | 模态宏调用A/B取消 |
| G68 | 坐标系旋转开始/三维坐标转换开启 |
| G69 | 坐标系旋转取消/三维坐标转换关闭 |
| G68.2 | 特征坐标系选择 |
| G72.1 | 图形复制(旋转复制) |
| G72.2 | 图形复制(线性复制) |
| G73 | 啄钻循环 |
| G74 | 左旋攻丝循环 |
| G76 | 精镗循环 |
| G80 | 固定循环取消 |
| G80.5 | 电子齿轮箱2对:同步取消 |
| G80.8 | 电子齿轮箱:同步取消 |
| G81 | 钻削循环/定心循环 |
| G81.1 | 切削 |
| G81.5 | 电子齿轮箱2对:同步开始 |
| G81.8 | 电子齿轮箱:同步开始 |
| G82 | 钻削/沉孔循环 |
| G83 | 啄钻循环 |
| G84 | 攻丝循环 |
| G84.2 | 刚性攻丝(FS15格式) |
| G84.3 | 左旋刚性攻丝(FS15格式) |
| G85 | 镗削循环 |
| G86 | 镗削循环 |
| G87 | 背镗循环 |
| G88 | 镗削循环 |
| G89 | 镗削循环 |
| G90 | 绝对编程 |
| G91 | 增量编程 |
| G91.1 | 检查最大增量指令量 |
| G92 | 工件坐标系设定/最大主轴转速钳位 |
| G92.1 | 工件坐标系预设 |
| G93 | 反时间进给 |
| G94 | 每分钟进给 |
| G95 | 每转进给 |
| G96 | 恒线速度控制 |
| G97 | 恒线速度控制取消 |
| G98 | 固定循环:返回初始平面 |
| G99 | 固定循环:返回R点平面 |
| G107 | 圆柱插补 |
| G112 | 极坐标插补模式 |
| G113 | 极坐标插补模式取消 |
包含200+ G代码,涵盖基础插补、高级曲面、5轴刀补、电子齿轮箱、NURBS等先进功能,是高端加工中心编程权威参考。
数控机床
- CNC加工中心选型指南:立式/卧式/五轴/复合加工的应用匹配策略
- 立式加工中心(VMC)七大提效核心特性详解
- 立式vs卧式加工中心:车间选型决策全维度对比
- 立式加工中心(VMC)全解析:轴向结构、主轴刀库、主流品牌与选型要点
- 立式加工中心为何是现代金属加工的必备设备
- 华川 L1/L2 双立柱立式加工中心:长型件/大板材/多工位夹持的精度与柔性之选
- SIRIUS UM+ 立式加工中心:高速超精密,重塑模具与精密零件加工标杆
- 先进CNC加工中心:航空航天及更远领域的精密保障
- 加工中心CNC编程入门:分步实操指南
- Fanuc 15 系列报警代码大全:程序/伺服/越程/文件/电源/过热/PC/图形 RAM 全分类
- C.B.Ferrari E560加工中心M代码完整参考
- 加工中心车削操作:Renishaw RAMTIC自动化产线实现车铣复合