


大隈Okuma M203刀塔解夹优化:NC指令指南
Okuma M203是操作时间缩短功能之一。
注意:谨慎使用M203。
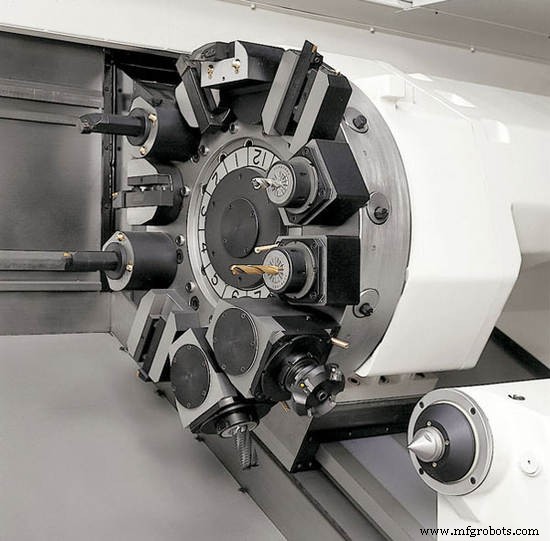
Okuma M203刀塔解夹指令
NC在接收M203指令时同时解夹刀塔并引起轴移动。M203指令仅在同一块中与G00指定时有效。
示例
G01 X200
G00 X220 Z300
G00 X500 Z800 M203 (X轴220→500、Z轴300→800同时移动)
X220 Z300 T020202
注意:若M203与G00同块指定,无论当前刀塔位置如何都会解夹刀塔。
报警错误
若M203前面是切削进给指令(非G00进给指令)且未确认刀塔夹紧状态,将发生报警"A1730 刀塔夹紧或位置码3"。
使用建议
- 仅在G00快速移动块中使用
- 确保前一块为G00或已确认刀塔夹紧
- 可缩短换刀时间,提高生产效率
- 错误使用可能导致刀塔损坏或工件碰撞
M203是Okuma车床高级优化功能,需深熟机床动作时序后谨慎应用。
数控机床
- 转塔冲压技术演进:从 1950 年代到现代生产
- CNC车床刀塔:精密刀具系统助力高端加工
- Sinumerik MSG 指令:向操作员发送实时信息的实用技巧
- Haas G04 停留命令:秒/毫秒级精准延时控制
- 精通 Fanuc G04 停留命令:CNC 精准计时控制
- Sinumerik MSG 指令:闪烁消息报警强制操作员响应
- 理解西门子 Sinumerik RET 指令:可指定返回目标的子程序结束
- Fanuc 15 系列报警代码大全:程序/伺服/越程/文件/电源/过热/PC/图形 RAM 全分类
- Osai DIS命令:向操作员显示变量值
- 转塔车床全攻略:现代金属加工的高效利器
- C 语言命令行参数完全指南:argc 与 argv 实战详解
- MATLAB 环境搭建全攻略:安装、界面认知与 GNU Octave 替代方案