


G代码 vs M代码:CNC采购商必懂的核心区别
G代码与M代码是工业级CNC雕刻机的核心指令体系。搞清两者区别,能助你降停机、提精度。
1. G代码与M代码总览
1.1 G代码:定义刀具路径
G代码控制工业CNC雕刻机的刀具运动。它决定机床移动到哪里、以何种速度移动、如何切削。通过G代码,CNC机床执行切削、钻孔、铣削等加工动作。
1.2 M代码:控制机床功能
M代码控制CNC加工中的机床功能。它处理主轴启停、换刀、冷却液控制等动作。M代码保障机床安全高效运行。
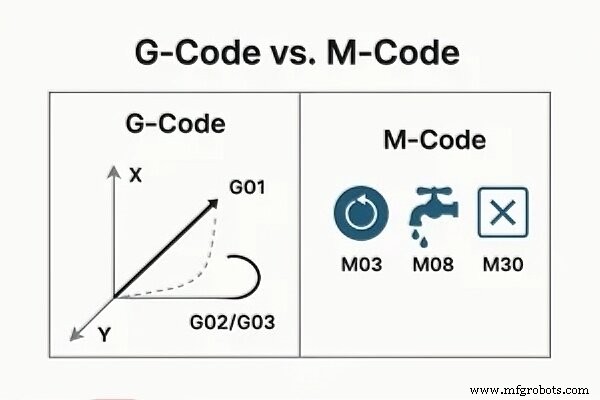
CNC雕刻机 G代码 vs M代码
2. G代码与M代码:核心区别在哪?
本质区别在于控制对象与控制方式不同。理解这点,能帮你优化生产流程。
2.1 功能分工
工业CNC加工常用指令速查,助你快速掌握核心功能:
常用G代码
| G代码 | 功能 |
|---|---|
| G00 | 快速定位 |
| G01 | 线性切削插补 |
| G02 | 顺时针圆弧插补 |
| G03 | 逆时针圆弧插补 |
| G17 | 选定XY平面 |
| G21 | 公制单位 |
| G90 | 绝对坐标定位 |
常用M代码
| M代码 | 功能 |
|---|---|
| M03 | 主轴顺时针旋转 |
| M05 | 主轴停止 |
| M06 | 换刀 |
| M08 | 冷却液开 |
| M09 | 冷却液关 |
| M30 | 程序结束并复位 |
G代码管刀具运动与切削路径,M代码管机床功能动作——这是基础分工。工业CNC雕刻机上功能更复杂,但内核不变。
2.2 控制逻辑差异
2.2.1 G代码如何工作
G代码控制刀具位置、速度、切削路径与深度。告诉机床切削/钻孔/铣削时怎么动。
高品质CNC雕刻机能在高速下更平滑处理G代码,减震动与毛刺,从而提升精度与表面质量。
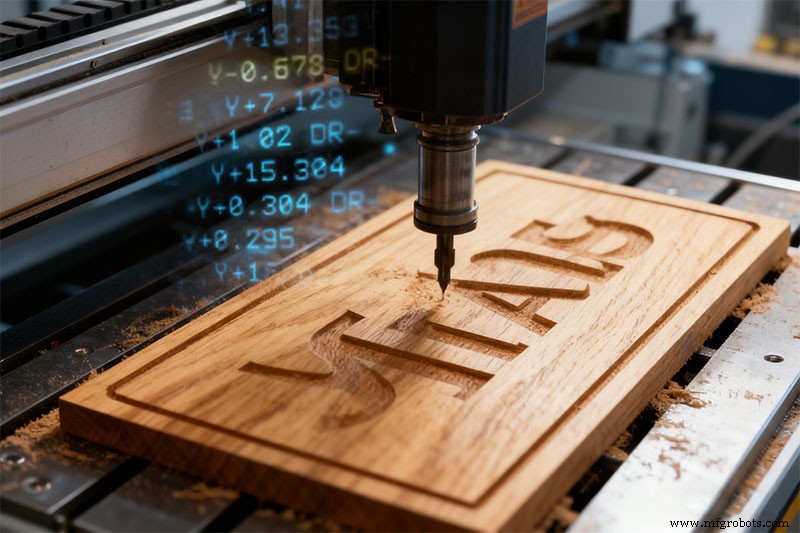
CNC雕刻机 G代码执行
2.2.2 M代码如何工作
M代码控制机床功能:主轴运转、换刀、冷却系统、真空系统等。
M代码看似比G代码简单。实则许多M代码功能关联机床自动化,直接决定机床能否正常运转。
2.2.3 M06 换刀自动化深度解析
以 M06 换刀指令为例。
M06 控制自动换刀:主轴停转、Z轴移至安全位、自动完成换刀。传感器、气缸、安全装置、PLC控制逻辑多系统协同。
流畅换刀缩短停机、稳产能。优质CNC雕刻机能高效处理M代码换刀自动化逻辑。
2.3 兼容性差异
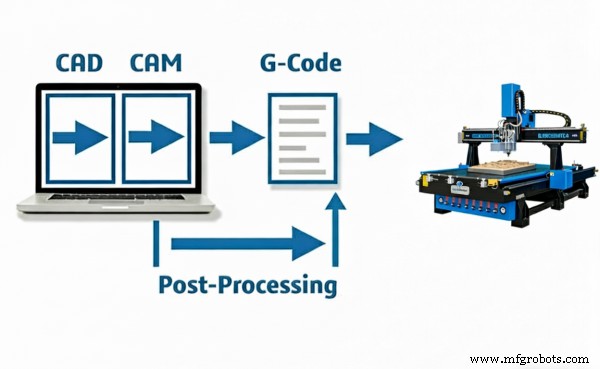
后处理器
G代码高度标准化。G00、G01、G02 等指令在不同CNC系统含义基本一致。标准化CNC系统提升兼容性。M代码则因控制系统与厂商不同而差异大。
我们的CNC雕刻机对主流软件与后处理器兼容性极佳,助你规避兼容性坑。
| 维度 | G代码 | M代码 |
|---|---|---|
| 核心功能 | 控制刀具运动与切削路径 | 控制机床功能与自动化 |
| 控制逻辑 | 运动控制、几何与路径规划 | 基于PLC的自动化与机床控制 |
| 兼容性 | 高度标准化、广泛兼容 | 随机床与控制系统差异大 |
3. G代码与M代码如何协同工作
两者协同保障CNC快速、精准、稳定运行。以下为完整加工流程示例:
| 行号 | G代码指令 | 说明 |
|---|---|---|
| 1 | % | 程序开始 |
| 2 | O2001 | 程序号 |
| 3 | G21 G90 G17 | 公制单位、绝对定位、XY平面 |
| 4 | M06 T2 | 换至2号刀 |
| 5 | M03 S2500 | 主轴顺时针 2500 RPM |
| 6 | M08 | 开冷却液 |
| 7 | G00 X0 Y0 Z10 | 快速移动至安全位 |
| 8 | G01 Z-3 F120 | 进给至切削深度 |
| 9 | G01 X80 Y0 F300 | X轴线性切削 |
| 10 | G02 X100 Y20 I0 J20 | 顺时针圆弧插补 |
| 11 | G01 Y80 | 继续线性切削 |
| 12 | G03 X80 Y100 I-20 J0 | 逆时针圆弧插补 |
| 13 | G00 Z15 | 刀具退至安全高度 |
| 14 | M09 | 关冷却液 |
| 15 | M05 | 停主轴 |
| 16 | M30 | 程序结束复位 |
| 17 | % | 程序结束 |
4. 常见问题
Q1. CNC雕刻机用什么软件生成G代码?
主流CAD/CAM软件均可生成G代码,如 Fusion 360、VCarve、Aspire、Mastercam。
Q2. 哪些CNC控制器支持标准G代码?
Syntec、Fanuc、Siemens、Mach4、NC Studio 均支持标准G代码。
Q3. 工业CNC雕刻机能配合 Fusion 360 用吗?
能。绝大多数工业CNC雕刻机兼容 Fusion 360。
Q4. 为何进口商偏好标准化CNC系统?
标准化系统带来更好软件兼容性、更低培训成本。
Q5. CNC雕刻机换刀失败常见原因?
刀具错位、刀柄磨损、M代码指令错误。优质机床能规避这些问题。
5. 结语
1530 5×10 ATC CNC雕刻机
你不必精通G代码或M代码就能上手CNC加工。我们的CNC雕刻机易上手,配专业技术支持。立即联系我们,匹配适配你的CNC方案。
延伸阅读:
- 如何编程CNC雕刻机
- ATC CNC雕刻机选型技巧
- SYNTEC控制系统简易连接与操作
数控机床
- 金属精密切割首选:全球TOP10光纤激光切割机厂商深度测评
- 1530三轴数控雕刻机交付塞尔维亚——5×10尺经典畅销款
- 2026英国激光清洗机Top 10专家评测指南
- 让CNC雕刻机成为盈利利器:2024创业指南
- 2024光纤激光打标机终极指南:原理、选型、维护全解析
- 美国客户亲临监造ELECNC1530家具开料机:制造节奏与品质双超预期
- 海德汉对话式编程:镜像 CNC 练习
- CNC钻孔加工全攻略:精准打孔的完整指南
- 英国客户来厂调试新造1530 CNC学习DSP A11手柄
- 精准G65 Centroid宏程序:变尺寸槽加工
- 人工智能重塑 CNC 加工:全景深度解析
- EMCO WinNC GE 系列 Fanuc 21 TB G 代码与 M 代码完整参考