


高效激光切割不锈钢完全指南:最佳实践与选机避坑
1. 导言
不锈钢凭借强度、耐腐蚀、可回收三大优势,稳居现代制造基石地位。但其高反射率与高热导率,让它成为激光切割最具挑战的材料之一。本指南提炼从选机到参数调优的实战策略,助你以最少后处理实现高速洁净切割。
2. 为何不锈钢激光切割难?
四大核心拦路虎:
- 高反射率 —— 高达 30% 激光能量被反射,熔化效率打折。
- 高热导率 —— 热量快速扩散,热影响区变宽,精度下降。
- 氧化与毛刺 —— 富氧气氛致黑化;气流不足留毛刺,后续去毛刺成本高。
- 表面状态 —— 油污、锈迹散射激光能量,增飞溅。
2.1 高反射率
反射表面反射部分激光,导致切割不全、边缘不稳。精准聚焦与功率补偿是破解关键。
2.2 高热导率
热量快速传导致熔融区迅速扩大,需更高功率或更低速度维持切缝洁净。
2.3 氧化与毛刺
氧气作助切气体时,高温产生黑色氧化层;喷嘴压力不足留毛刺,需昂贵去毛刺工序。
2.4 表面状态
任何表面污染物散射激光、增飞溅,导致切深不均、降吞吐。
3. 高效切割关键参数
3.1 激光功率选型
功率须匹配板厚。下表为典型光纤激光系统(≥1 kW)基准值,实战中需按机床几何与材质牌号微调。
| 厚度 (mm) | 推荐功率 (kW) |
|---|---|
| 1 | 1-2 |
| 3 | 2-3 |
| 5 | 3-6 |
| 10 | ≥6 |
3.2 切割速度优化
速度需平衡热输入与去除率。2mm板常用 8-12 m/min 得洁净边缘,厚板受益于 4-6 m/min。作业中动态调速可适配变厚板材。
3.3 助切气体选择
气体选型决定成败:
- 氮气 —— 非氧化,切缝光滑但成本高。
- 氧气 —— 增强 >5mm 板穿透力;可能致黑化。
- 压缩空气 —— 经济但易留粗糙边缘与增毛刺。
3.4 聚焦位置与喷嘴设定
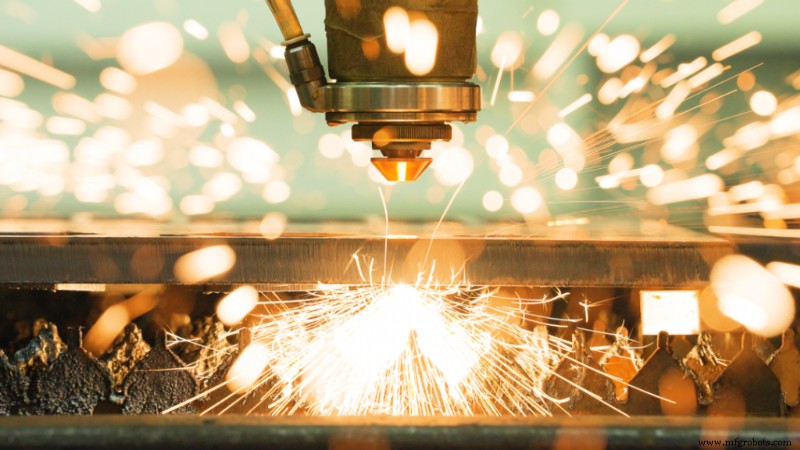
精准聚焦(通常在表面上方 0.2-0.5mm)与合理喷嘴压力(10-15 bar)防未穿透与挂渣。
3.5 表面预处理
切割前用无尘布擦拭、异丙醇脱脂。微量残留也能散射光束、产生不规则切割。
3.6 选对设备:光纤 vs CO₂
主流两大激光技术快速对比:
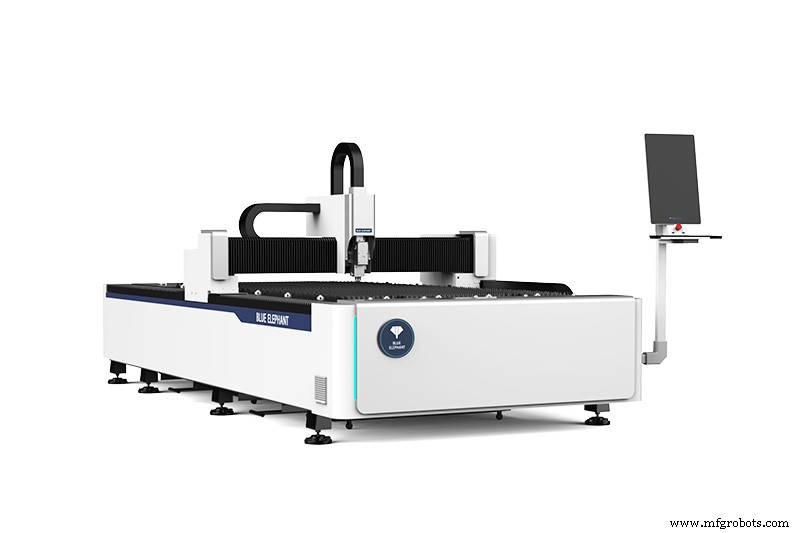
3.6.1 光纤激光
- 功率密度更高 → 切割更快
- 维护低(无光学件清洗)
- 能效高(≈70%)
- 薄薄板至中厚板自动化量产首选
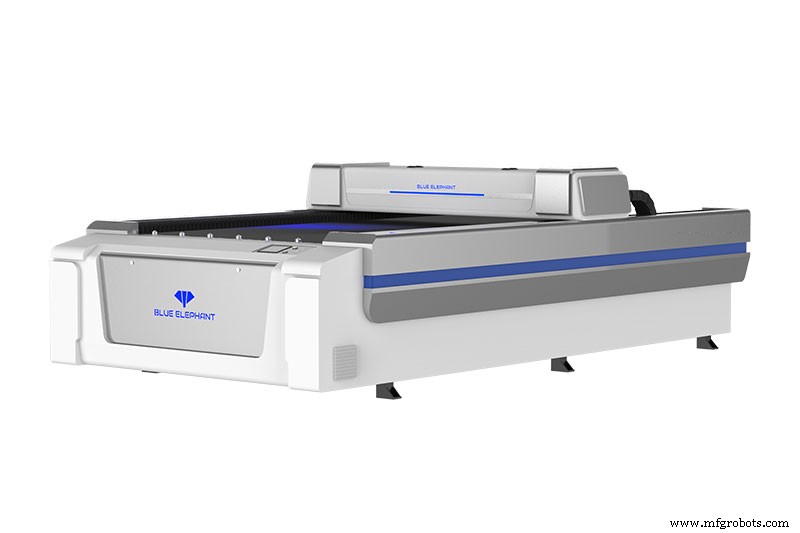
3.6.2 CO₂ 激光
- 配合氧气助切,可切极厚板(至 30mm)
- 技术成熟、可靠性验证充分
- 初始投入低但运行能耗高
行业趋势:光纤激光因速度、精度、运营成本优势,在大批量不锈钢加工中加速替代 CO₂。
4. 安全规范
4.1 激光防护
操作员必戴 ANSI 级防护眼镜,在封闭工作站内作业,防眼部/皮肤曝光。
4.2 烟尘控制
装专用烟尘净化器捕集金属氧化物烟尘,护人护机。
4.3 通风换气
车间风量 ≥ 0.5 m³/s·m²,散热排毒。
4.4 操作员培训
培训须覆盖:
- 各厚度参数设定
- 激光与气体安全操作
- 常见故障排查(毛刺、边缘变色)
- 喷嘴与光学件维护
5. 常见故障与实战对策
| 故障 | 成因 | 对策 |
|---|---|---|
| 边缘烧焦 | 速度过低或功率过大 | 提速或降功率 |
| 严重毛刺 | 速度不当 | 调整切割速度 |
| 锯齿边缘 | 喷嘴脏或光路偏 | 清喷嘴或校光路 |
| 板材变形 | 热输入过大 | 优化路径或降功率 |
| 氧化发黑边缘 | 氧气助切 | 改氮气或后抛光 |
6. 高频问答
Q1. 不锈钢激光切割需后处理吗?
氮气助切下边缘通常可直接装配。氧气助切可能需去毛刺或抛光除氧化层。
Q2. 激光喷嘴多久换一次?
每 500-1000 运行小时检查。发现堵塞或尺寸漂移即换。
Q3. 光纤激光适合薄不锈钢吗?
适合。0.5-5mm 高精高速,汽车饰件、医疗器械首选。
Q4. 激光切割会损伤不锈钢吗?
仅参数误设时——功率过大或聚焦错会导致变形。开工前必校准。
Q5. 哪些行业用不锈钢激光切割?
汽车、航空航天、建筑、医疗器械、装饰金属制品,因其强度与表面质量依赖激光切割。
7. 结语
科学选功率、速度、助切气体、机型,配合严格安规与维护体系,即可解锁高吞吐、高质量不锈钢激光切割。寻求可靠高性价比方案的制造商,可关注我们 16 年深耕的光纤激光设备线:满足 CE/ISO/RoHS 认证,跨宽厚度范围稳定交付。
延伸探索:
数控机床
- 蓝象数控赴美提供上门安装调试与技术指导服务
- 温度如何影响CNC机床性能——精密加工专家建议
- 激光焊接与传统工艺深度对比:优势、应用场景、常见缺陷解决方案与设备选型
- 大型零件加工挑战与应对策略:关键解决方案全解析
- 西门子Sinumerik CYCLE89钻削循环5:精密钻孔优化
- 精通CNC车床加工:核心基础与最佳实践
- 顺铣与逆铣:哪种CNC加工方式效果更好?
- 金刚石加工完全指南:验证技巧与先进技术
- 3D打印重塑模具制造:缩短周期、降本增效与功能集成的新范式
- 先进CNC加工中心:航空航天及更远领域的精密保障
- Mach3 Turn G 代码完整参考指南
- Centroid CNC 报警与错误信息指南 (T 系列/M 系列控制器)