


顺铣与逆铣:哪种CNC加工方式效果更好?
铣削是最常见的减材制造工艺之一,利用旋转刀具切削静止的平面工件。在工艺开始前,机加工人员需考虑多项因素,其中常见的难题便是选择顺铣还是逆铣。
顺铣与逆铣各有优劣,并无绝对的赢家。最佳选择取决于您的具体应用、偏好及工艺特性要求。
本文将详细剖析顺铣与逆铣,并进行对比,助您全面了解两种工艺,在决策时做出明智选择。
什么是顺铣
顺铣(Down Milling)是指CNC刀具旋转方向与工件进给方向相同的切削方式。因刀齿“顺着”工件表面切入,切屑排在刀具后方,避免了二次切削,故得名。
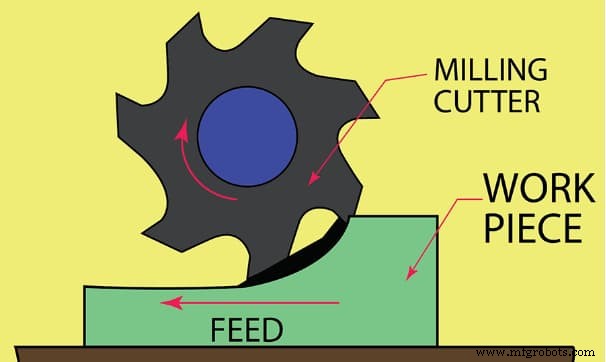
顺铣的其他特性包括:切削力向下,降低夹持要求;切屑宽度逐渐减小;剪切面规格特定。这些特性创造了有利工况,带来以下核心优势:
表面光洁度更优
顺铣中切屑厚度由最大渐减至零,切削偏转极小。且切屑排在刀后,不发生再切削,使CNC零件获得极佳表面光洁度。
发热量低、切削负荷小
因切屑宽度递减,切削热集中于切屑而非工件;切削力向下,减轻水平铣削时工件夹持负荷。
刀具寿命更长
低偏转、低发热直接延长刀具寿命。刀具承受应力小,自然使用周期更长。
尽管顺铣优势明显,但也存在严重局限,主要缺点如下:
剧烈振动
加工厚件或采用高进给时,刀具冲击工件引发剧烈振动,导致刀具偏转、损坏,进而影响工件精度。
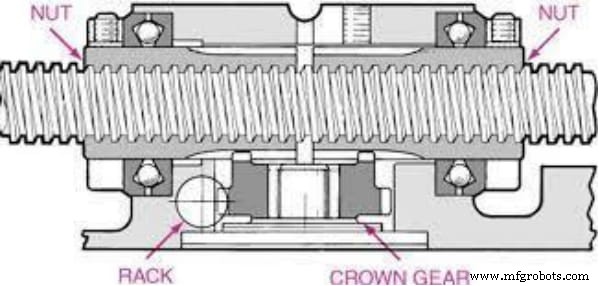
间隙回lash(Backlash)
切削力不足时会产生回拉现象。虽在现代CNC铣床上少见,但老旧机型几乎不可避免。主因是刀具拉动工作台,甚至导致飞屑伤人。建议老旧设备避免顺铣,或加装消隙装置吸收冲击能量。
不适合硬质材料
铸铁、钢材等硬质/刚性材料易损伤刀具。顺铣初期切屑最厚,切入硬材时冲击大,极易崩刃。
什么是逆铣
逆铣(Up Milling)是传统工艺,刀具旋转方向与工件进给方向相反,切削方向向上。切屑宽度由零渐增,切屑沿刀具旋转方向排出,工件受上提力。
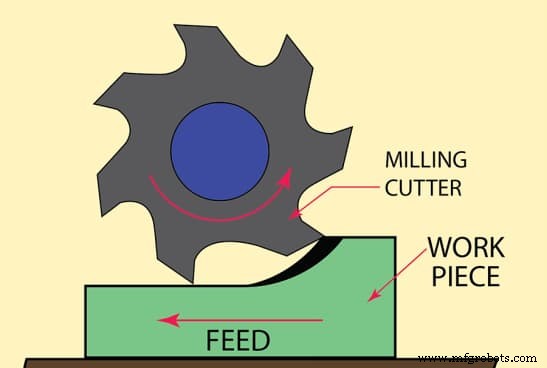
逆铣同样有利有弊,核心优势如下:
无间隙回拉
刀具旋转不拉动工作台,从根本上消除回拉。在消隙装置普及前,逆铣是首选。
稳定性更强
顺铣易将工件拉向操作员,影响精度;逆铣无此问题,控制性与稳定性更佳。切屑宽度渐增使切削平稳,尤其适合硬材加工。
可控性更高
刀具偏向远离工件,虽不利表面光洁度,但能避免意外过切,切削深度可控。
逆铣的主要劣势:
发热量大
切屑宽度渐增导致切削热集中于刀具,易过热缩短寿命。
表面粗糙
刀具与工件双重偏转导致表面粗糙,但这反而使其更适合铸铁、高碳钢等硬材加工。
刀具损耗快
高热、摩擦力与上提力共同加速刀具磨损,影响精度与寿命。
延伸阅读:卧式与立式铣削的区别
顺铣与逆铣:刀具偏转与切削精度对比
专家讨论两者性能时,核心聚焦于刀具偏转与切削精度,二者综合决定加工质量。偏转影响发热,精度直接决定成品。
在偏转控制上,逆铣占优。其反作用力方向近平行于进给方向,误差小、可控性强。顺铣偏转方向垂直于工件运动,偏移大,甚至移动工件,损害精度。
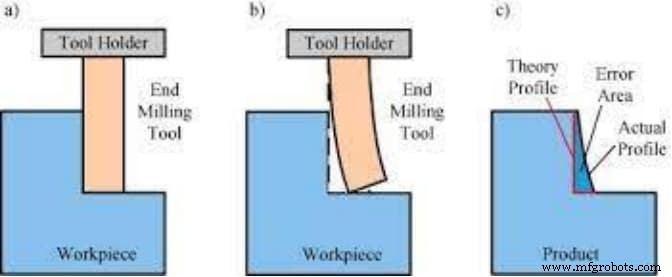
总体而言,逆铣在稳定性与控制上更胜一筹;但就表面光洁度、精度保持及刀具寿命而言,顺铣表现更优。
何时选择顺铣或逆铣
选择取决于应用、材料、要求等多因素。初学者常认为顺铣更优(负荷小、光洁度好、寿命长),实则并非万能;逆铣虽有优势,局限也显著。深入理解方能稳妥决策。
选型实用建议:
- 小型、高光洁度零件首选顺铣
- 手持式路由器禁用顺铣
- 传统机床顺铣必须加装消隙装置
- 硬质/硬化工件采用逆铣
- 氧化皮或粗糙表面首刀禁用顺铣
- 最终精加工道建议顺铣以获最佳精度
RapidDirect:您的CNC铣削及加工一站式合作伙伴
保证CNC加工一致性与品质,需兼备优质设备与丰富经验。中小企业往往难以同时具备。RapidDirect等专业CNC加工服务商可完美填补这一空白。
RapidDirect拥有先进设施,覆盖顺/逆铣等全工艺,以极具竞争力的价格与最短交期交付高品质零件。独创的自动化报价系统,仅需上传零件详情、材料要求及交期,即可秒级获取报价,流程极致简化。
结语
顺铣与逆铣之争由来已久,无绝对赢家。行业新手常偏向顺铣,但逆铣自有其不可替代的价值。最终选择取决于具体项目需求,但掌握两者基础特性,是做出明智决策的前提。
数控机床