


金刚石加工完全指南:验证技巧与先进技术
发布于 2019年8月26日 | 作者:WayKen Rapid Manufacturing
CNC加工向来被视为高精度制造方法,但切削手段存在局限:刀具切削刃难以达到磨削轮在公差和表面光洁度上的水平。然而,新技术与设备不断涌现,金刚石加工正是让CNC机床逼近磨削精度的创新方案。
金刚石加工为何能提升零件表面质量
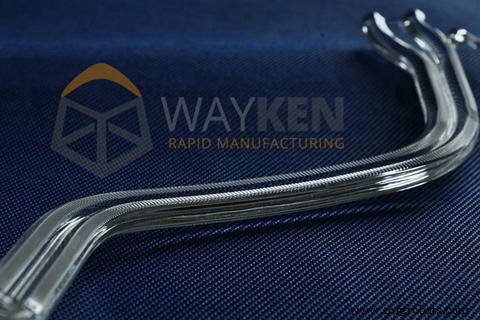
刀具硬度是加工工艺的核心参数,而金刚石是已知最硬物质。人造金刚石耐高温、耐高切削制度,成本相对低廉,且刃口极其锋利,单刃金刚石刀具即可获得镜面光洁度,无需昂贵的磨抛设备。金刚石刀具可安装在普通CNC机床上,只需针对工艺系统进行最大刚性调整,即可加工最硬金属并获得镜面表面。金刚石车削和金刚石铣削是目前商用最广泛的两大技术。
金刚石加工的优势
金刚石加工优势显著,主要体现在:
- 卓越的铝加工性能:金刚石刀具耐高速、高温切削,批量生产铝零件时,单枚金刚石刀片寿命远超硬质合金刀具。
- 硬质合金加工:硬度更高的材料可切削较软材料,金刚石作为最硬材料,极适合加工硬质合金、陶瓷等高硬度材料。
- 金刚石抛光:部分钻石刀具刃尖含极细金刚石颗粒,可抛光玻璃、聚碳酸酯、PMMA等透明材料。
- 耐用性高:金刚石刀片寿命是硬质合金刀片的30-50倍。
- 表面光洁度优:金刚石加工赋予切削微小磨削特性,表面质量优于任何常规刀具。
金刚石加工技术
多数利用金刚石的加工方法属磨削抛光范畴,但有两种技术可应用于CNC设备,更接近切削而非磨料加工。
单点金刚石车削 (SPDT)
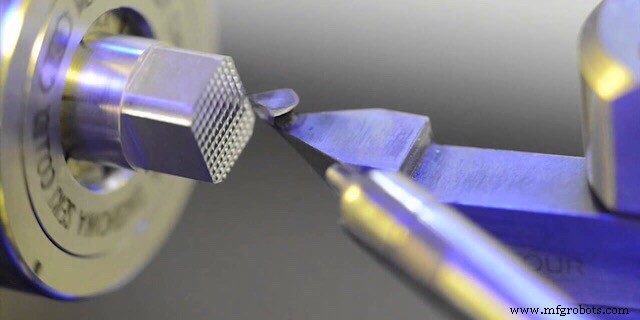
SPDT原理类似普通车削,但使用金刚石刀尖刀具,且工艺系统刚性要求极高:缩短装夹悬伸、缩短刀具支撑、将振动降至最低。SPDT特别适合制造光学透镜——此类回转体零件便于卡盘装夹,单刃金刚石刀片可直接获得透明光学表面。
单点金刚石铣削 (SPDM)
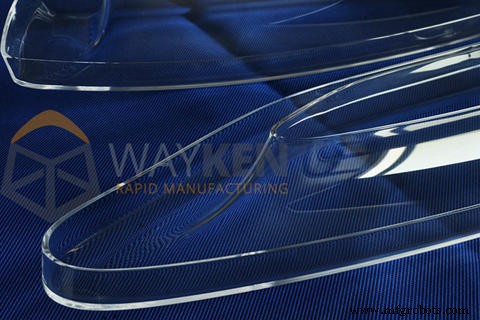
单点金刚石铣削类似普通铣削,核心差异在于刀具与工艺参数。采用金刚石刀片的铣刀安装于五轴加工中心,最适合加工玻璃、PMMA、聚碳酸酯等复杂曲面。超高转速、极小进给、充足润滑可为汽车灯透镜、导光板、定制窗玻璃创造最佳光洁度。必须时刻警惕振动,它会瞬间破坏表面质量。为提升质量,部分SPDM技术采用单向铣削:铣刀加工一刀后返回工件初始侧再进给,使切削力始终单向作用。
金刚石加工刀具
金刚石加工刀具结构与普通刀具相似,区别在于刀片:刀片基体为钨或硬质合金,顶端覆薄膜金刚石。该薄膜硬度极高,寿命达常规刀具50倍,刃口锋利,切削干净,可获极致表面光洁度。
可加工材料范围
金刚石刀具可加工陶瓷、硅、聚碳酸酯、有机玻璃(PMMA)、有色合金(铝、铜、青铜、钛)、玻璃、聚合物(ABS、聚乙烯等)、高磨蚀材料(混凝土、花岗岩、石材)等,材料跨度极大,从硬脆到软透明均覆盖。
绝对禁用场景
严禁用于加工钢或铁合金。 因钢铁含大量碳原子,高温切削时金刚石与工件碳原子会扩散烧结,导致刀具粘连工件,双方报废。
金刚石加工的典型应用案例
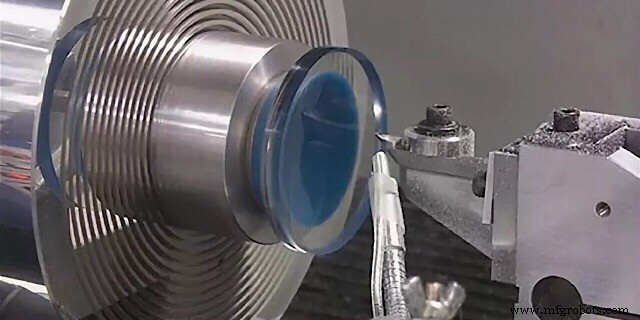
通过实际案例展示金刚石加工的优势场景:
- 车灯透镜原型:某车灯透镜尺寸大、几何复杂(需分段加工后拼接且保持导光性),磨削难以实现,五轴CNC配合金刚石铣刀可一次成型镜面级表面。
- 导光板:导光管需极高表面光洁度且几何复杂。WayKen采用三轴、四轴乃至五轴CNC微铣削结合金刚石技术,可批量生产各类自由曲面导光板与透镜,光学品质优异。
数控机床
- 7 个经验证实的 CMMS 技巧:加速部署、提升生产力
- 医疗产品设计专家指南:核心原则与实战经验
- 钛合金 CNC 加工实战宝典:航空航天/汽车/医疗领域的材料与工艺指南
- 德林(POM)加工完全指南:优势、局限、应用与实战技巧
- PEEK加工专家指南:技巧、优势与实际应用
- 特氟龙(PTFE)加工专家指南:技巧、优势与应用
- CNC 精密加工:优势边界、局限性与选型决策全景指南
- 2020 年 CNC 加工五大趋势:超硬刀具、六轴机床、智能软件、按需制造、智能机床
- 精密CNC加工:释放镁与平板金属的潜力
- 掌握精密CNC加工中的公差
- 专家级精密CNC加工与专业精加工服务
- 初创与企业必知的云计算策略七大要点