


装夹延误如何拖垮生产:消除瓶颈的策略
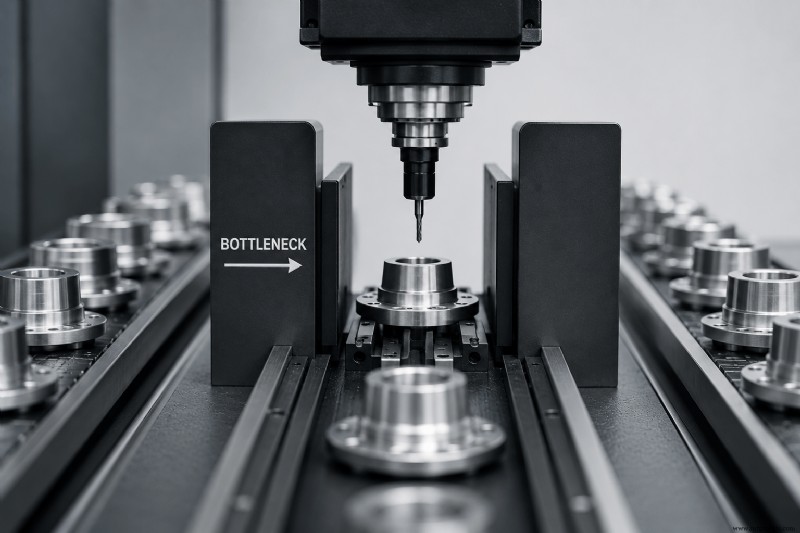
在航空航天与国防制造中,阻碍吞吐量的最大隐患,鲜少是切削速度或刀具,而是每道加工工序前的装夹过程。
装夹——夹具安装、工件找正、偏移检查、操作员调整——常占据大部分机床时间,却不产出任何零件。
为何装夹是生产瓶颈
走进任何现代机加工车间,你会看到闲置的机床,并非因缺单,而是下一工单尚未就绪。
主轴空转,操作员忙于调试,时钟无情滴答——这个被忽视的约束在无声中封顶产出。
复杂度驱动装夹时间
随着零件设计日益复杂、多品种小批量成常态,每个新工单都引入:
- 独特几何形状
- 差异化工装需求
- 严苛公差
- 全新夹具需求
管理这些变量通常需要高度定制化的手工装夹,严重依赖操作员经验。
即便在最高效车间,装夹仍针对单一工单定制,产生变异性与经验主义,扼杀规模化能力。
对吞吐量的冲击
每次换型都强制生产复位:机床停机、操作员切换角色、主轴利用率大幅下降。
高混流航空航天环境中,这种启停循环成常态,实际切削时间仅占可用机时的一小部分。
换型停机时间很少计入周期时间或 ROI 评估,却是最关键却最被忽视的指标之一。
为何增量改进失效
车间常实施小修小补——更好夹具、资深操作员、完善文档——却只能节省分钟而非消除复杂性。
不简化装夹本身,瓶颈永存。
DATRON Next 等现代控制系统可通过直观探测程序自动补偿夹具与材料变异,实现真空吸附装夹复杂多工序零件,无需人工装夹。
操作员依赖与规模化
装夹是操作员技能影响最大的环节。资深技工找正更快、即时排故;新手需详细 SOP 和额外支持。
这导致装夹时间不一、质量波动、排程不可控——在熟练工短缺的行业中,这是严重隐患。
装夹的隐性成本
装夹时间鲜见于零件报价;它被吸收进制造费用、分摊到各工单。却造成主轴工时损失、吞吐下降、交期延误、团队压力倍增。
乘以数十上百工单,装夹成为车间最昂贵的低效环节之一。
将装夹重构为系统约束
问题不在于装夹存在,而在于我们如何对待它。领先制造商正挑战现状:如果装夹能在分钟级而非小时级完成,且嵌入生产优化中,会怎样?
现代装夹策略
缩短装夹时间意味着消除复杂性,而非单纯加快动作。
标准化工装
车间从一次性夹具转向模块化、可复用体系。零点定位系统免去多次找正,新一代探测系统实时验证工件装夹状态。
简化找正
探测程序自动修正工件或夹具倾斜,将找正从人工苦差转化为无缝的流程驱动步骤。现代机床控制与 HMI 已具备这些能力——却许多车间仍未启用。
可复现流程
工作流设计确保跨操作员一致结果。过程检测拦截不良件流转,DATRON Next 等工具支持通过 AR 相机创建探测程序并无缝植入加工程序。
减少接触点
从原料到加工的每一步都精简。目标不只是快,而是可预测、可复现、极少人工干预的装夹。
当装夹变快且一致,全链路受益:机床切削时间增加、换型常态化、排程紧凑、团队压力释放。
最重要的是,效率提升无需增员——释放人力专注创新而非微观管理。
转移焦点
传统加工优化聚焦切削速度、进给、刀具寿命、周期时间。这些因素重要,却只是方程一部分。若装夹期间零产出,最快机床产出也有限。
为少数零件优化刀具路径远不如工作流改进在每单节省数小时来得划算。
真正的机遇
制造效率的下一层级源于消除空转时间。装夹非边缘步骤,往往是限制产出的核心约束。消除装夹摩擦,释放车间真实潜能。
展望
下文将探讨现代工装策略如何重塑装夹——使其更快、更可复现、更少依赖操作员经验。
当装夹不再是瓶颈,下游一切皆顺畅。了解我们的机床如何简化装夹、降低操作员依赖、提升生产一致性。
数控机床