


CNC塑料件延迟变形:成因诊断与防控策略实战
加工完看似合格,实则“暗藏杀机”
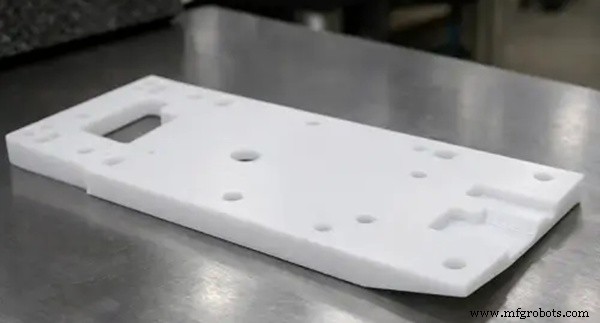
与金属不同,塑料不具备天然刚性与尺寸稳定性,呈现显著的时间依赖性响应,往往在加工结束数小时甚至数天后才显现。
CNC切削过程中,零件处于“临时平衡态”:
- 夹具强制约束工件位置;
- 加工结束,外部约束解除;
- 内部应力随时间重新分布。
结果:零件在无外力作用下自发逐渐变形,主要表现为三种形式:
- 翘曲变形
- 尺寸收缩或膨胀
- 局部扭曲变形
为何变形“迟到”?
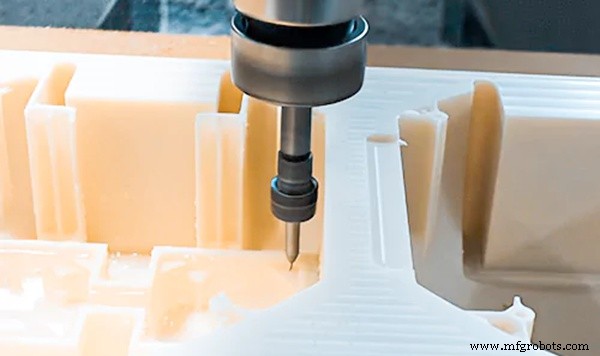
1. 残余应力延迟释放
残余应力源于两方面:材料自带的制造历史(注塑/挤压残留应力)与切削过程引入的刀具压力、摩擦热表面应力。
切削局部去除材料 → 打破原有应力平衡 → 内部结构失去约束。但剩余应力不会瞬间崩解,而是经历“应力松弛”过程:分子链在数小时至数天内缓慢移动重排,趋向新平衡,最终导致翘曲、扭曲或尺寸漂移。
2. 分子链“记忆效应”
聚合物为长链分子。高速切削会拉伸、定向甚至断裂表层分子链,如同拉伸弹簧。加工瞬间链段未完全响应,零件暂时保形。随时间推移及温度波动,链段逐渐回卷至原始卷曲态,引发收缩或变形。
3. 切削热后效应
即使有切削液,切削区温度仍可逼近POM熔点或PMMA玻璃化转变温度。加工后零件温场分布极不均匀,完全冷却至室温(厚壁件可能需数小时)时,会发生二次尺寸变化。
4. 吸湿膨胀诱发体积变化
吸湿性塑料(如PA)从空气吸湿,分子间距增大导致微膨胀。表层吸湿快、内部慢,差异应力累积最终诱发变形。
5. 夹持与切削应力的解除反弹
加工时夹具施加大夹持力,可能掩盖实时变形;切削本身也引入新残余应力。卸夹后应力重分布,结构回弹,尺寸改变。薄壁件、大平面结构最脆弱。
解决方案:如何管控延迟变形?
目标非“消除变形”,而是“管控应力释放路径与节奏”。
1. 选用低应力或稳定化牌号材料
优先选择内应力低或经稳定化处理的材料:
- 退火POM
- 稳定化PA
- 低应力PC牌号
材料本身的稳定性决定了变形的理论上限。
2. 对称分层加工策略
避免单侧大量去料。采用双侧对称、逐层去料,避免整体刚性骤降,减少应力突发释放。
3. 粗加工后“静置熟化”
粗加工后常温静置12–24小时,再进行精加工。此步骤能显著降低交付后的尺寸漂移。
4. 严控切削热与加工应力
优化参数:
- 高转速+小切深
- 杜绝钝刀
- 监控并限制切削温升
最小化加工过程中的二次应力引入。
5. 吸湿性材料的湿度管控
针对PA等材料:
- 恒湿环境存储
- 必要时预调湿
- 避免刚加工件暴露于高湿环境
湿度管控能大幅提升尺寸稳定性。
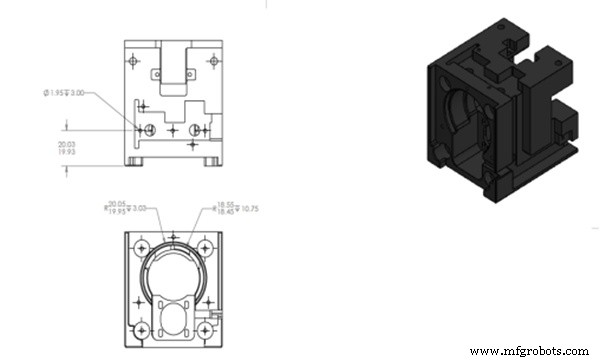
实战案例:POM结构件的延迟变形攻关
某自动化设备结构件,公差严苛:
- 材料:黑色POM
- 尺寸:66×66×72 mm
- 公差:ISO 2768-MK
- 特征:平面度要求高、深腔多孔定位
- 用途:精密装配定位基准
初始现状
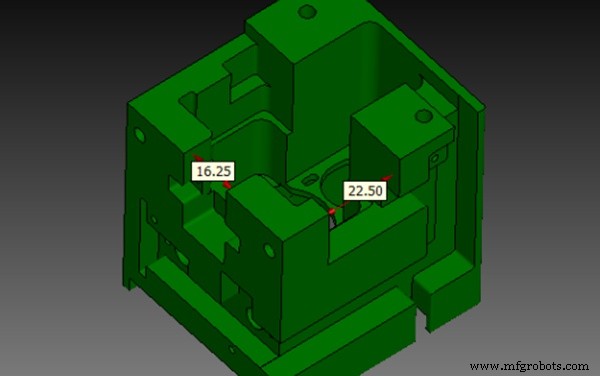
加工即检:平面度、孔位均合格,发货无异常。但24小时后:
- 开口结构内缩0.2 mm
- 孔位偏移导致装配干涉
- 批次一致性失控
无效尝试
团队最初怀疑刀具问题,尝试:换刀、降进给、增加精加工道次。变形依旧。
根因复盘
- 原材料自带高残余内应力
- 单侧大量去料破坏对称性
- 夹具约束下变形被“压制”而非消除
本质上:加工仅暂时约束了变形,未消除应力源。
终极优化方案
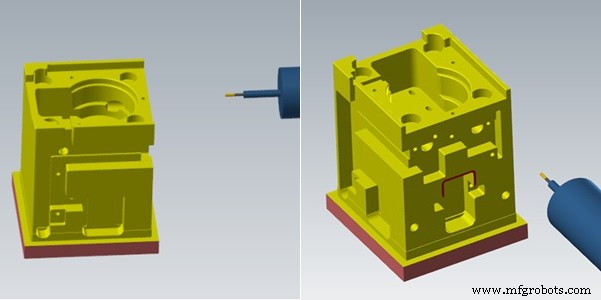
- 改双侧对称分层加工
- 粗加工后静置24小时
- 精加工采用小切深
- 恒温恒湿环境下稳定后再终检
优化成果
- 延迟变形几乎消除
- 平面度稳定在0.1 mm以内
- 批次一致性显著提升
总结
CNC塑料件延迟变形本质是时间依赖的应力松弛过程,而非加工精度问题。最高效的防控组合拳:
- 审慎选材
- 优化加工策略
- 引入受控的应力释放窗口期
核心逻辑:让应力在精加工前、终检前充分释放,杜绝交付后“二次变形”。
维肯提供专业塑料CNC加工服务,针对复杂几何、严公差零件,通过工艺优化、应力管控策略与严格质检,助力提升尺寸稳定性,规避延迟变形风险。
数控机床
- 专家级CNC金属切割机对比选型指南:激光/等离子/火焰/水刀
- 3050四轴EPS数控雕刻机——精密泡沫与模具雕刻专家
- Fanuc CNC 铣削轮廓啄削:子程序重复技术高效实现
- CNC机床成本全解析:价格构成与省钱策略
- 数控车床程序实例:左旋螺纹、G71车削循环与G75开槽循环
- 立式加工中心(VMC)全解析:轴向结构、主轴刀库、主流品牌与选型要点
- 海德汉 CNC 编程:网格图案练习与线性循环 221
- 石材CNC机床选型全攻略:类型、价格、核心参数与避坑指南
- 2021铝材加工数控雕刻机选购专家指南:从入门到工业级全覆盖
- CNC vs 激光切割:按速度、成本、质量选对设备
- 高精密加工进阶策略:驱动利润最大化的五大杠杆
- 原型与量产的关键差异解析