


降低CNC加工复杂度:核心难点与优化实战策略
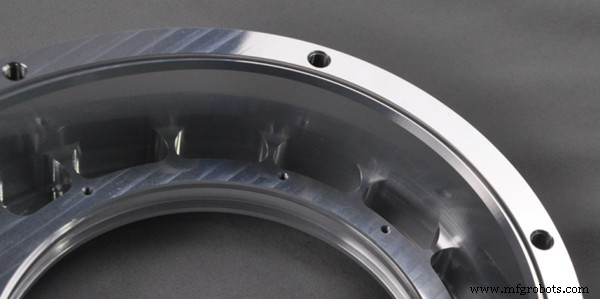
深窄槽与紧净间隙结构
散热器、阀体等零件常设计深窄槽、密集薄壁筋以减重增散热。CNC加工面临三大痛点:
- 深槽需长伸出量刀具,长径比超标导致弹性变形与颤刀,致尺寸失控与表面缺陷;
- 窄槽排屑困难,易缠屑断刀;
- 切削液难渗透深窄区,热积累导致工件热变形、精度下降。
优化对策
- 设计阶段加宽槽宽或减浅槽深,控制刀具长径比在合理范围;
- 选用高刚性小径刀具或长刃刀具,配合高强度夹持;
- 大流量高压内冷或增设排屑槽;
- 不可改设计时,采分级加工:粗加工去除大余量,精加工达成最终公差。
小圆角与内角清根不全
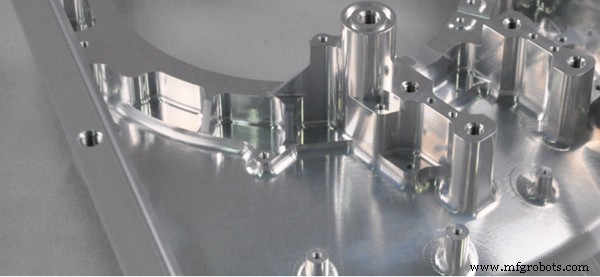
内圆角过小常迫使EDM或人工修角。核心难点:
- 刀具直径下限:小圆角需微径刀,但深腔要求长刀具,刚性限制了最小直径;
- 刀具路径残留:刀具半径大于设计圆角,必留“死角”残料;
- 增工序成本:不清根需EDM二次装夹,引入定位误差与工时。
优化对策
- 设计允许处增大内圆角,配合标准刀具一次成型;
- 拐角采用螺旋/圆弧进刀,避免突变方向诱发颤刀;
- 将问题区重设计为外圆角或增加工艺缺口,规避加工盲区。
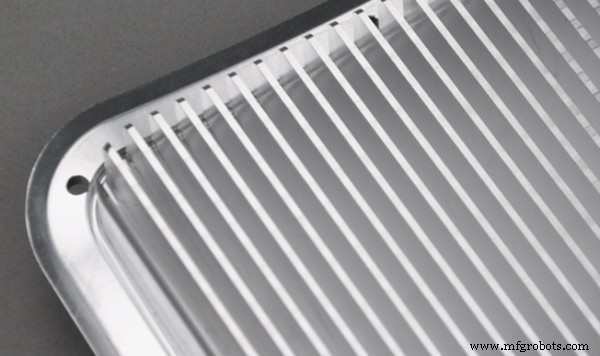
薄壁结构
薄壁虽轻量化,但刚性差,切削力下易变形振动:
- 刚性不足:弹性变形导致尺寸超差;
- 夹持两难:夹紧变形、夹松飘移;
- 共振风险:固有频率与切削频率耦合,破坏表面质量。
优化对策
- 设计阶段预置工艺加强筋或临时支撑,加工后移除;
- 真空吸盘、低熔点合金填充等辅助支撑;
- 粗精分离:精加工采用小切深、高转速、大进给。
实战案例:电动卡车散热器壳体加工优化
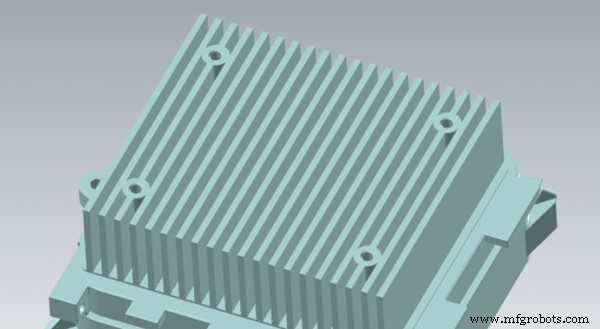
ADC12铝合金,159×135×67 mm,密集鳍片深槽结构散热。初始分析暴露多重瓶颈:
设计导致的加工难题
1. 不合理的深窄槽
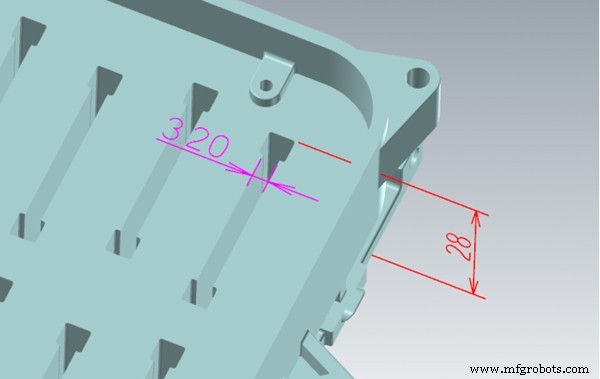
槽宽3.2 mm、深28 mm,需φ3长刃刀伸出>29 mm,刚性差、断刀率高、周期长、难达Ra 1.6。
2. 极小内圆角
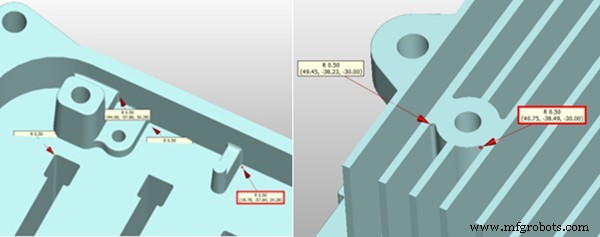
腔深28 mm需φ3刀,但R1.5刀尖无法加工设计R0.5圆角,残料需EDM清理。
3. 局部壁厚过薄
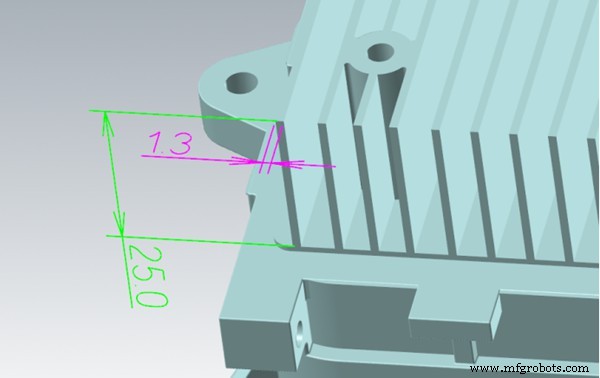
鳍片厚1.2 mm、高25 mm,铣削极易振动挠度,尺寸稳定性差。
优化加工方案与实测成果
1. 阶梯槽重设计
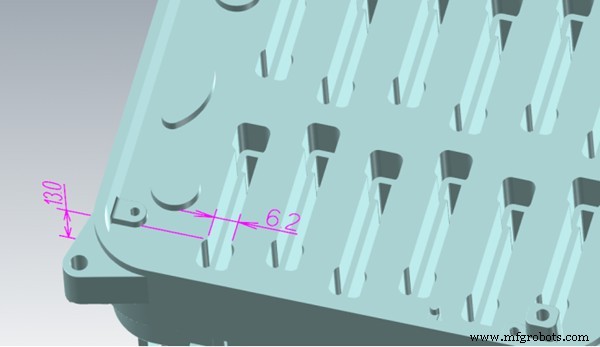
28 mm深槽分两段:下15 mm保持3 mm宽,上13 mm拓宽至6.2 mm。先用φ6刀加工上段,再用φ3刀攻深段。各刀具长径比落入安全区,切削参数提升3倍。单件周期从2.8 h降至1.1 h,刀具成本降60%。
2. 扩大圆角消除EDM
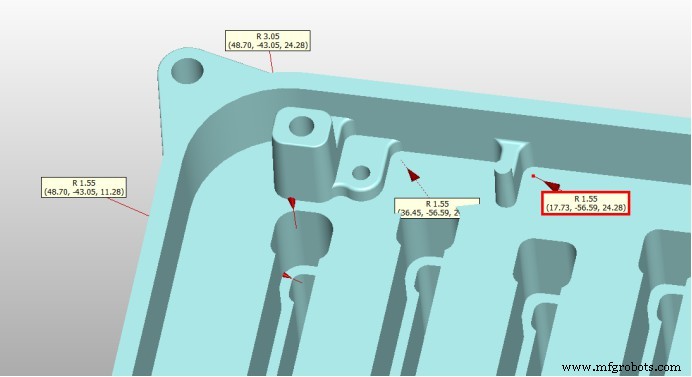
腔底圆角扩至R1.55,阶梯过渡R3,配合φ3/φ6平底铣刀直接清根,省去EDM工序,尺寸一致性提升。
3. 增厚薄壁
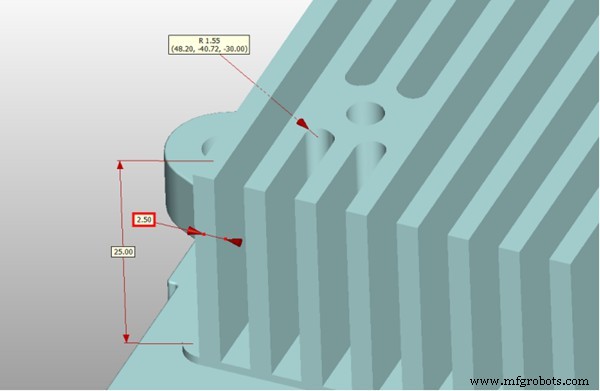
壁厚1.3→2.5 mm,抑制挠度,公差达±0.05 mm。
加工性能对比数据
| 指标 | 优化前 | 优化后 | 提升幅度 |
|---|---|---|---|
| 单件加工时间 | 6.5 h | 3.2 h | 缩短51% |
| 刀具消耗 | 8–10把/件 | 4–6把/件 | 降低40% |
| EDM工序 | 保留 | 取消 | 节省2.5 h |
| 表面粗糙度 | Ra 1.6–3.2 | Ra 0.8–1.2 | 显著改善 |
制造优化建议清单
- 刀具可达性评估:槽深≤5×刀径,避免过大伸出量;
- 倒角半径选型:内圆角匹配标准刀具规格,消除EDM/手工修角;
- 鳍片结构调整:在不影响功能前提下,采用阶梯槽、增厚壁或减少鳍片数,提升刚性与可加工性。
维肯深耕复杂几何与严公差加工,融合DFM反馈与先进策略,助力缩短周期、降低刀具成本、减少废品率,稳定交付高品质零件。
现代机械设计日趋复杂。忽视CNC加工边界条件会导致加工困难、成本失控、报废率飙升。在设计早期解决刀具可达性、薄壁振动、排屑、圆角清根等问题,微调设计即可换来制造端的巨大收益。
数控机床