


优化沥青压实:达标密度与产能的经过验证的碾压模式
铺筑承包商对项目用料了如指掌。大多清楚沥青拌合站小时产量、料仓储存容量,也知晓拌合站是单项目供料还是多项目并行。向生产商采购拌合料时,购买吨位通常为合同约定项,供应可预期。
承包商也知晓运输热拌沥青(HMA)至工地的运输车规模与运力。凭经验估算拌合站至工地往返时间,推算单位时间各车交付车次。
但摊铺与沥青压实的产能预测不那么确定。尤其压实环节,拌合料产量与交付时机影响压实时沥青温度。拌合料温度是压实最关键要素。让压路机保持在合适碾压区以达标目标密度,需要正确的沥青碾压模式。
沥青压实最佳实践
压路机厂商教授多种操作规程以提升产能。因目前几乎所有初压均采用振动双钢轮压路机,以下最佳实践聚焦此类压路机操作。
振动开启下首遍向摊铺机方向碾压
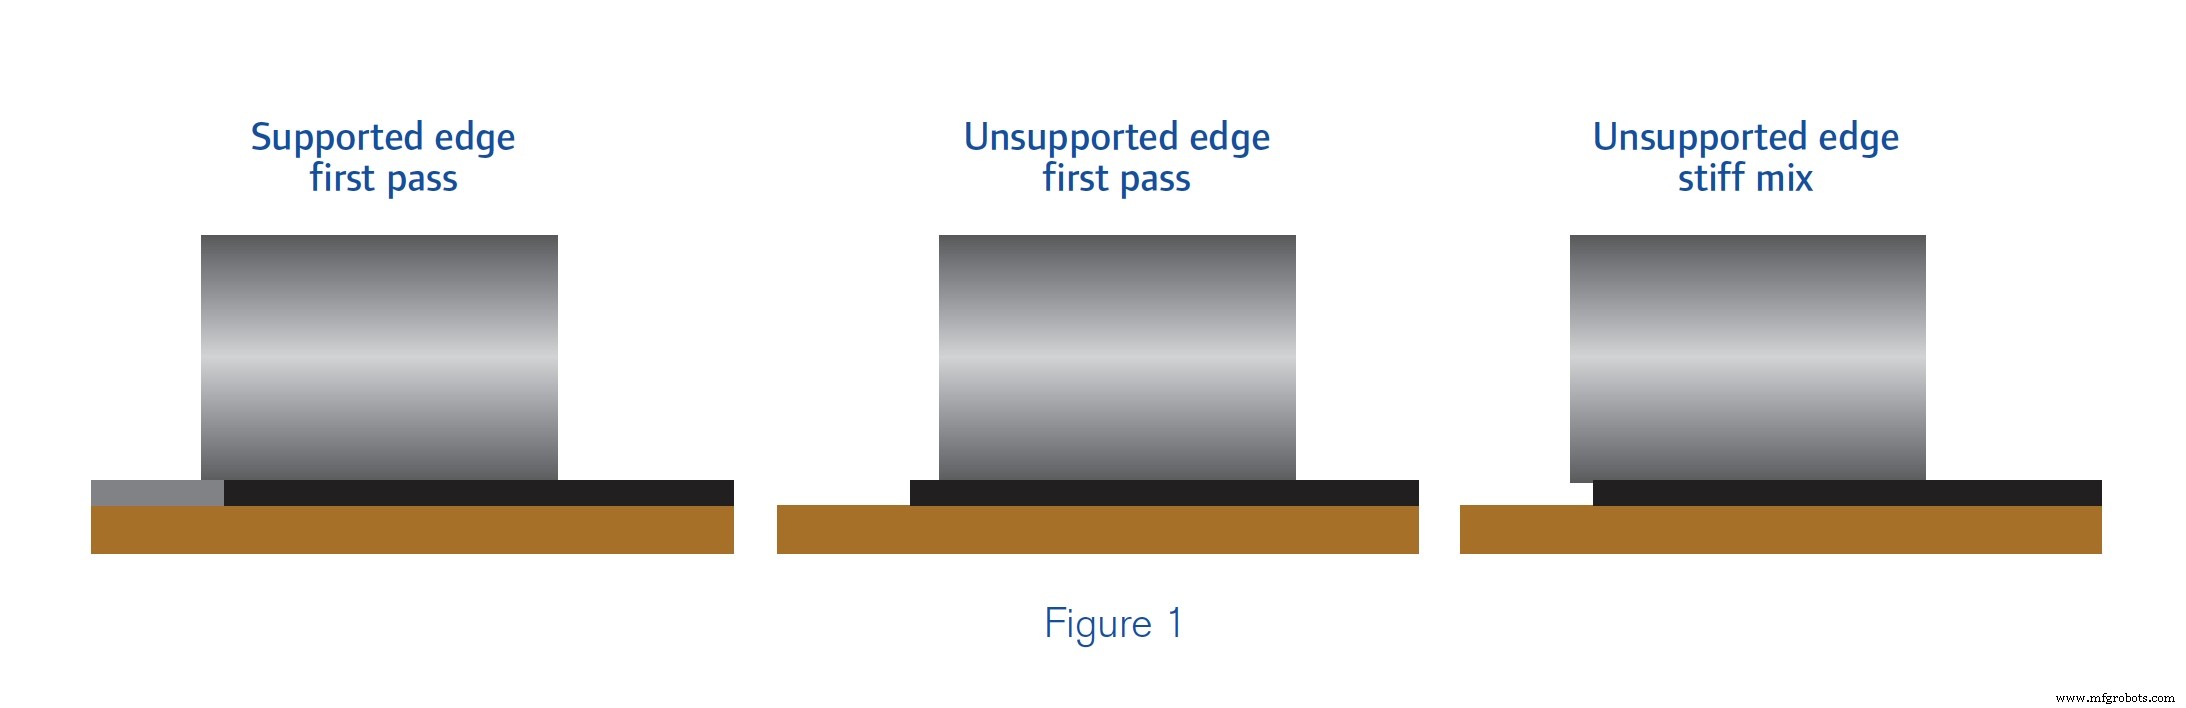
首遍碾压减少气孔最多,因拌合料粘度低、骨料颗粒重排为紧密排列的能力最强。若路面边缘抗侧向位移,操作员应略微重叠冷热拼接缝。操作员越熟练,拼接缝重叠越窄。多数操作员仅需3-4英寸(75-100毫米)重叠。若路面边缘无支撑,首遍应距边缘6-8英寸(150-200毫米)碾压,减少路面侧向位移。硬性拌合料可能无需此预防。图1示首遍钢轮朝向。
前行停止,沿微弧向路面中心方向停驶,停在摊铺机与施工人员后方安全距离
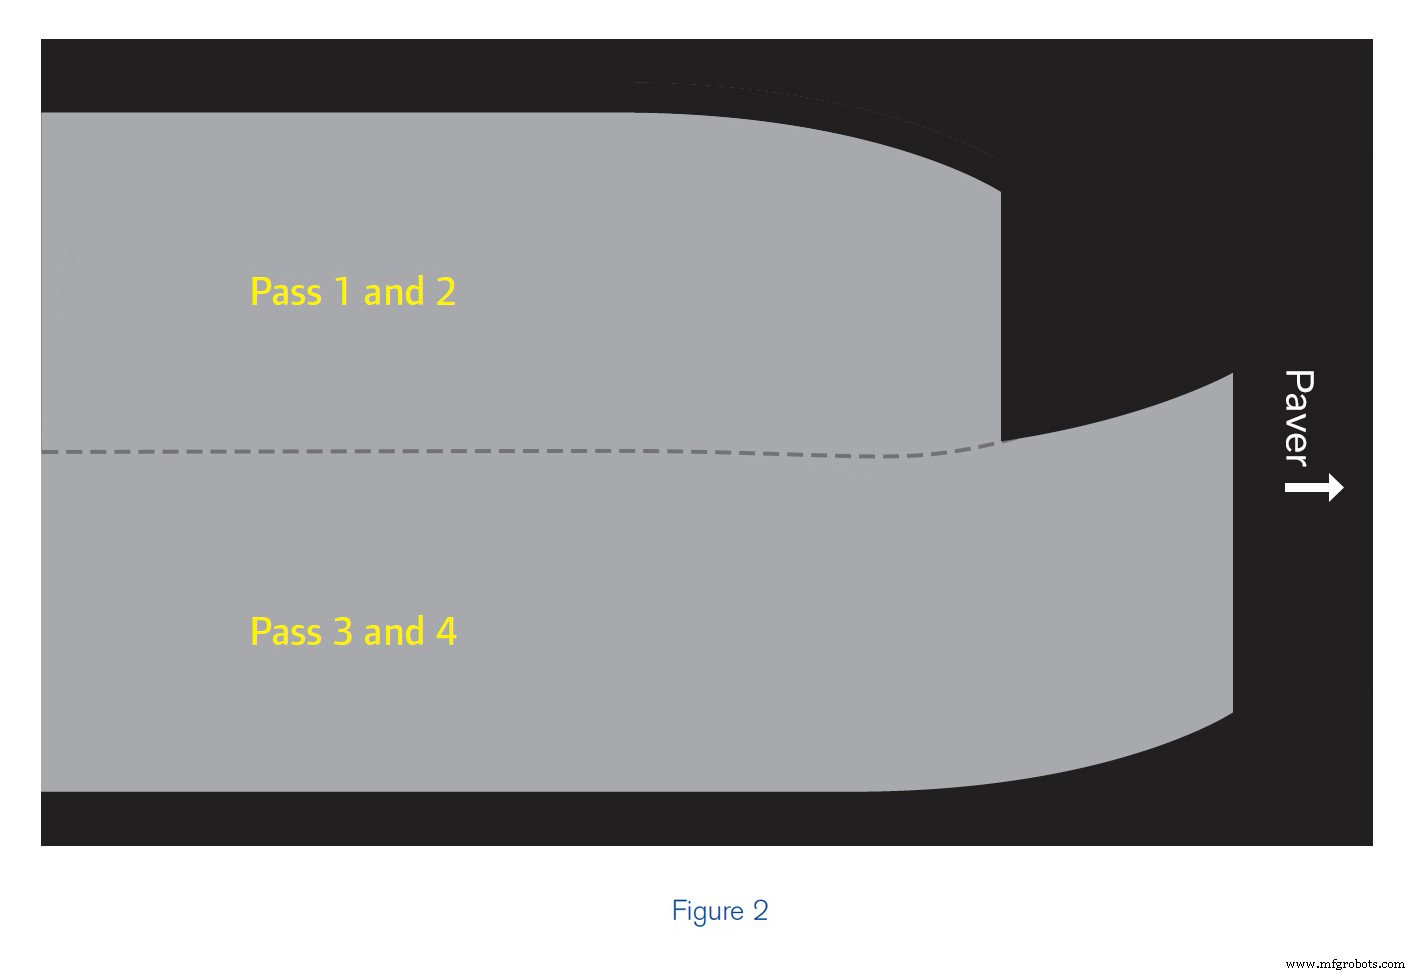
呈角度停驶是为便于次遍碾压消除钢轮压痕,防止路面起包。图2示技巧。左侧前行至弧线停驶并原路返回。下一前行遍在右侧,超过前一前行遍,向中心弧线停驶。此技巧让压路机在同一温度范围内并排碾压,达成更均匀密度。
每遍后续碾压终点超出前一相邻遍终点
图2亦展示此点。跟随摊铺机前行使初压压路机保持与摊铺机相同的相对路面温度范围。限制初压碾压区长度有助于前方压路机跟上摊铺机。这在压实中至关重要,尤其对石基沥青(SMA)和Superpave级配。
达成最优沥青密度
在拌合料冷却至仍能达标目标密度的温度前完成初压。此技巧达成双重目标:对大多数拌合料,允许实现最高产能;对表现出嫩性的拌合料,允许在拌合料开始失稳前达标密度。
压实拼接缝以达成均匀密度。HMA路面常见缺陷之一是拼接缝密度低。原因包括摊铺技术差、过度撒布耙平、碾压实践不当或组合所致。通过操作员培训和经验积累可克服不当碾压实践。
基于有效碾压宽度选压路机
钢轮长度非压路机生产力真实度量。有效碾压宽度(EDW)才是关键指标。EDW与钢轮长度差异显著。通常两者在10%以内。图3多例展示此关系。
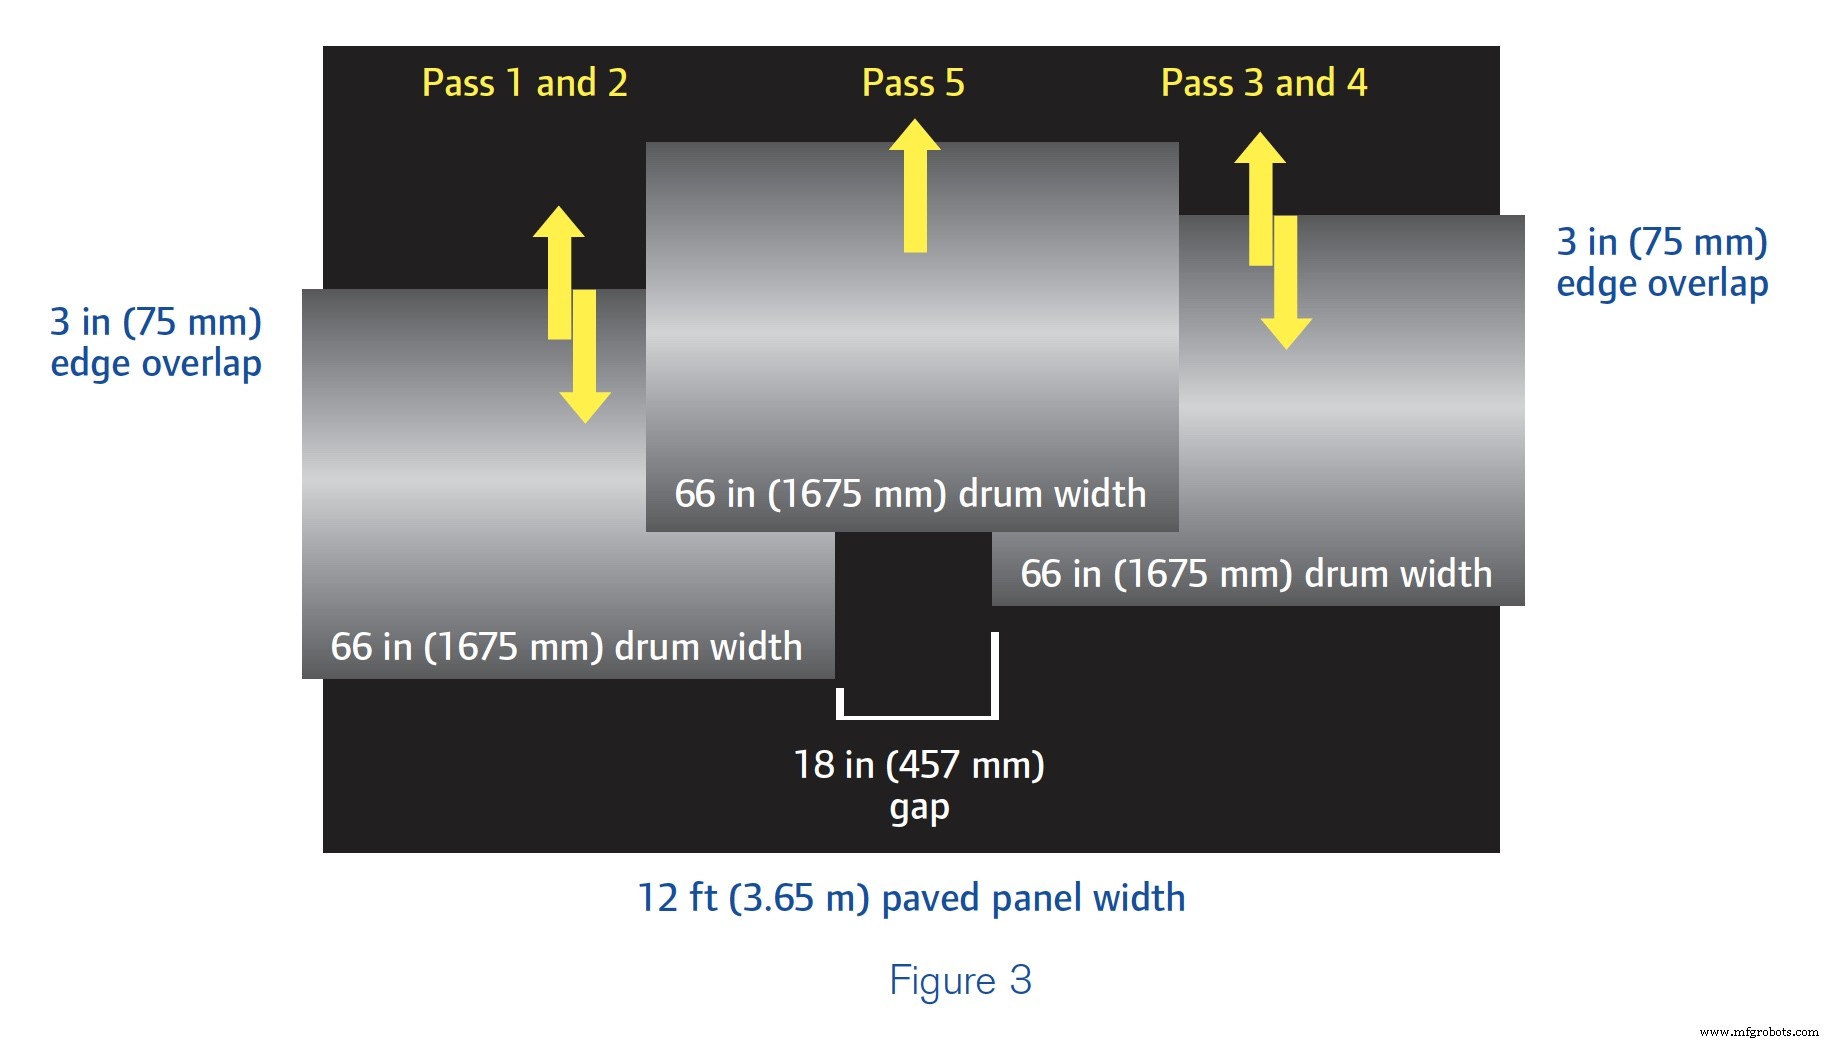
图3中铺筑宽度需压路机并排三遍全覆盖。不幸的是,即使最佳操作员采用此碾压模式也无法达成均匀路面密度,因压实力未均匀施加于全宽。第五遍重叠前四遍压实面,但中间18英寸(457毫米)仅获单遍碾压。这意味着中心密度最低,外侧四分之一略高,三遍区域最高。这不满足要求。窄碾压宽度也妨碍操作员跟上摊铺机。
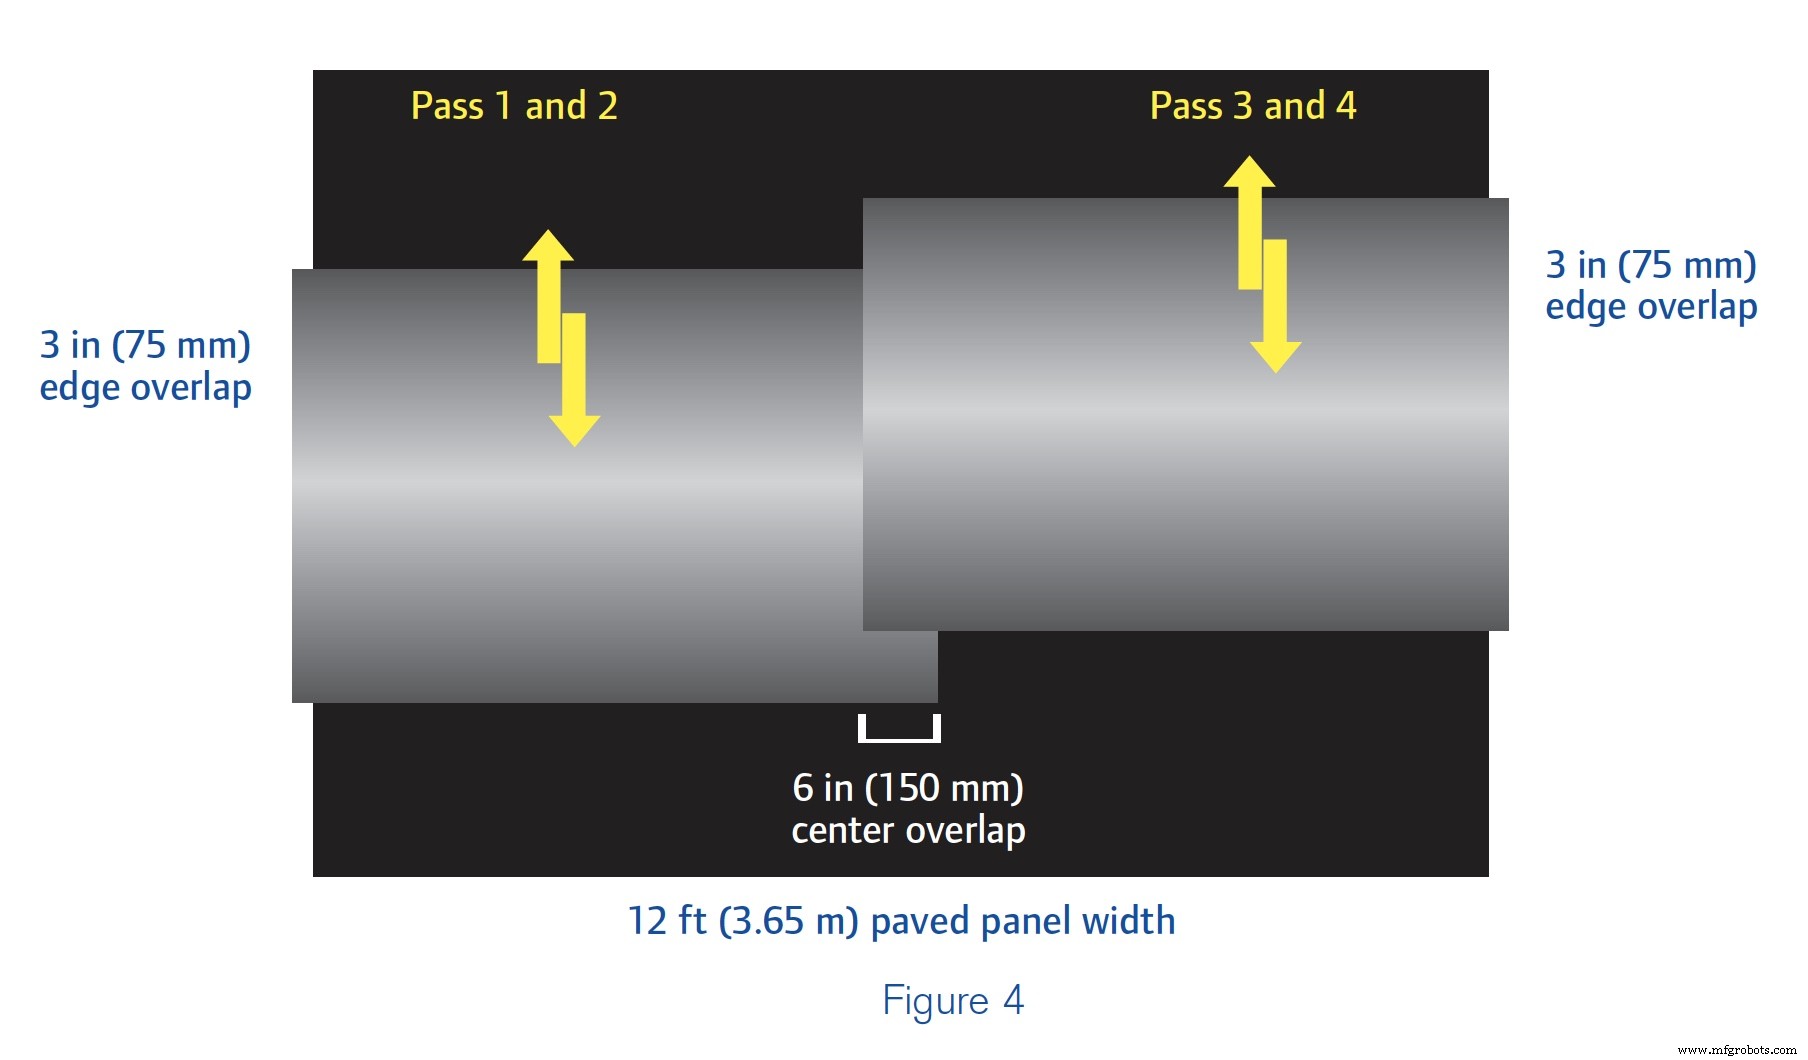
图4中,同宽度路面仅需两遍并排全覆盖。因压路机EDW更宽。受训操作员驾驶78英寸(1980毫米)钢轮压路机,除正中心并排重叠略微外,可达成均匀覆盖。此初压技术实现全宽均匀密度,助力达标。
钢轮过宽也不行。图5中钢轮宽84英寸(2135毫米)。
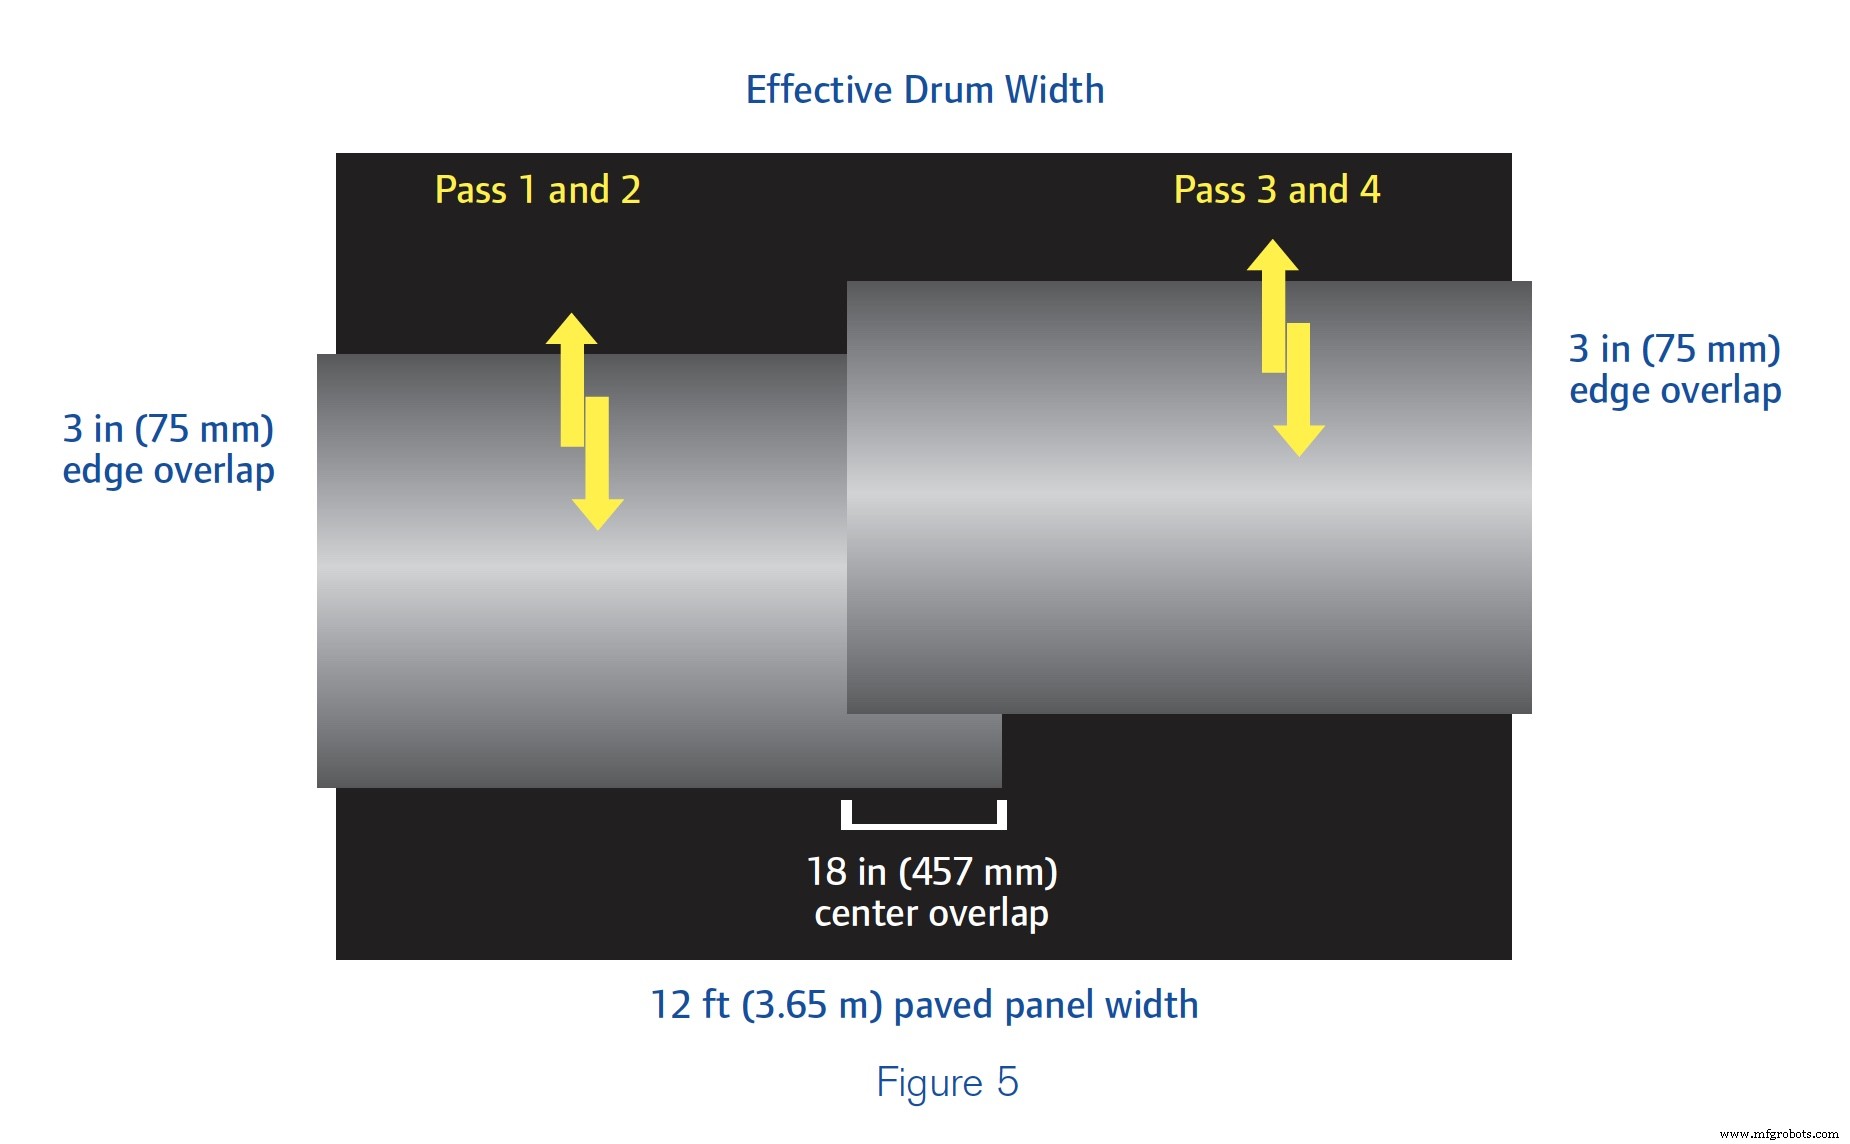
路面中心承受外侧两倍压实力。因使用钢轮过宽的压路机,初压结果将无法达标。且大型压路机拥有成本和运营成本更高,投资回报降低。
这正是几乎所有厂商生产公路级压路机钢轮宽度集中在三个基础规格:66、78、84英寸(1675、1980、2135毫米)的原因。
压路机对摊铺链的核心贡献是达成密度。选型有时基于车队现有设备。因跟上摊铺机与达成均匀密度同等重要,关注压路机选型与碾压模式能带来收益,尤其是达标成功率上。
了解沥青压实基础更多内容。
工业设备