
VIBRA-JAW™振动颚式破碎机:节能无卡料物料破碎
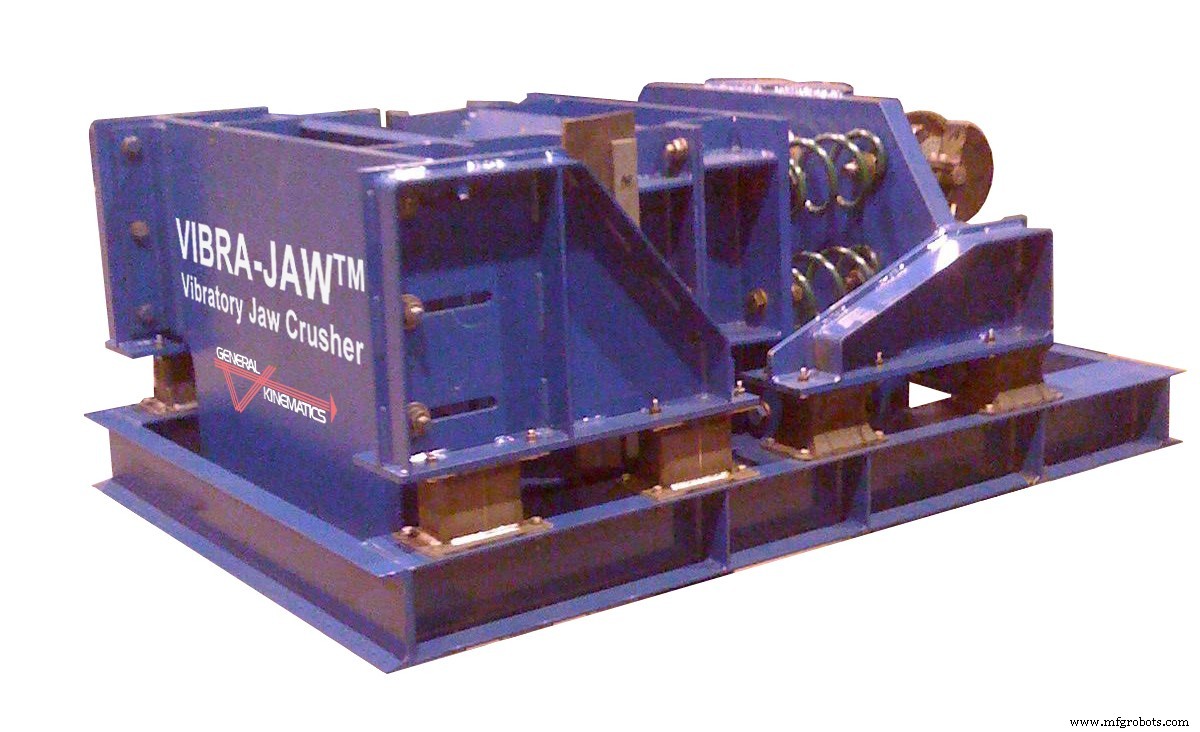
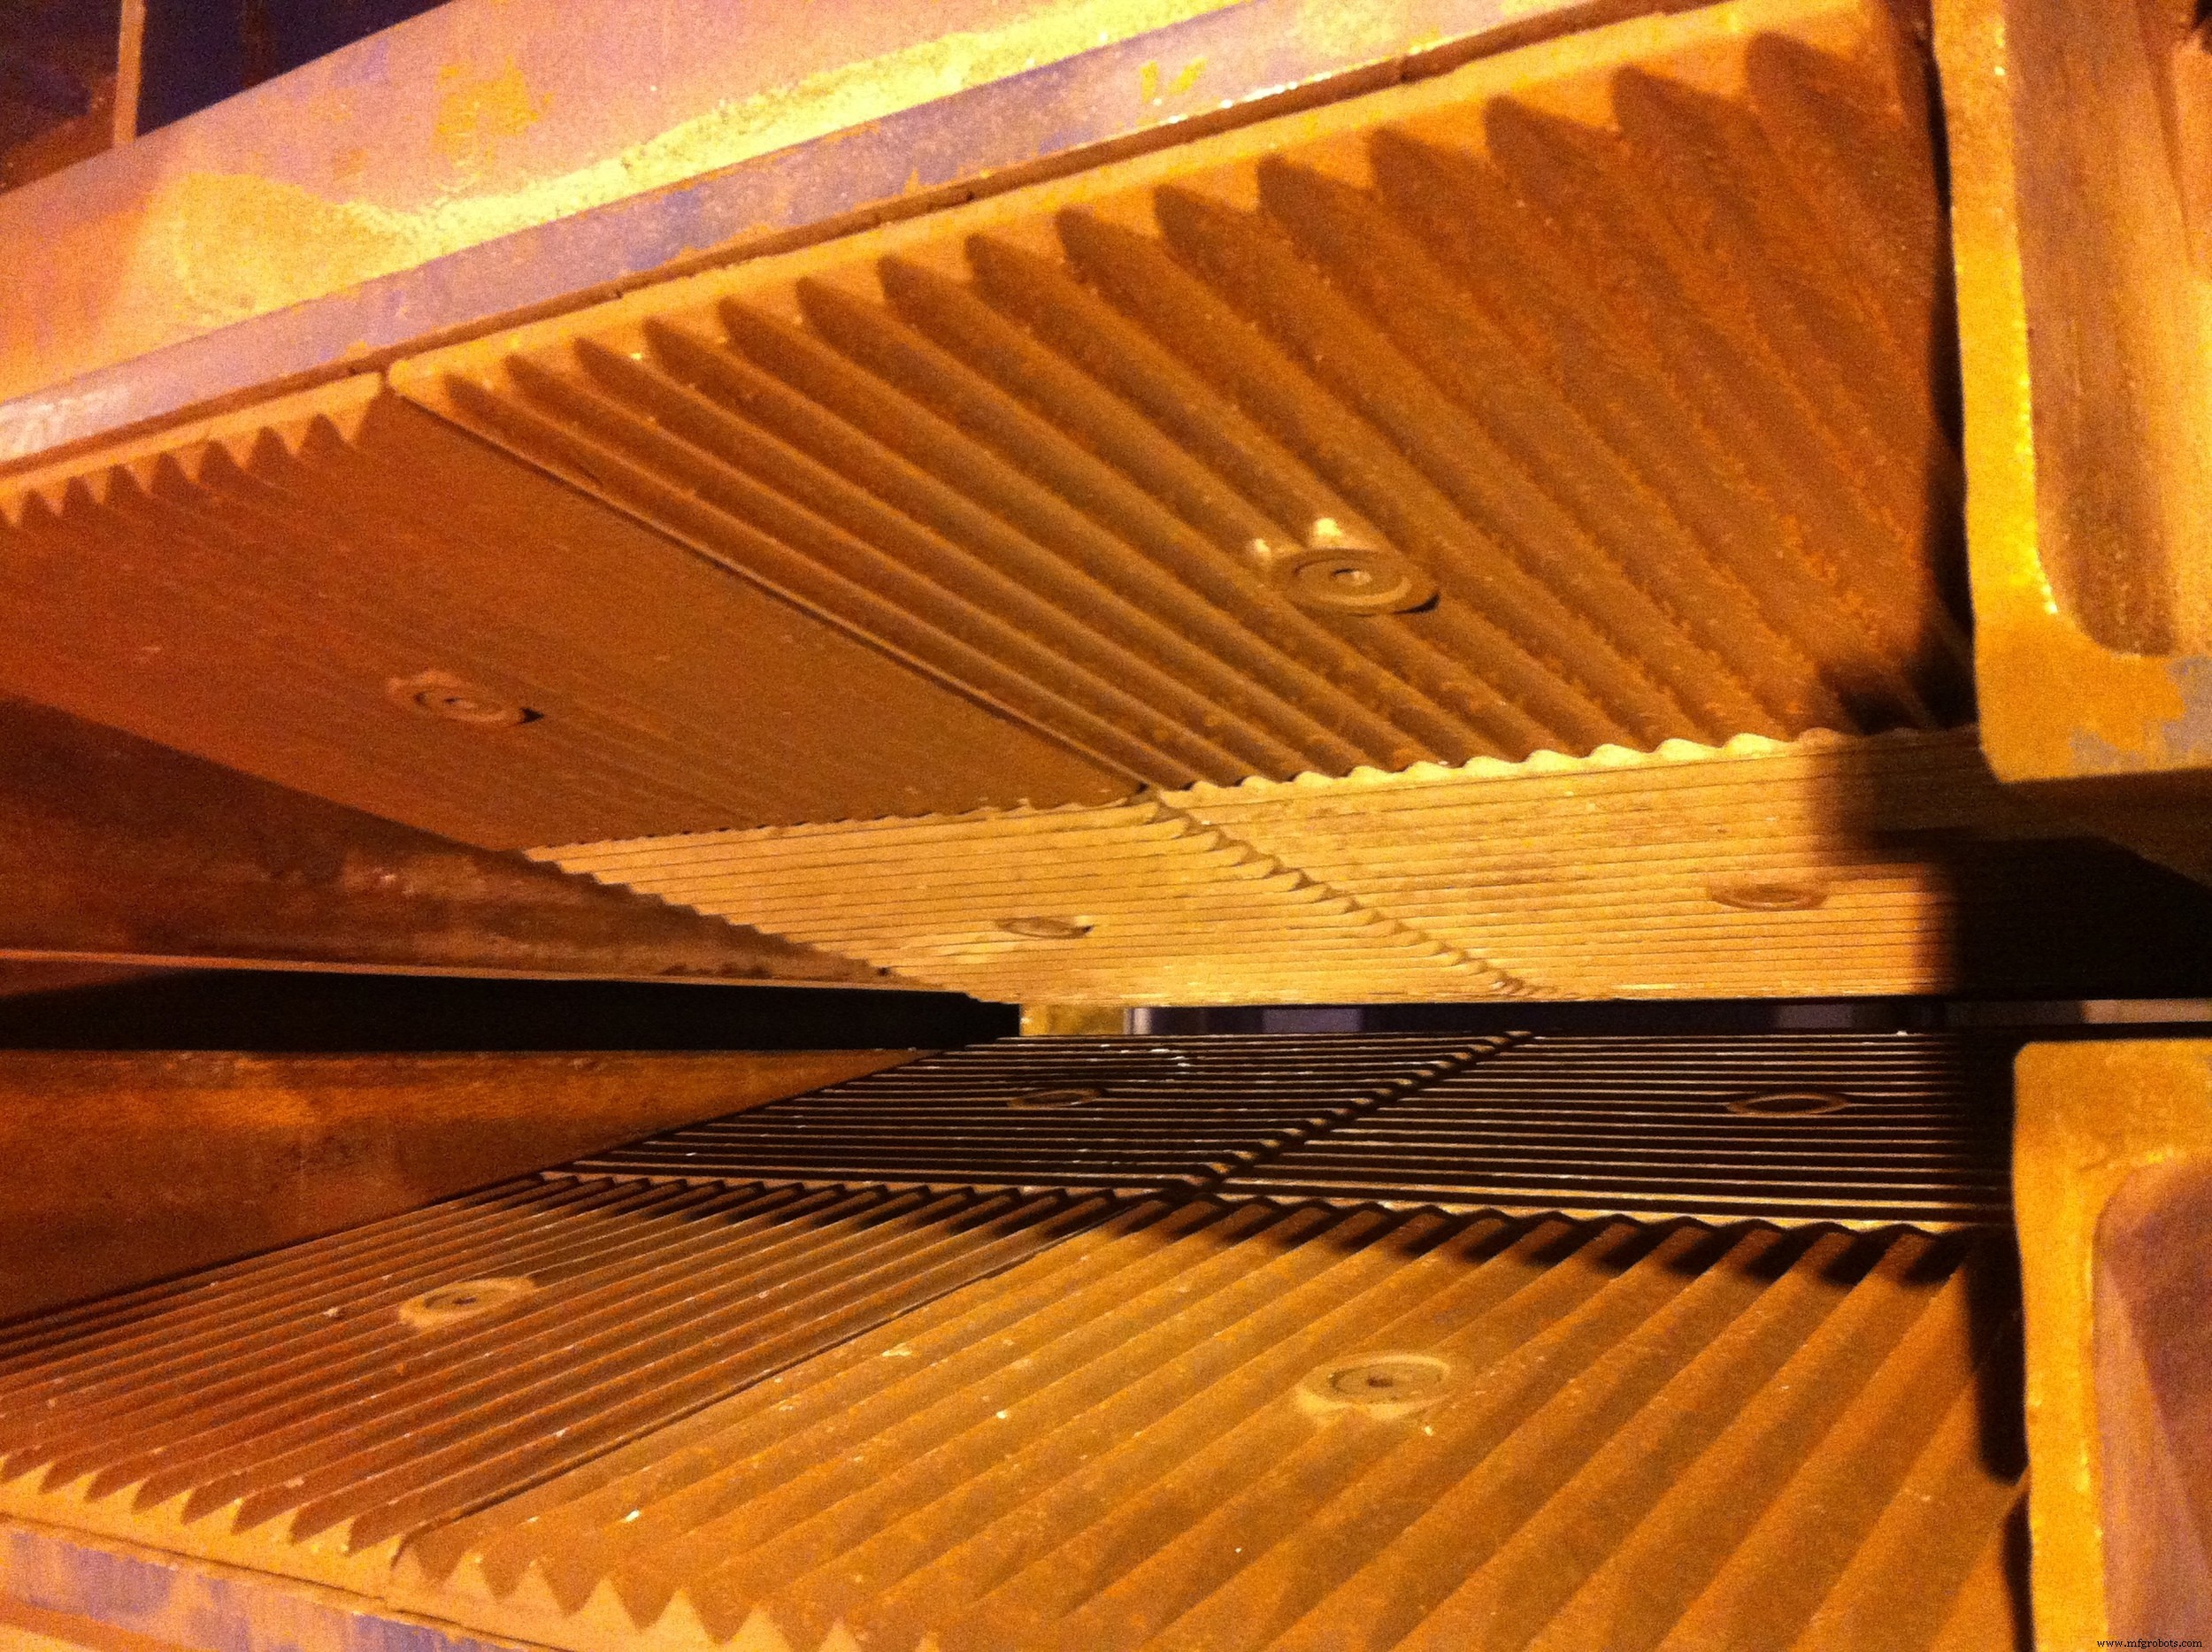
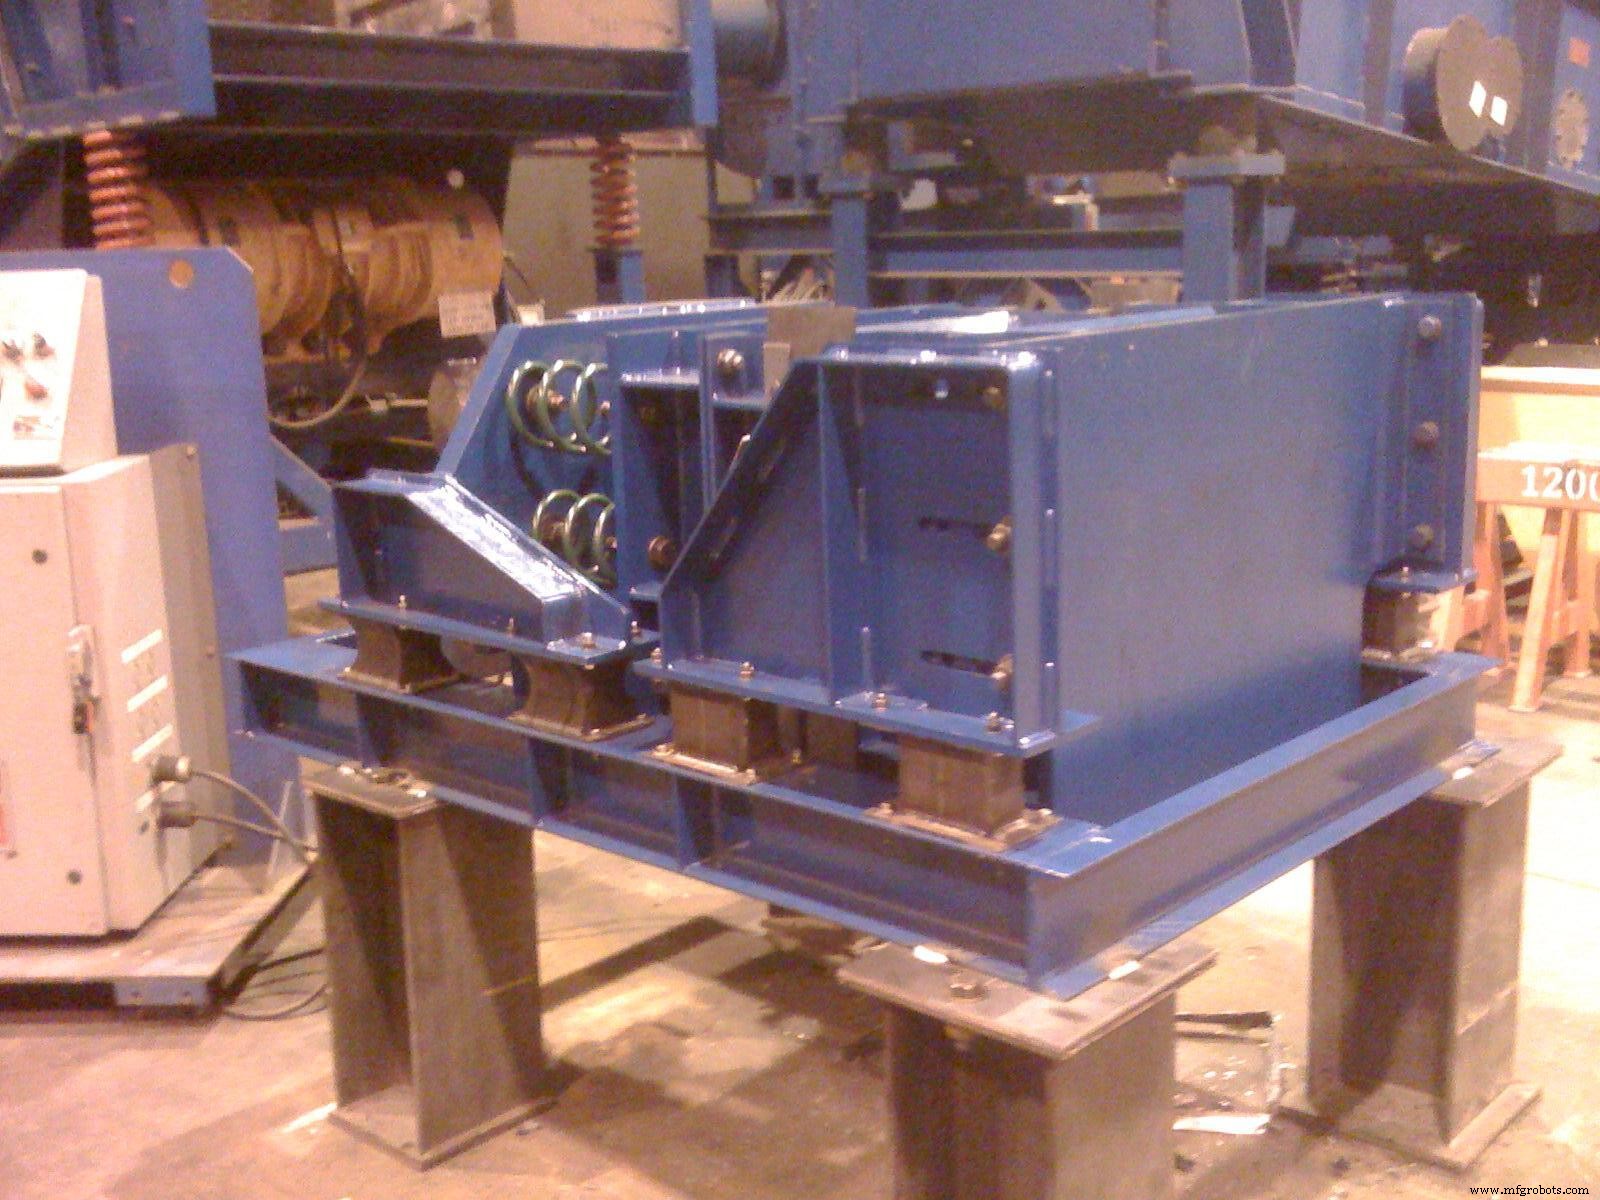
通用运动学VIBRA-JAW™振动颚式破碎机利用高能振动快速将物料减小粒度。垂直冲击面易调节微调产出粒度,自卸冲击板减少卡料停机。利用GK双质体技术,设备能耗极低,降低电力消耗和公用事业费用。
特性:
- VIBRA-JAW™易维护,运动部件少。
- 双质体驱动节能易维护。
- 冲击区易调节,高耐磨冲击板易更换。
- 按您物料和产量要求定制工程设计。
工业设备

 亿迅智能制造网
通用运动学VIBRA-JAW™振动颚式破碎机利用高能振动快速将物料减小粒度。垂直冲击面易调节微调产出粒度,自卸冲击板减少卡料停机。利用GK双质体技术,设备能耗极低,降低电力消耗和公用事业费用。
工业设备
在管材制造与加工领域,管端成型是关键工序,它使管材能按需与其他部件连接,也可用于管端封口、密封或终端处理。管端成型通常在管材弯曲后进行,有时甚至集成于弯曲成型同一工序中。管端成型可呈现多种形态,为各类应用提供解决方案,如下图所示: 什么是管端成型? 管端成型是将管端扩口、缩径、加工并塑造成各种配置的工艺。通过重塑管端,可安装密封件、卡环、螺母接头、缩径套等配件,将管材连接至空调系统、液压系统、制动系统等输送气体或液体的关键部件。管端成型包含成型与切削操作,主要包括: 去毛刺 扩口 端面加工 锥度加工 螺纹加工 滚压 闭口 材料去除 切断 观看管端成型实操视频: 管端成型工艺流程 管端成
多样化的复合加工机床配置让车间能根据特定应用选择最佳组件与能力组合。 复合加工机床技术持续进步,将车间生产力推向新高度。单次装夹完成最高复杂度零件,最大限度减少人工干预、大幅节省时间,让小型车间也能以高性价比方案应对当今严峻制造环境。 随着配置多元化和机床厂商持续推新,车间定能找到适配需求的方案。Mazak产品经理Joe Wilker分享了对复合加工技术现状及车间利用策略的见解。 复合加工机床新特性 车间关注的复合加工特性包括:双车削主轴、多刀塔带动力刀座和Y轴偏心能力、倾斜/旋转B轴铣削主轴、旋转/倾斜工作台、大容量刀库。Wilker指出新发展包括:一体式电机滚柱凸轮刀塔、增强型下刀塔、直
Royal卡盘挡块为三爪车床卡盘短工件定位提供简易一致性方案。挡块使短工件超出卡爪端面,为端面加工预留空间。 Royal卡盘挡块 三爪卡盘短工件轻松定位 极高精度——前后定位面平行度±0.0004。免磨软爪大幅缩短装夹调机时间。 短工件三爪卡盘定位挡块 一体式腹板结构消除垫块/平行块飞出风险,三强力磁铁额外固定于卡盘端面。 短工件三爪卡盘定位挡块 适配最大55mm (2 1/8)卡爪宽度。提供15/20/25/30/35mm五档挡块高度。
三部曲第2部分探讨软管管路与布线如何简化维护降低失效。阅读第1、3部分请点击此处。 机器原型阶段正确布线安装流体传输组件,遵循以下10条通则。最适用于原型调试,量产应在所有“Bug”清除后按常规流程执行。 先布大管径——优先安装最大内径管路,因其最难弯曲操作,尤其狭窄空间。攻克最难环节后,小管径布线灵活性高,易于紧凑空间穿线,每根管路布局争取最大空间利用。这不仅外观整洁,更便于未来改装增配,更经济高效。 软管长度适宜——系统外观与高效运行常取决于软管长度是否得当。过长增加压降与成本。软管组件常按指定长度及增量长度制造以最小化库存。计算长度时注意:软管最多可伸长2%或收缩4%。 软管挠曲非扭