


复合加工机床如何重塑现代制造车间
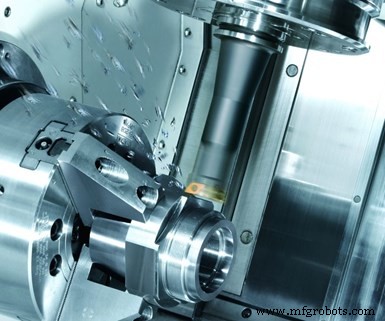
多样化的复合加工机床配置让车间能根据特定应用选择最佳组件与能力组合。
复合加工机床技术持续进步,将车间生产力推向新高度。单次装夹完成最高复杂度零件,最大限度减少人工干预、大幅节省时间,让小型车间也能以高性价比方案应对当今严峻制造环境。
随着配置多元化和机床厂商持续推新,车间定能找到适配需求的方案。Mazak产品经理Joe Wilker分享了对复合加工技术现状及车间利用策略的见解。
复合加工机床新特性
车间关注的复合加工特性包括:双车削主轴、多刀塔带动力刀座和Y轴偏心能力、倾斜/旋转B轴铣削主轴、旋转/倾斜工作台、大容量刀库。Wilker指出新发展包括:一体式电机滚柱凸轮刀塔、增强型下刀塔、直驱铣削主轴、伺服控制钻削尾座。进阶能力还包括上下刀塔同步铣削、长孔钻削等。
采用抗回程滚柱凸轮驱动的一体式电机刀塔,实现平滑高速高精度数字分度及扩展性。典型配置12工位,可扩展至24工位。工位增加意味不间断运行时间延长、通用刀具增多、刀具库存减少。该设计省去曲齿/分度联轴器,数字分度无需改动刀塔壳体即可扩展。就位后液压夹紧确保最大刚性。
下刀塔亦同步进化:结构更强劲、功能更强大,通常提供9工位并可选动力铣削主轴。
部分配置刀塔倾斜45°,最大化加工负载能力,同时为主轴提供充足接近空间及主/副主轴间工件传递空间。
为提升生产率和工序适应性,下刀塔可与上刀塔同步加工同一工件,或配合可作用于主轴箱两侧的铣削主轴协同工作,进一步缩短加工周期。
现代复合机床刀塔动力刀轴采用直驱技术,较前代更快更强。直驱铣削电机使主轴转速提升24%,扭矩提升60%,带来工艺适应性、生产率、刀具寿命及表面质量的全面提升。标配可达10马力、6000转;高配可达10000转、52英尺磅扭矩。
最新NC伺服尾座实现自动化:全程序控制,独立交流伺服电机和滚珠丝杠驱动。通过程序可精准伸出至已知位置,以指定进给速度接触工件并保持恒定夹持压力。独立驱动系统还能中心线钻孔,拓展加工范围。
尾座推力通常可按特定英尺磅增量调节,可根据工件材料形状设定推力,避免工件损伤并确保可靠支撑;亦可接合状态下动态调整推力,支持钻/镗/珩加工,释放刀塔工位。
面对日益增长的长大复杂轴类零件需求,复合机床提供加长床身配合长钻/刀具库等创新,大幅提升难加工零件处理速度效率。
深孔加工中,长刀具库可容纳多把长刀(通常3把,每把约40英寸),位于第二主轴或尾座上方,不干扰加工且快速可及。
复合加工在医疗领域的应用
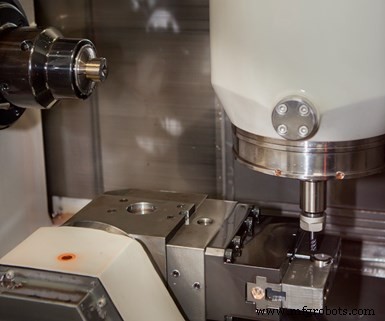
Lowell Inc.引入三台复合加工机床,单次装夹完成全工序,消除人工操作,大幅提升吞吐量。
Lowell Inc.(明尼苏达州明尼阿波利斯)专攻植入式医疗器械合同制造:脊柱/创伤/四肢骨科植入体、心血管机械循环支持及瓣膜修复零件。这些高复杂多组件总成(如椎弓根螺钉、颈椎板、横向连接器、左心室辅助装置LVAD)几乎皆为多件系统,各部件组装后须协同工作。设计因客户而异,基本每单皆为定制。
定制化、可调性需求叠加微创手术小型化趋势,带来显著加工挑战:既要解决微小工件夹持,又要用<1mm刀具加工微小复杂特征。
Lowell部署三台Mazak Integrex i-150复合机床成单元布局。单次装夹完成全工序,消除人工操作,提升吞吐量。简化工装仅用筒夹和卡盘;轻松应对客户间差异;多场景缩短加工周期。
每台Integrex i-150配C轴数控车削主轴、垂直B轴铣削主轴、后工序虎钳/工件支撑中心,支持车削、多面多角度及全五轴轮廓加工。Lowell选配20000转高速铣削主轴和72工位前装刀库。
铣削主轴倾斜-10°至+190°,C轴卡盘大通孔容纳2.56英寸棒料。Y轴行程±3.94英寸。X/Z轴行程14.57/17.13英寸,最大回转直径15.75英寸,占地91.3×99.6英寸。
三机同配置紧邻布局,操作员无需学习新机床或编程语言即可流转作业。
Lowell在Mazak上几乎全用0.375-1.250英寸棒料。LNS Quick Load Servo 65送料器自动送入40英寸棒料。选配冷却冷却器、全轴光栅尺、高速加工高级CNC功能等提升性能选项。
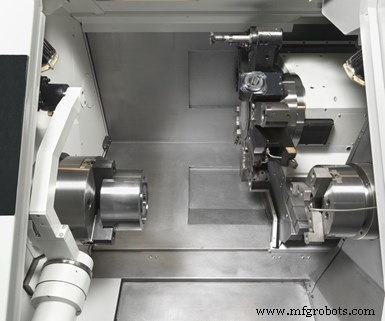
QTN350-II MSY复合机床具备铣削、Y轴及第二车削主轴,助LCP Machine Inc.加工微小复杂医疗植入体特征。
机床大幅精简编程装夹全流程,工序适应性与吞吐量提升助力业务拓展新应用。
国防领域的复合加工实践
LCP Machine Inc.(佛罗里达州Bunnell)为航空航天国防二三级供应商、油气一级供应商。月均处理200+独立工单,数量1-10000件,多为非重复。
拥有14台Mazak设备,最新包括QTN350-II MSY复合机床、VCU400 5X和VCU300 5X全五轴立加。复合机床集铣削、Y轴、第二车削主轴于一体,单次装夹完成全工序。
其他设备含带铣削功能QTN复合机、三轴VCN立加、VCN Compact立加。
材料涵盖铝、不锈钢、镍基合金、黄铜、铜、多种工程塑料。工件直径0.030-18英寸,长60英寸。公差±0.001英寸至0.0002英寸,加工时间10秒至8小时。
借助复合加工和全五轴技术,车间常单装夹完成零件。如军用声纳设备外壳在QTN上加工,专机专用,成本较原工艺降半,年产1万件。
声纳件需内外圆车削及部分铣削,难点在内孔表面粗糙度,原拟外协珩磨会大幅增时。LCP向客户承诺:引入QTN可单工序完成且仅在必要区域保证粗糙度,满足目标价并保留利润。单件加工仅需数分钟。
作为航天国防精密加工供应商,LCP深知客户将持续要求更高品质、更低价格,依赖复合加工技术交付承诺。
以少胜多:复合加工的核心价值
机床厂商持续优化复合机床设计,工艺适应性增强,核心优势进一步放大。工序集成减少跨工位搬运带来的误差,消除独立机床间的在制品库存。众多案例证明:复合机床助力车间以少胜多、增强竞争力。
工业设备