


加工振动如何影响设备寿命与产品质量
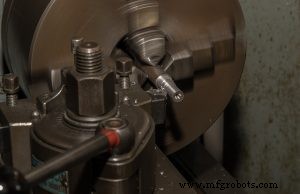
现代制造中,车床、铣床等重型机床运行时常产生振动。这些动态扰动——通常称为颤刀——会削减刀具寿命、破坏表面光洁度,并加速机床磨损。
什么是加工振动?
加工振动指刀具与工件界面产生的快速、不可控振荡。刀具接触材料时,系统不平衡或阻尼不足均可触发振荡,形成自我维持的“颤刀”循环。
表面缺陷:直观证据
颤刀最直接表现是颤刀纹——切削刃反复冲击工件形成的细微脊线或波浪纹。这些表面瑕疵降低产品美观度,可能破坏功能公差。
机械退化与早期失效
持续振动使机床部件长期承受应力。轴承、主轴、刀架可能松动、开裂、疲劳,若不加干预将导致非计划停机甚至灾难性故障。
有效抑振策略
- 夹紧可靠——确保工件与刀具坚固夹持。微小间隙亦可放大振动。
- 刀具选型——选用低振动设计刀具,考量材质、几何、表面处理。高速钢或优化槽型硬质合金刀片常表现更佳。
- 动态阻尼——现代机床常集成吸振支座、弹性垫或主动阻尼系统,显著抑制颤刀。
- 工艺参数优化——调整进给、主轴转速、切深,保持在机床临界颤刀阈值以下。厂商指南与仿真工具可辅助选定最优参数。
结合合理刀具、可靠装夹、先进阻尼,制造商可有效抑制颤刀,延长设备寿命,交付符合最高精度标准的零件。
更多详细指导,请参阅 振动管理最佳实践。
工业设备