


如何为加工需求选择最佳硬质合金牌号
 图片来源:Getty Images
冶金术语"硬质合金牌号"特指钨钴烧结硬质合金(WC-Co),但在加工领域涵义更广:烧结碳化钨结合涂层与后处理。例如,同基体材质但涂层或后处理不同的两枚车削刀片视为不同牌号。硬质合金与涂层组合缺乏分类标准化,各刀具供应商牌号图谱命名分类迥异,给终端用户对比选型带来困难——这尤为棘手,因为牌号适配性直接决定切削条件与刀具寿命。
破解迷局,用户须先理解牌号构成要素及其对加工各维度的影响机制。
什么是基体?
基体是刀片或整体刀具在涂层与后处理下的裸材。通常含80-95% WC。为赋予目标性能,材料厂商添加多种合金元素。主合金元素为钴(Co)——钴含量越高韧性越强,越低硬度越高。极高硬度基体可达1800 HV,耐磨优异但极脆,仅适极稳定工况。高韧性基体硬度约1300 HV,切削速度受限、磨损快,但抗断续切削与恶劣工况能力强。
硬度与韧性的平衡是选牌号最关键因素。过硬致微崩刃甚至灾难性失效;过韧磨损快或被迫降速降产。表1提供基础选型指引:
| 材料 | 车削 | 铣削 | ||
|---|---|---|---|---|
| 连续切削 | 轻度断续 | 重度断续 | ||
| 钢 | 高硬度 | 中等 | 高韧性 | 高韧性 |
| 不锈钢 | 高硬度 | 中等 | 高韧性 | 高韧性 |
| 铝 | 高硬度 | 中高硬度 | 中等 | 中等 |
| Inconel | 极高硬度 | 高硬度 | 中等 | 高韧性 |
| 钛合金 | 极高硬度 | 高硬度 | 中等 | 中等 |
什么是硬质合金涂层?
现代硬质合金刀片与整体硬质合金刀具普遍涂薄膜(3-20微米/0.0001-0.0007英寸)。涂层典型成分:氮化钛、氧化铝、碳氮化钛多层。涂层提高硬度,在切削区与基体间形成隔热屏障。
涂层技术两大主流:
- CVD(化学气相沉积):涂层厚达25微米。厚度保障隔热效能,支持比PVD更高切削速度。但厚度致使锐利刃口难涂覆,且易裂纹崩刃。
- PVD(物理气相沉积):涂层厚1-8微米。PVD刀片切削速度低于CVD;但韧性更好、可涂覆锐利刃口、表面更平滑摩擦更小。
表2提供不同应用涂层选型基础指引:
| 材料 | 车削 | 切断与开槽 | 铣削 | |
|---|---|---|---|---|
| 高切削速度 | 低切削速度 | |||
| 钢 | CVD | PVD | PVD | PVD/薄膜CVD |
| 不锈钢 | 薄膜CVD | PVD | PVD | PVD/薄膜CVD |
| 铝 | 无涂层 | 无涂层 | 无涂层 | 无涂层 |
| Inconel | 薄膜PVD | 薄膜PVD | 薄膜PVD | PVD |
| 钛合金 | 薄膜PVD/无涂层 | 薄膜PVD/无涂层 | 薄膜PVD/无涂层 | PVD/无涂层 |
什么是后处理?
虽约十年前才获关注,涂层后处理已成行业标准。通常为喷砂或抛光技术,平滑最外层涂层,降低摩擦从而减少发热。价差微小,多数情况建议优选带后处理的牌号。
牌号选型图谱
选型时参考供应商目录或网站指引。虽无国际正式标准,多数供应商用图谱描述牌号推荐工作包络,基于"应用范围"的三字符字母数字组合,如P05-P20。
首字母按ISO标准代表材料组,配对应颜色:
| 字母 | 材料 | 颜色 |
| P | 钢 | 蓝 |
| M | 不锈钢 | 黄 |
| K | 铸铁 | 红 |
| N | 有色金属 | 绿 |
| S | 超合金 | 橙 |
| H | 淬硬钢 | 灰 |
后两位数字代表相对硬度等级,05-45以5递增。05需极硬牌号适配稳定有利工况;45需极韧牌号适配不稳定不利工况。
同样无标准值,应视为特定图谱内相对值。例如不同供应商目录中P10-P20硬度可能不同。
选型表通常按四大主应用分列:
- 车削
- 铣削
- 开槽/切断
- 钻削
同目录中车削表P10-P20与铣削表P10-P20硬度可能不同,因不同应用下有利工况定义不同。车削宜极硬牌号,铣削因断续本质需一定韧性。
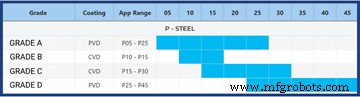
表3展示车削不同难度下牌号用法假设图谱。示例中牌号A推荐广泛车削工况但不含重断续,牌号D推荐重断续车削等极不利工况。MachiningDoctor.com的牌号查找工具支持按此体系检索。
硬质合金牌号命名规则
如应用范围无官方标准,牌号命名亦无正式标准。但多数主流硬质合金刀片供应商遵循通用准则。"经典"命名采六字符格式BBSSNN:
- BB——品牌代码:各大供应商专属字母。
- SS——牌号系列号:通常两位随机数字。系列指同一原材料、共同涂层类型的牌号组。例如:
- BB85——车削钢用CVD牌号系列。
- BB64——镍基合金用PVD牌号系列。
- BB23——铣削铸铁用CVD牌号系列。
- NN——硬度等级:末两位通常反映系列内不同牌号硬度等级。数值通常05-45,同前文等级体系。例如:
- BB8505——稳定工况车削钢用极硬牌号。
- BB8540——重断续车削钢用极韧牌号。
上述解释适用多数情况。但非ISO/ANSI标准,供应商自行调整常见,选型时须留意差异。
车削牌号
牌号在车削应用中作用最大,供应商目录车削板块牌号最丰富。
为何车削如此依赖牌号?
源于车削应用谱系极广:从刃口持续啮合工件无冲击但发热大的连续加工,到重冲击断续切削,均属车削范畴。
车削牌号宽谱也关联制造直径跨度大:从瑞士机床3mm(1/8英寸)到重工业100英寸。切削速度随直径变化,需针对高低速优化的不同牌号。
主流供应商通常按材料组提供独立牌号系列,系列内从断续切削用韧性牌号到连续加工用硬质牌号覆盖全谱。
铣削牌号
铣削提供牌号范围较窄。因应用本质断续,铣削刀具需高抗冲击韧性牌号。同理涂层须薄,厚则不耐冲击。
多数供应商采用韧性基体配多元涂层覆盖不同材料组铣削需求。
切断与开槽牌号
切断/开槽因切削速度因素选型受限。切近中心直径减小,切削速度逐渐降低。切断至中心时速度最终归零,操作转为剪切而非切削。
故切断牌号须兼容宽切削速度范围,基体须足够韧性应对末端剪切。
浅槽开槽为例外。因与车削相似,拥有丰富开槽刀片的供应商通常按材料组与工况提供更多牌号选择。
钻削牌号
钻削中钻心切削速度恒为零,外圆切削速度视钻径与主轴转速而定。高速优化牌号会失效,禁用。多数供应商仅提供少量牌号。
工业设备