


管材弯曲工艺大全:压弯/滚弯/旋拉/芯轴四大工艺优劣对比
制造业中管材弯曲举足轻重。管材应用产品枚不胜举:赛车防滚架、小号/长号等乐器、高层楼梯扶手、飞机精密液压管路……精密管材成型是现代制造关键环节。
成型路径取决于材质、壁厚、批量、精度要求。弯管机选型基于这些因素,虽可能有多法达标,但通常仅有一法能同时满足全因素。这些弯管工艺是什么?如何工作?各工艺优劣几何?下文逐一拆解。
压弯
最简弯管法。用折弯机/铁工机/液压机配简易“弯模”,管材跨两固定支撑,压模强制成型。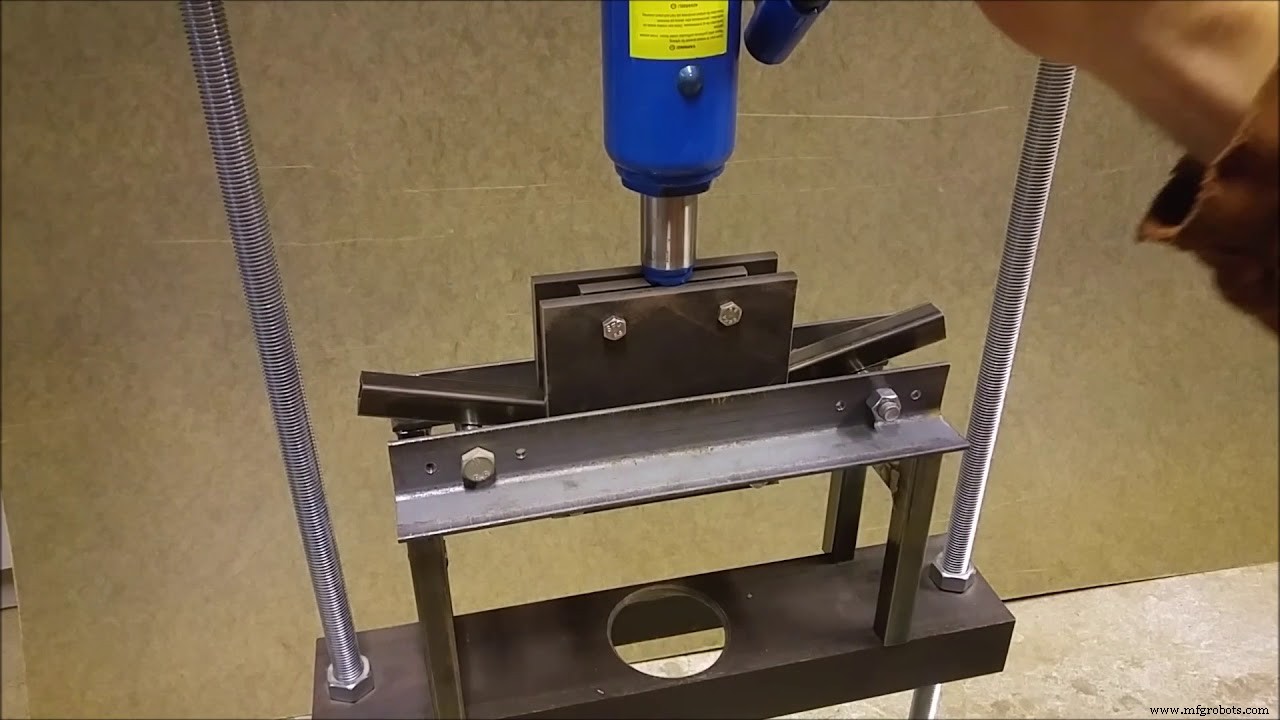
优势
- 工艺廉价,简易工具可适配现有设备
- 通用性强,可改装适配管/管/扁钢弯曲
劣势
- 管材极易扁塌
- 精度差
- 重复性差
- 产能极低
滚弯
用3/4辊角度卷圆机/型材卷圆机,管材通过辊间受压逐渐成弯。同压弯成三角支撑模式,但管材随动力辊转动推进,可用同类辊实现多角度变半径弯曲,无需针对性半径模具。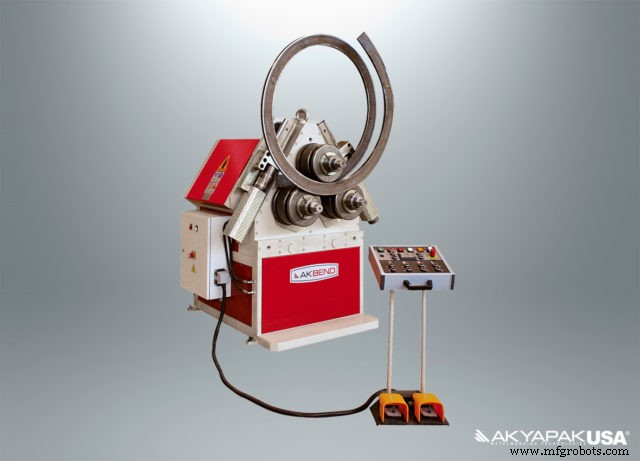
优势
- 同机可做多半径/变角度
- 管/管/扁钢/角钢均可成型
劣势
- 手工单件慢、难达极致精度
- 薄壁管小半径极易塌陷
- 精度差
- 重复性差
旋拉弯
最主流弯管工艺:易控、高精、高重复性、相对亲民。系统含三工具:夹模、压模、弯模(半径模),全程夹持成型。管材夹持于弯模,经液压/电驱动“拉”绕弯模成型。弯模旋转时压模紧贴管材锁住旋转。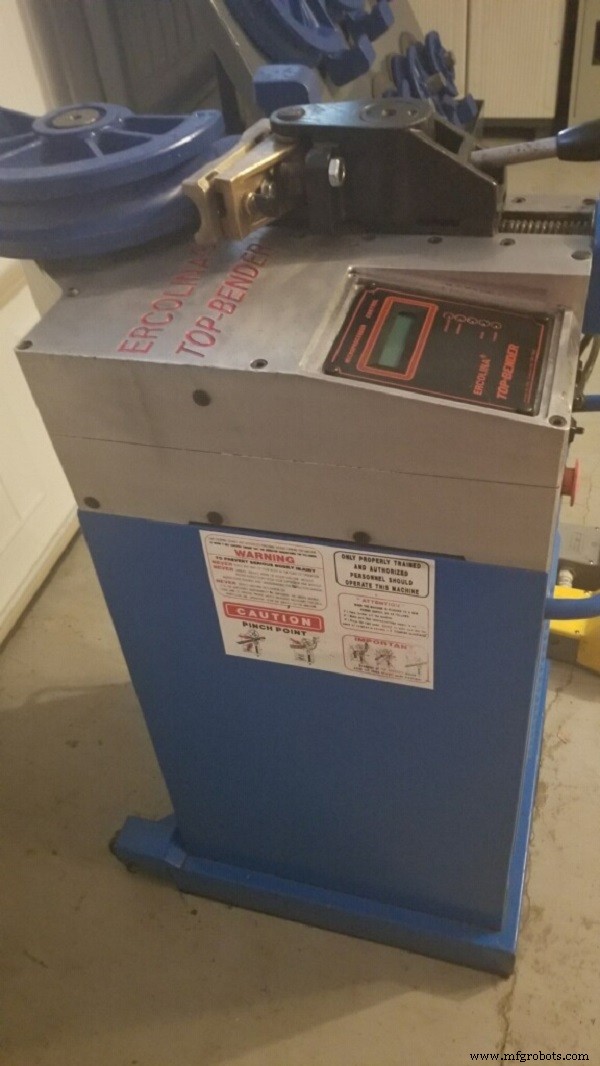
优势
- 高精度、高重复性
- 快
劣势
- 专机专用,柔性弱
- 设备首投高
- 每种管径/半径需专用工具
芯轴弯管
非独立工艺,而是旋拉弯的进阶。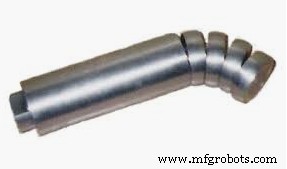 旋拉弯在小半径下易塌管,植入内部芯轴支撑管壁防塌陷。芯轴稍小于管内径,末端挂多节柔性球头随管变形摆动,全程支撑管材整圆度,管材在成型全程“擦过”芯轴。
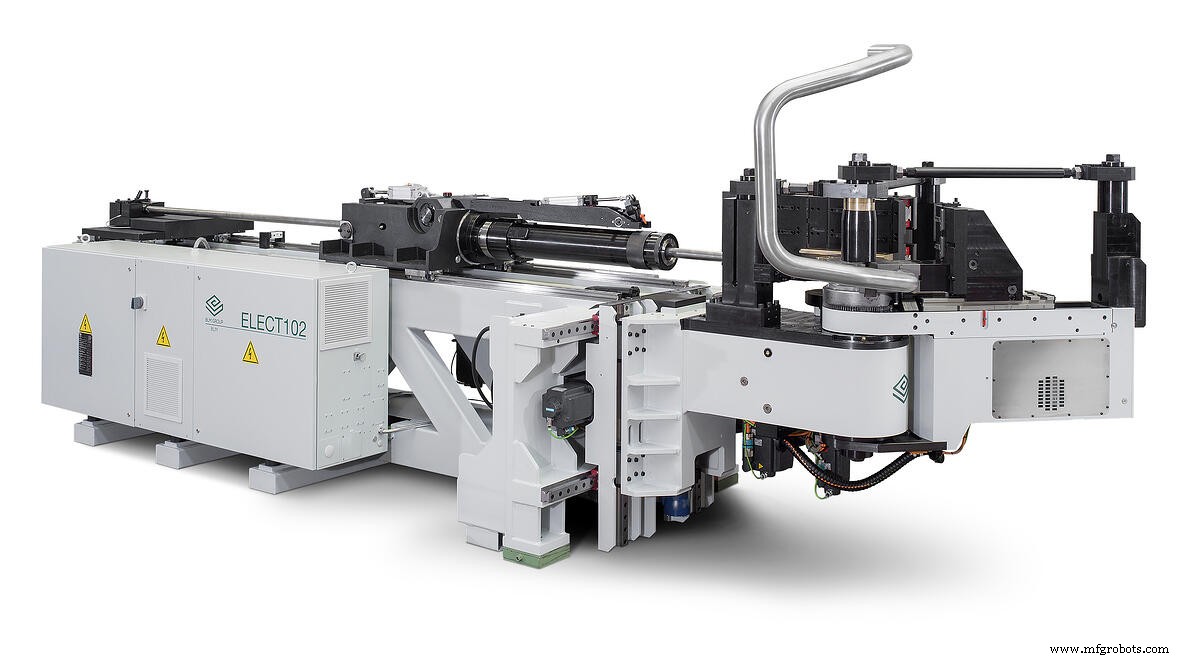
优势
- 精度与重复性
- 全程保持管材圆度
- 快
劣势
- 成本高
- 调试耗时
四大弯管工艺随应用/产率/需求差异巨大。Southern Fabricating Machinery Sales, Inc.专家助您复盘应用、按工艺与预算精准推荐。致电813-444-4555或访问www.southernfabsales.com获取现货弯管机、更多技术文与全方位制造制胜支持。
工业设备