


最大化激光切割效率:实现真高性能的关键因素
激光切割性能日新月异,但真正的高性能不止于机器本身——核心是以最快最高效的方式产出合格件。过去靠不断提升谐振腔功率换取切割速度;如今车间也通过增加自动化、增设设备来应对铜、黄铜、厚铝等多元材料。
什么是激光切割?
从早期CO₂谐振腔到如今光纤传输的固态谐振腔,激光切割已成制造车间标配。LASER 实为 LIGHT AMPLIFICATION STIMULATED BY EMITTED RADIATION(受激辐射光放大)首字母缩写。早期CO₂系统利用射频发生器轰击腔内光源,光子碰撞分裂产生增殖,经玻璃管(称“玻璃工件”)多次反射放大后输出。 固态激光则简化许多且几乎无耗材:半导体激光二极管高效转换电能为光能,汇聚数百个二极管进一步放大,实现雕刻切割。当前市售机床最高12kW(受切割、运动、冷却限制),固态谐振腔已成主流与未来。
激光如何切割?
无论CO₂还是固态,高能光束经反射镜透镜(CO₂)或光纤(固态)传至切割头聚焦,配合高压工艺气体(O₂/N₂)吹除汽化金属粉尘,留下洁净熔融切面。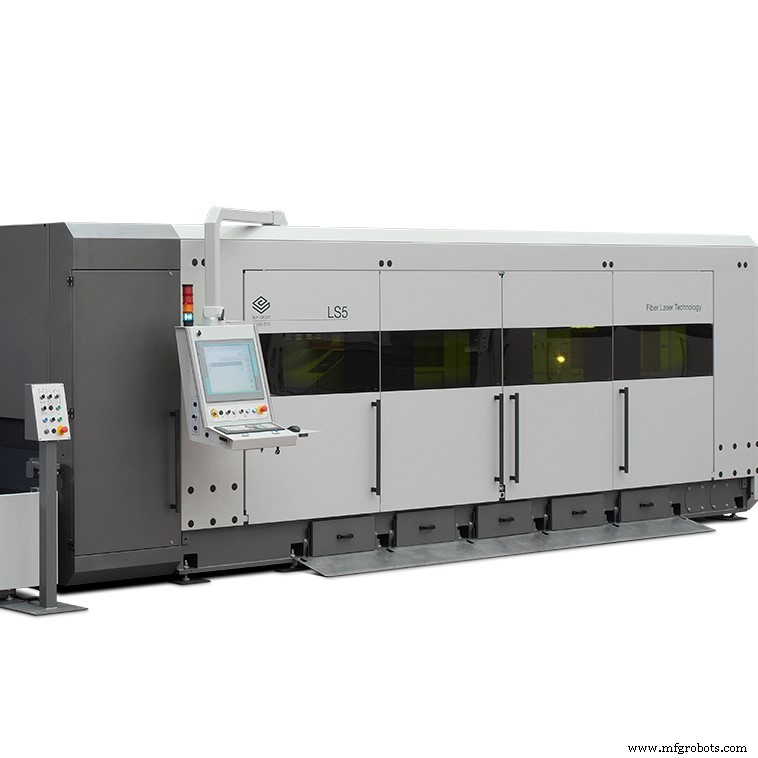 功率越高,材料去除越快。搭配高精高响运动系统,毫秒级定位平滑切割钢、铝、铜、黄铜及合金,亦可切割部分塑料木材,但高热易烧损非金属材料。
哪些激光特性真正提升性能?
性能衡量维度为速度与产能。但需警惕:单一工序提速可能仅转移瓶颈。若后序焊接、组装、折弯跟不上,激光切割再快也会闲置。若仍需提升激光性能,考量:
- 提升功率:低功率段提速边际递减,高功率段显著。6kW固态激光极限约1-3/16英寸(碳钢/不锈钢/铝),12kW切3/8英寸不锈钢速度较6kW提升150%。
- 自动化:快速切割只是半边天,上下料同步高效才是关键。若切割2-3分钟却因上下料等待5-10分钟,增设上下料系统或塔式库可大幅提升整体产能。
极致性能的代价
追求极致产能面临成本、空间、热管理三大挑战。8-12kW系统价格可达同级机型双倍;超高功率易导致切割头过热损坏,停机维修抵消产能增益;自动化上下料可能使占地翻倍且后期扩展困难。
选购高性能激光切割设备
寻求新购或二手光纤激光切割机,Southern Fabricating Machinery Sales 提供多元选择。Polaris Laser、Piranha Laser 等入门级方案月付5千美元内;追求极致性能,BLM GROUP 方案提供速度、效率、自动化灵活性与升级潜力。浏览下方所有选项。
工业设备