


瑞士型车床上使用扫描探针:优势与实用性
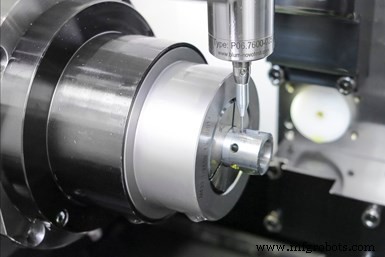
这台机上探针以2米/分钟的速度扫描该零件槽的完整轮廓,以确保2微米槽平行度。图片来源:Blum-Novotest
许多车间使用机上触发探针加快装夹或进行在机测量以实现过程控制。它们在立式或卧式加工中心更常见,而在瑞士型车床上较少,原因之一是瑞士型车床工作区空间有限,难以容纳此类装置。
这些探针也有两种版本——触发式和扫描式。触发式探针定位工件表面的离散点,而扫描式探针可遍历整个表面,每秒收集数千个点以测量特征的形状、尺寸和位置。但在瑞士型车床上安装探针并占用一个或多个刀位是否合理?如果合理,选择扫描探针而非触发式以利用其更快捕获更多数据的能力是否明智?
德国Oberwolfach的一家制造商提供了一个肯定这两点的案例。
Karlheinz Lehmann GmbH使用多台CNC车床和铣床加工精密回转体零件。例如为Parker Hannifin GmbH加工复杂的钢制压缩空气输入快速接头。鉴于零件四个槽要求的平行度,这是个极具挑战性的项目。CEO Timo Lehmann解释说,关键特征是螺纹、孔和四个轻微锥度的槽,但他认为槽是"整个设计的关键点"。
事实上,如果每个槽2微米的平行度公差被超出,接头将无法工作。组装时,轻微锥度的槽内含钢球,钢球不得过度凸出,也绝不能掉入槽内。凭借此设计,快速接头防止了拆卸时常见的啪嗒声,并实现单手操作。
正如加工过程具有挑战性,测量槽同样棘手。使用配备Blum-Novotest TC76-Digilog扫描触发探针的Marubeni Citizen-Cincom M32瑞士型车床,车间在机床上验证零件尺寸精度。
Blum-Novotest指出,触发式探针的模拟测量对区域或线条有效。但若用于此槽测量应用,需测量槽上极大量的点才能获得足够分辨率。相反,TC76-Digilog以2米/分钟测速扫描槽表面,在模拟触发式数据采集时间的极小分数内生成极大量数值(每秒50,000个)。
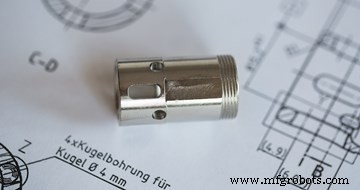
得益于精确的槽平行度,这款快速接头没有其他同类设备拆卸时常见的巨大啪嗒声,同时支持单手操作。图片来源:Blum-Novotest
在该接头应用的生产批次开始时,参考件装夹在机床上,扫描对应槽的完整轮廓,记录并保存主轮廓到评估软件。每个加工零件被测量并与记录轮廓比对。超差零件报废。以这种方式使用机上测量,使Karlheinz Lehmann GmbH能实现100%检测,并通过探针评估软件早期检测加工误差趋势。
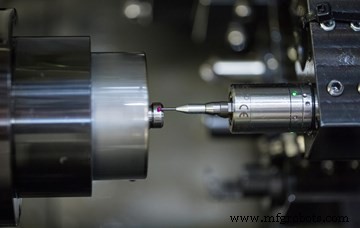
扫描探针可根据测量任务水平或垂直安装在机床中。图片来源:Blum-Novotest
据Blum-Novotest称,TC76-Digilog增大的测量力使其非常适合车床、铣床和磨床的高难度应用。公司表示,冷却液或粘性油不影响测量数据可靠性,因为更高的测量力使探针能直接穿过冷却液。探针非定向扫描零件,测量精度据称通过公司的Shark360技术实现,该技术引入面齿测量机构系统执行偏心探测。
Lehmann指出,在实施瑞士型车床扫描探针工艺前,公司差点拒绝Parker Hannifin的快速接头订单。事实上,现在用这台机床生产其他大批量订单,批量10,000至30,000件,材料包括铝、不锈钢、调质钢和易切钢。
工业设备