


精密刀具与工装优化Whipple增压器转子实现卓越性能
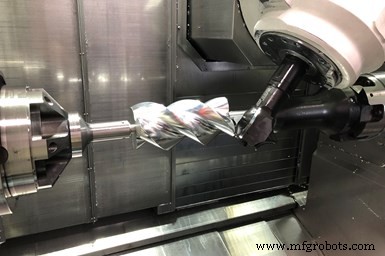
通过开发更精确的配合螺旋转子加工工艺,Whipple增压器型号能更高效地将空气强制送入发动机以获得更高马力增益。定制工装和成型刀具使公司能在B轴车铣复合机上一次装夹精密铣削增压器转子。图片来源:Whipple Superchargers
前赛车队领队兼车主Art Whipple于1987年创立Fresno的Whipple Superchargers,为汽车和船舶赛车手及寻求提升发动机性能者制造双螺杆增压器。这类"动力增强器"(涡轮增压器和氧化亚氮是其他类型)向发动机引入额外空气,超越发动机自吸能力。更多空气意味着可添加更多燃料,本质上增加发动机排量和马力输出。
关键在于增压器壳体内两个螺旋转子的精准非接触啮合。Whipple设计中,公转子有三个螺旋叶,母转子有四个,Supercharger设计师Garrett Bright解释。它们相向旋转且极其接近。当每个转子叶掠过进气口时,空气被困在转子和壳体之间。转子旋转逐渐减少空气占据空间,压缩空气。压缩持续直到内叶空间暴露于出气口,通过该口将高于大气压的空气排入位于发动机顶部的进气歧管。
增压器效率取决于配合转子与壳体间的密封效果。此前Whipple仅使用外供转子。仍为部分型号使用外供转子。但公司已开始自行设计和加工转子,开发的加工工艺生产出比供应商提供更圆柱、更精准的转子,使增压器设计比使用外供转子效率高5%。
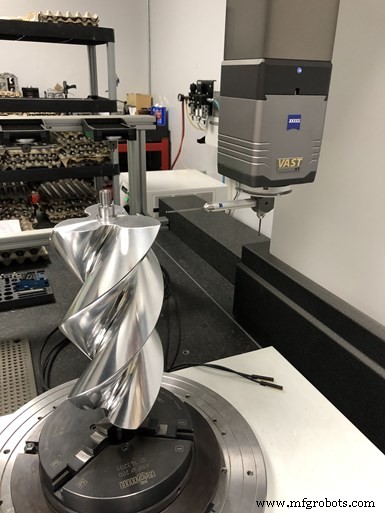
三坐标测量机测量数据使Whipple确定外供转子与自制转子精度。目标实现配合转子间125微米间隙,现凭借内部多任务加工能力可达成。图片来源:Whipple Superchargers
Bright解释说,Whipple在其Zeiss Accura三坐标测量机(CMM)上测量供应商转子后决定自制转子。该CMM配备转台、Zeiss Vast扫描技术和Calypso测量软件中的Gear Pro选项。Bright表示该软件特别适合测量配合转子,可在公母转子螺旋轮廓啮合处指定特定控制点,确定这些点的间隙。他确定每个转子轮廓应为±63微米,目标实现约125微米间隙。外供转子未达标。
内制加工
公司内制转子加工工艺使用成型刀具,类似供应商工艺,但通过工装改进增加刚性。
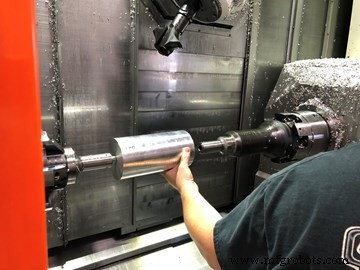
操作员将6061铝转子毛坯装入车铣复合机,机床主轴和副轴夹持轴颈凸出部分。图片来源:Whipple Superchargers
几年前为该应用采购的机床是Mazak Integrex e-420H-S II车铣复合机,带B轴铣削头。事实上,这台车铣复合机不执行车削。
圆柱形6061铝转子毛坯先在另一台机床上纵向中心钻孔,以便压入钢轴。操作员将毛坯装入Integrex,机床主轴和副轴夹持轴颈凸出部分。接着,机床B轴大幅倾斜,使定制成型刀具在该角度匹配所需转子槽轮廓。最后,旋转成型刀具沿Z轴移动,转子缓慢旋转,多次通过形成每个槽。
最初Whipple使用加长拉拔式ER夹头夹持轴颈。加长是为了将毛坯定位远离副轴,为B轴主轴倾斜至副轴卡盘上方提供足够间隙以容纳成型刀具。然而,拉拔式夹头的拉拔功能使装夹转子毛坯耗时且困难。夹头拧紧(导致拉拔)给主轴施加过大载荷,意味着W轴副轴需校正以抵消载荷。否则会产生颤刀或不良表面光洁度。结果操作员反复夹紧松开直至大部分载荷消除,通常耗时10分钟。此外,因频繁拧紧松开磨损,Whipple不断更换夹头。
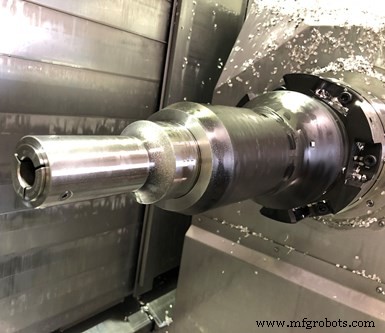
与先前ER夹头不同,定长夹头不拉回工件且不给主轴施加需消除的载荷。装夹时间从10分钟降至2分钟。图片来源:Whipple Superchargers
在Mazak应用工程师Kellen Bush建议下(Bush参与此项目),公司联系Hainbuch设计替代工装方案。Hainbuch销售经理Tom Chambers解释,公司定制工装方案不仅提供所需延伸距离,使机床B轴能倾斜至所需角度无干涉,还提供更高刚性同时简化换型。这主要得益于使用定长夹头而非拉拔式。Chambers说定长夹头"在空间中夹紧",意味着夹紧时转子毛坯不移动。结果,主轴无需校正额外载荷。换型现仅需2分钟。
Whipple使用的Kyocera Unimerco成型刀具(供应商也用)实则不常用于切削金属。Kyocera Unimerco销售经理Anders Varga表示,此类刀具通常用于切削木材、复合材料和其他纤维材料。主要原因是金属工件与长刃刀具的高接触面积会对刀具施加巨大压力。这些刀具能用于转子加工应用,说明带Capto主轴接口的机床及其定制工装刚性极高。
使用匹配转子螺旋槽轮廓的成型刀具(Bright优化的轮廓)消除了若用多刃立铣刀雕刻槽可能需要的抛光。转子加工使叶尖尽可能大,但略小于后续专有涂层余量。Whipple通常为公母转子各备两把粗加工刀和三把精加工刀。刀具使用未涂层微晶硬质合金刀片。粗加工刀片通过螺丝固定在刀体上;精加工刀片焊接固定。

使用成型刀具,Whipple无需像用立铣刀制造转子槽那样进行二次精加工。图片来源:Whipple Superchargers
现在,不仅加工工艺实现了Bright 125微米配合转子间隙目标,端到端转子圆柱度也更一致。他说原工装下,转子一端圆柱度与另一端差异高达10微米。现已降至1微米。转子循环时间也稍快。公转子循环14分钟,母转子20分钟。但对Whipple而言这是额外收获。主要目标是实现更高转子加工精度和加快换型,两者均已实现。
工业设备
- Mecademic Robotics 拓展全球版图,微型工业机器人落地美加法德澳五大市场
- Schilling Robotics集成Energid Actin软件,赋能Gemini ROV深海复杂作业
- TE Connectivity以务实制造自动化推动数字化转型
- 现代制造中的动力刀座:核心优势与实施要点
- 专家刀具技术优化数控雕刻机性能
- 快速模具:低量产的加速器
- 3D打印工装:重塑原型与小批量制造的未来
- 瑞士型机床与小零件制造的先进刀具解决方案
- 将挑战转化为协作共赢:Gentz Industries 经验之道
- 精益原则落地实效:Nilpeter借e-Connect实现90%产能提升与JIT转型
- 定制金属制造的五大核心优势
- 凯夫拉深度解析:分子结构、五大极限性能与跨界应用图谱