


从自动车床到CNC:Gent Machine的技术演变之路
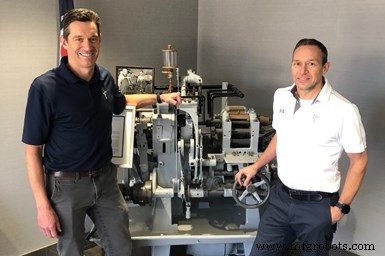
Rich(左)和Adam Gent兄弟为Gent Machine带来了大量CNC新技术,该车间最初仅依靠如图所示的Davenport自动车床。图片来源:Gent Machine
合同加工厂Gent Machine成立于1927年,但最大的变革可能只发生在过去几十年。
2009年,Rich和Adam Gent兄弟从父亲Richard Jr.手中收购了公司,后者于1970年代接手。兄弟俩的曾祖父和祖父Arthur和Richard Sr.分别在俄亥俄州South Euclid创办了企业,生产手榴弹引信和击针。
Richard Jr.用几十台五轴Model B Davenport自动车床成功经营,最多雇佣20人。高中时兄弟俩在那里当机床操作员。大学毕业后曾在机械加工行业外工作一段时间,后返回家族企业。Rich于2000年加入;Adam于2006年加入。
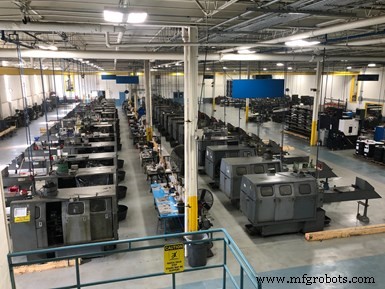
Gent Machine在新厂房仍保留近40台Davenport Model B机床(大多带防护罩)。图片来源:Gent Machine
时机看似完美,Gent Machine蒸蒸日上。但不久后,占业务65%的最大客户被另一家公司收购,将加工业务内部化。
"那些是艰难时刻,"Rich说,"但回首往事,正是那些时刻塑造了你是谁。"正是这段经历促使兄弟俩考虑提高加工效率和能力,同时多元化客户群,以抵御不断变化的商业环境。
技术转型
Gent Machine的专长是车削直径达2英寸的棒料,材料包括钢、不锈钢、铝、黄铜、铜和钛,服务于汽车、枪械、工业供应和液压等行业。车间仍保留多台Davenport和Acme六轴自动车床,但近期在相对较短时间内增加了大量CNC新设备。
"我们父亲不太热衷新加工技术,"Rich解释说。"不是他抵制,只是临近退休不想实施全新工艺。但他支持我们实施。"
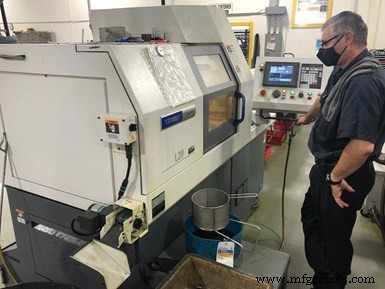
车间拥有九台瑞士型车床,其中一台具备减少长条状切屑产生的技术。图片来源:Gent Machine
2007年,一位本地客户促使车间采购首台来自Marubeni Citizen-Cincom的CNC瑞士型车床,生产现有设备无法加工的零件。Adam接受挑战学习新技术,在此采购后从零建立车间CNC部门。Gent Machine现拥有九台瑞士型车床,使车间能以较小批量生产更复杂零件,相比老旧自动车床优势明显。(所有瑞士型车床均通过位于克利夫兰的机床分销商Concentric Corp.采购。)
最新机床配备Marubeni Citizen-Cincom的低频振动技术,使刀具沿Z轴随棒料旋转振动。有时会让刀具完全脱离切削。这些有意的空切将切屑打碎成一致的小片,便于排出,最大限度减少切屑缠绕工件或刀具形成"鸟巢"问题。Adam表示未来采购的所有瑞士型车床都将配备此功能。
兄弟俩收购公司后进行了更多变革。到那时,Gent Machine在花费几年多元化客户群后已建立良好的客户组合。部分归功于Adam重新设计的公司网站并改进SEO。事实上,特斯拉就是通过网站发现该车间,于2011年联系。
虽然特斯拉寻找注塑件供应商,但这让Gent Machine进入这家大型电动车OEM的供应链。Adam与特斯拉设计工程师建立良好关系,最终赢得为特斯拉生产五种不同零件的业务。
Rich表示这对车间是一次信仰飞跃。例如,某订单需要的铝材采购量是车间以往的三倍。此外特斯拉当时还是初创公司,电动车前景未卜。尽管如此车间接下了订单,需采购三台额外瑞士型车床运行三班倒。
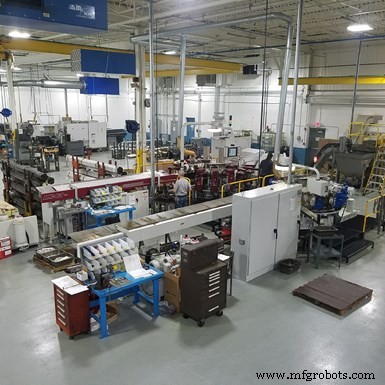
Gent Machine现拥有两台旋转移位机,一台全CNC一台液压驱动。图片来源:Gent Machine
这种方法满足了特斯拉的生产需求,但或许非最优。多年来兄弟俩一直考虑增加旋转移位机。2017年搬迁至克利夫兰新大楼(提供60,000平方英尺,远大于原22,000平方英尺拥挤空间,有旋转移位机空间)且有一零件适合此类机床,促使他们决定采购。
Gent Machine通过附近的机床分销商和交钥匙系统提供商Motch and Eichele采购了16工位Hydromat Epic 45/16。该机设置生产的零件是原本在瑞士型车床加工的复杂紧固件。车间将该零件在瑞士型车床上的循环时间压缩到38秒,但旋转移位机仅需7秒即可完成。这使车间仅需两班倒,释放瑞士型车床产能做其他工作。也使车间能使用可转位刀具而非成型刀具,因为每个加工单元可设置为多轴运动。
随后Gent Machine增加第二台旋转移位机:液压驱动的Hydromat Legacy 32/4-16。虽然采购此机的订单告吹,但车间发现现有安全气囊组件在Davenport上生产,产量需求快速增长。
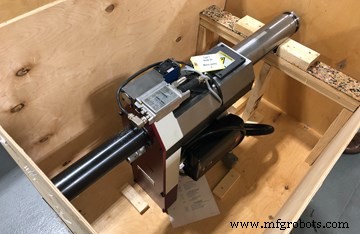
这是重新装备CNC旋转移位机以适应新工作的几个新加工单元之一。图片来源:Gent Machine
同样,在我4月访问时,Epic机正在为新工作重新装备——一款公差严格的冰箱铰链。车间一直在自动车床上生产这些铰链。问题之一是拉削工艺生产两个平面。随着拉刀磨损,平面尺寸会超差。Epic正装配三轴加工单元以铣削平面,实现更好的过程控制。
增加首台铣床
在高产量车削企业中,小型CNC铣床常用于车削零件的二次操作并不罕见。然而Gent Machine最近采购了首台立式加工中心(VMC)——Hwacheon Vesta 660,工作台尺寸26"×16.95",配四轴旋转工作台。最初购买用于呼吸机零件的二次加工,但也具备生产加工潜力。
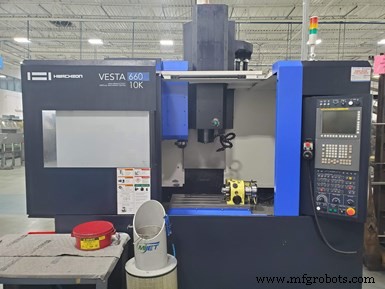
车间首台VMC用于呼吸机零件二次加工。图片来源:Gent Machine
该机也通过Motch and Eichele采购。车间原计划在双主轴/双刀塔机床上完整加工呼吸机零件。但决定在该机上完成车削和部分横向孔加工,再转移到VMC钻削其他多个横向孔更合理。
"Vesta 660提供额外能力补充我们的车削设备,因为车床通常只能用圆棒或六角棒,"Rich说。"铣床增加能力,能夹持方形和其他形状零件。"
虽然采购机床旨在成为利润中心,但也使车间找到降低供应商成本的方法。电池壳盖是个好例子。
Adam解释说,车间每月为客户生产约15,000个此类盖。每个零件需阳极氧化,但不完全氧化——仅"盖"面氧化,其余保持光亮。为此,阳极氧化厂将数百零件拧入自备夹具,夹具防止零件底部被氧化。浸入氧化槽后拧出零件并将夹具退回车间。拧装拆卸人工成本高,由车间承担。VMC使车间能自制夹具,自行装夹零件送阳极氧化,再收回夹具取件。这消除了阳极氧化厂的人工费,降低整体生产成本。
展望未来
如今车间有54名员工,2009年仅15人。Gent Machine还扩展了装配部门。现址有充足空间增设设备。虽不太可能增加Davenport部门,但若有合适订单,未来可能增加另一台CNC旋转移位机。
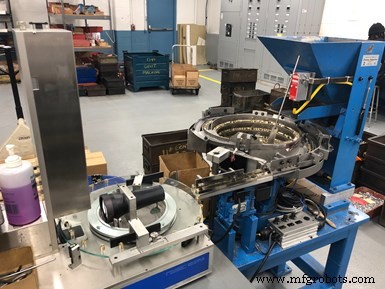
Resec Systems的这款自动双相机测量设备可对10种零件进行100%检测。自动测量零件内径、外径和高度。合格零件通过气吹送入容器,不合格零件送入另一容器。图片来源:Gent Machine
"我们在旋转移位机领域仍相对新手,"Rich解释。"服务至关重要,尤其是涉足新型设备时,这也是我们珍视与Motch and Eichele长期关系并采购Hydromat的额外原因。不同于使用旋转移位技术多年的车间,我们没有可用于重新装备Hydromat的加工单元库存。但我们的目标是建立这套库存,赋予我们速度和灵活性,随时转换设备生产不同零件。"
工业设备
- CNC珠宝加工全攻略:从工艺到实战
- 深度解析四轴CNC机床:优势与三轴系统的对比
- 为精密项目选择正确的CNC机床车间
- Busch Precision拓展大型复杂零件加工领域
- Tong-Tai四轴TVL-40-S4W立车:缩短铝轮加工时间
- Mazak Hyper Quadrex 150 MSY:双主轴棒料加工系统
- EMAG USC 11/21四轴油管车床:双刀塔同步车削高精高效
- Hurco WinMax一体化控制赋能11款高性能机床
- 精密基石:Metalex Manufacturing的30英尺混凝土巨制基座
- Emag VT 2-4:精密四轴立式车削,加工长达 400 mm 轴类
- 革新加工模式:兼顾精度与柔性的多中心机床
- 转型升级:Lakeview Screw Machine拥抱CNC车削