


以战略计量布局减少浪费:在线、近线与离线最佳实践
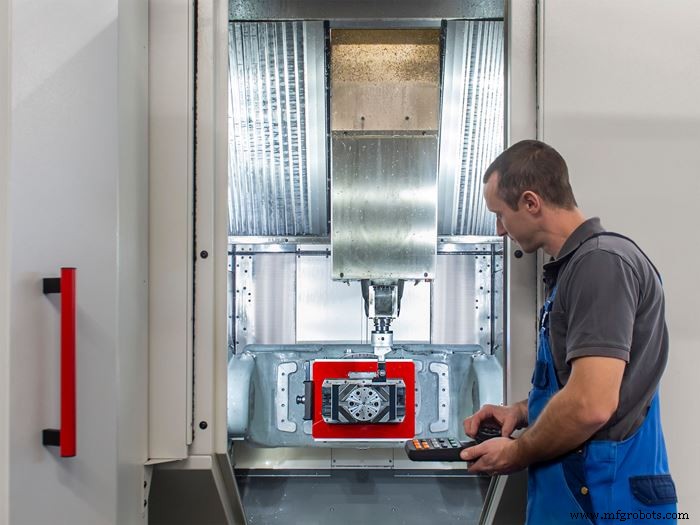
在线测量直接在生产流中进行——要么在机床内、加工工序后立即、要么在工位间自动完成,无需操作员干预。
来源:Mahr Inc.
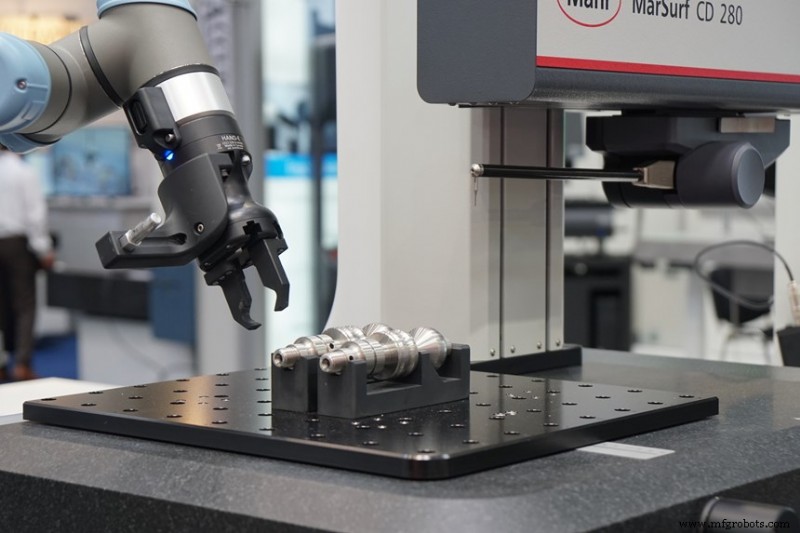
近线测量在靠近生产线的专用量检站进行,通常位于制造单元内。
来源:Mahr Inc.
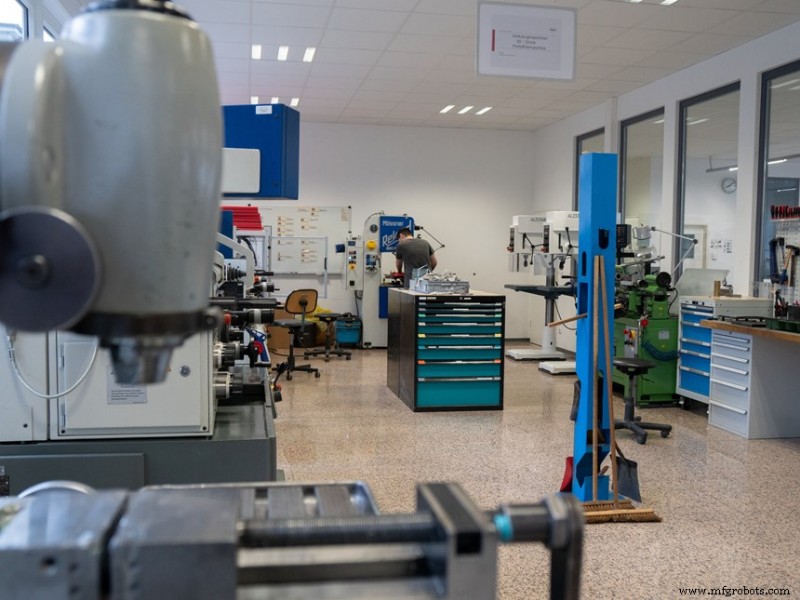
离线测量在受控质量实验室或检验区进行,工件已离开生产线。
来源:Mahr Inc.
制造商常将测量视为最终关口而非过程组成部分。零件加工后送检,再判定合格或报废。随着公差收紧和产能提升,这种做法已无法满足现代生产需求。真正的问题不只是测量多精准,而是测量放在哪里——使其在缺陷发生前消除缺陷,而非仅标记合格/不合格。
选择正确的计量策略——在线、近线或离线——取决于其在控制变异和匹配制造流程中的角色。
核心内容
在线计量 将测量直接置于生产流中。通过在机床内或加工后立即测量,可近乎实时检测刀具磨损、热漂移或夹具问题引起的偏差。反馈足够快时,可在废品累积前、影响下游工序前实施纠正。
然而,在线系统运行在产生变异的同一环境中——振动、温度波动、冷却液、切屑堆积。速度优先,样本量和测量策略可能受限。在线测量的关键问题是:数据是否足够稳定以控制过程,而非仅监控?若否,在线测量会引入噪声,触发不必要调整,反而破坏本已稳健的过程。
离线计量 在质量实验室或受控检验区进行。虽常被视为“最终”或后道检查,离线测量仍是制造卓越的基石。它提供最高结果置信度,最适合首件检验、能力研究、复杂评估和根因分析。快速反馈非首要目标;而是获得对过程的深度理解。
问题在于将离线检验视为主要质控手段。若检验定位过远下游,缺陷在增值后才被捕获,这是检测而非预防。当离线计量用于驱动过程改进、而非弥补早期控制缺失时,价值最大。
近线计量 处于在线与离线中间。测量在生产线附近但机床外进行——通常在单元内的专用量检站。近线检验在保持短反馈回路的同时提供更受控环境。当在线条件损害测量质量、而等待完全离线检验会延误纠正时,近线特别有效。
近线系统在速度与可靠性间取得平衡。相比中心实验室,减少工件搬运和物流;相比在线方案,允许更长测量周期、更好热稳定性和更灵活检验流程。对许多作业,近线计量在避免典型在线环境顾虑的同时提供可执行数据。
自动化可应用于在线、近线、离线任何计量方式,正如人工检验存在于三者中。真正区别在于决策权归属。自动化系统擅长稳定特征的重复性检查,提供速度和一致性。人类专长于解读数据、排查异常和做出改进过程的决策。最高效策略将自动化用于常规验证,人工监督用于战略决策。
另一挑战是数据过载。现代计量设备产生的数据远超多数过程利用能力。无明确计划时,数据可能闲置或触发不必要调整。测量仅当直接关联决策时才增值,这要求明确控制限、定义响应、理解哪些变异真正重要。
许多制造商发现最大收益来自将测量前移。例如,终检发现关键特征问题,意味着刀具磨损漂移被捕获得太晚。在过程早期引入测量提供宝贵洞察,纠正成本远低。有稳定输入时,精加工产生废品减少,终检变成确认而非筛选。技术未变;是布局改变了影响力。
在在线、近线、离线计量间选择需以过程为先思维。聚焦数据将支持的决策、决策速度、环境是否适配工具预期用途。最关键的是:问测量是在控制过程,还是仅评估结果。
精益制造教导:单纯检验不创造质量。质量通过过程控制构建,计量的角色是在正确时间提供正确信息。目标非更多测量,而是更聪明布局——结合在线、近线、离线检验防止浪费、稳定过程、持续产出优质零件。
工业设备