


金属钝化:保护铁钢免受腐蚀的化学层
保护金属免受腐蚀的化学层
许多金属暴露于空气和水时易腐蚀。腐蚀导致金属应力和零件失效,冶金学家寻求对抗方法。金属钝化是一种鲜为人知的表面防腐方法,利用薄化学层作为密封。钝化可自然发生,也可由制造工艺促进。
什么是腐蚀?
金属腐蚀发生在活性金属合金分子与环境反应,变得电化学更稳定时。氧化物、氢氧化物、硫化物是腐蚀主要化合物。简单暴露可导致反应,如铁在水和空气中生锈。电化学过程也可能导致反应,如电池中镍镉间电化学腐蚀。
有些金属耐腐蚀。金、银、铂等贵金属在许多条件下化学稳定。贵金属非完全免疫腐蚀,但过程缓慢或涉及不常见分子。例如银的厚黑变色通常由硫化氢而非氧和水引起。冶金学家用电化学系列或阳极指数检查金属活性电位。靠顶端者内在腐蚀倾向较低。
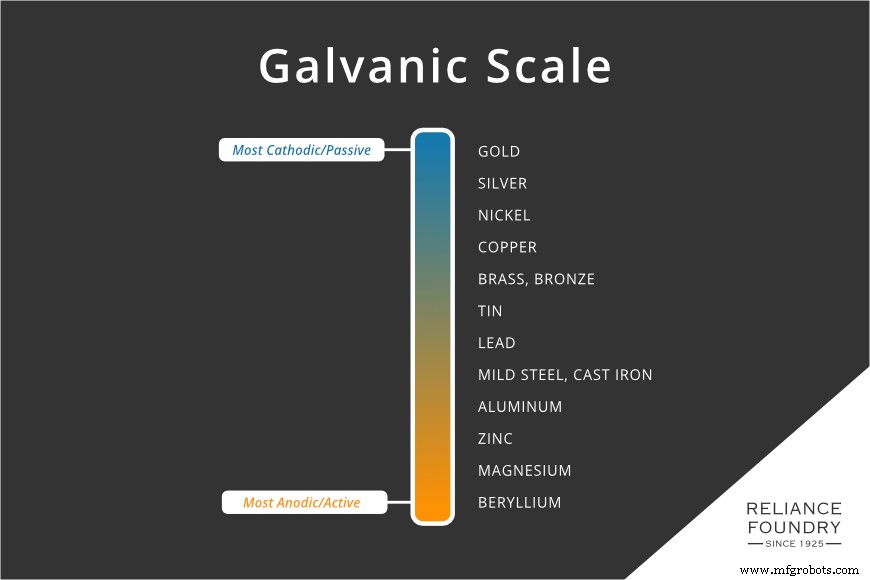
“活性”金属,或靠底端者,化学稳定性较差,更易与环境中其他元素反应。为防止此,使用活性或钝化工艺减少腐蚀。这些工艺通常通过“密封”金属表层,阻隔空气水接触底层金属。层可为人造:油漆、粉末涂层、油皆常见密封剂。但一旦划伤,腐蚀乘虚而入。
另一种密封金属选项是化学法,利用化学反应而非制造材料。钝化即此类化学工艺之一。
什么是钝化?
钝化通常与不锈钢相关,是一种保护金属免腐蚀穿透的处理方法——使材料对周围环境“钝化”。钝化或许违反直觉,它鼓励表面发生腐蚀,形成一层薄的、非反应性新化学物质。这顶层紧密结合金属,形成天然密封,阻隔元素腐蚀金属后续层。当每个表面覆盖紧密结合的腐蚀层时,金属即被钝化。此层可随时间自然(钝化地)建立,制造商也可主动诱导。
钝化历史
钝化由做电化学实验的科学家发现,但未立即认识到其通用实用性。1790 年,化学家 James Keir 观察到强硝酸浴不腐蚀铁。他记录到同溶液稀释后,铁立即腐蚀,产生深褐色冒泡溶液。1836 年,瑞士化学家 Christian Friedrich Schönbein 进一步明确实验。他演示铁浸入稀硝酸溶解产生氢气,如 Keir 所记。但若铁先浸强酸,后能耐受稀酸。水的腐蚀性似乎被暂时阻挡。
英国电化学家 Michael Faraday 首先解释原因。他向 Schönbein 假设强酸形成的氧化物皮可能导致钝化状态。化学家冶金学家探索化学“皮肤”概念,寻求制造或增强钝化技术、能有机形成钝化密封的合金。
钝化氧化层
金属暴露于周围环境,若无油漆粉末涂层阻隔,将自然腐蚀形成皮肤或密封层。大多数钝化膜由氧化物(金属氧化合物)组成,故称钝化氧化层。
钝化氧化层最大优势之一:自然形成时,若金属表面划伤或损坏,也会自然“愈合”,因下层分子随即与环境元素结合。
钝化氧化层有效性取决于涉及元素类型。并非所有氧化层都保护:若氧化物多孔到氧气能透过,则无密封形成,底层金属持续腐蚀。例如氧化镁形成高表面孔隙率层不阻止腐蚀。氧分子仍透过与下层镁反应。
周围环境元素也重要。不锈钢例如可受盐或铁沉积挑战。若表面整体化学不再自然钝化,锈蚀滋生。
强制钝化
某些合金自然钝化需长时间;其他合金发展不均匀,因金属晶粒变化或表面沉积。冶金学家创建主动钝化法以加速标准化过程,创造即用产品。
枪支“发蓝”是通过化学制造手段强制钝化的早期例子。氧化铁之一是磁性氧化铁(Fe3O4),黑色氧化物,不像铁锈(Fe3O3)那样剥落。多种化学工艺可用热和腐蚀性溶液创建这些黑色氧化物。然而,虽然发蓝防腐蚀,损坏层正常条件下不“愈合”。发蓝因此是需保养维护的制造密封剂。
现代常见主动钝化处理有几步:
- 清洁工件去除表面油和杂质。无区域被外部涂层密封隔绝酸浴。
- 在硝酸或柠檬酸浴中钝化,或用电化学工艺。对不锈钢,此步移除任何游离铁沉积,否则抑制不锈钢形成坚实钝化膜。微观层面,游离铁沉积阻止钝化氧化铬层形成连续密封。硝酸浴后钝化层由 Cr2O3 组成。
- 冲洗工件去除所有酸溶液痕迹,带走残留游离铁。
- 工件置于促进氧化条件下。条件包括温湿度升高、使用促锈剂如盐雾、硫酸铜、铁氰化钾。
不锈钢及其他自钝化合金
不锈钢是种通过自然钝化具有耐腐蚀性的强韧金属。1913 年发明以来,许多行业依赖它。但不保证绝对不锈。
不锈钢像其他钢主要由铁碳组成。革命性添加是铬。铬暴露于空气快速形成钝化氧化层封住铁保护它。各牌号不锈钢含不同辅助金属:钼、硅等成分为不同应用提供钝化支持。有些擅长耐热,些擅长耐盐腐蚀:合金化学组成改变其在不同条件下行为。铁沉积、热、接触其他金属、盐、酸均可挑战氧化层。
铝也是自然钝化金属。大多数(非全部)铝合金暴露于空气形成氧化铝,表面自保护。氧化铝可受盐、电化学应力、滞留水分挑战。对不锈钢和铝,制造工艺用于支持形成比自然发生更厚更均匀的钝化层。
不锈钢和铝的钝化标准
不锈钢和铝均为自钝化材料,但非免疫腐蚀。制造或热处理产生的晶粒不规则可造成弱点。油或其他化学品表面沉积也可能打断钝化膜。为确保不锈钢和铝牌号质量,现有标准钝化工艺和测试。
ASTM A380 和 A967 规范规定不锈钢用硝酸、柠檬酸或电化学法钝化的标准和质量测试程序。
铬有时用于钝化其他材料,但常通过涂覆而非内置合金。铬转化工艺用于铝和其他金属如锌、镍。此技术将铬凝胶涂覆金属表面。化学物质结合金属表面,形成展示高耐腐蚀性的钝化层。铬转化钝化划伤会经历自愈过程。划痕周围铬移动结合重建钝化层。但划痕须足够小,周围铬才能实现此过程。
不锈钢酸洗与钝化
钢钝化是用酸浴留下氧化层的工艺。酸洗是另一种酸浴处理,但目标相反:酸洗用酸清洁金属表面氧化物。
氧化物覆盖金属表面时,物品更难机加工。氧化物增加刀具应力,挫败用油漆粉末涂层密封表面尝试。酸洗移除所有氧化物,包括充当钝化层的。钢铁通常酸洗。
金属零件生产中,零件可能经酸洗、机加工、再钝化。
不锈钢及其他金属电解抛光
电解抛光是金属精加工步骤,去毛刺抛光,留下光亮洁净表面。可用于许多金属,包括不鼓励钝化的铜。对钝化金属,光滑表面可创建完整、有韧性的钝化层。
待电解抛光物体带正电浸入电解液浴。周围阴极拉离物体表面分子,削去顶层。锯齿状凸起最先被拉走。宏观微观层面,电解抛光金属极少不规则或缝隙。
电解抛光不锈钢时,铁优先移除,表面留下更多铬。光滑、无中断、无铁表面自然促进不锈钢形成坚实钝化层。
钝化失效时
钝化非总是理想方案;潜在问题跨越广泛变量。某些金属类型无法钝化,因腐蚀时剥落。金属结构上能钝化,酸浴过程中仍可能出错。另一方面,即使完美钝化金属在某些行业也可能不可用——化学性质在电化学应用中可能致问题。
为什么某些金属腐蚀时剥落?
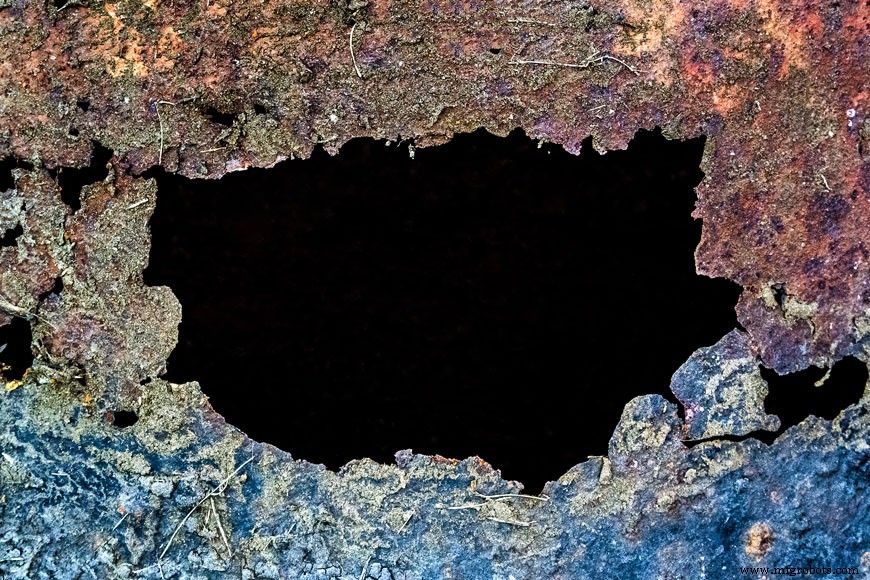
金属氧化物晶体结构可能大于其组成金属分子。例如三氧化二铁(即铁锈,红色腐蚀副产物)结构更大、表面积更大,大于产生它的元素铁。更大表面积迫使氧化物从下层金属表面翘起,引起起泡剥落。氧化物与金属分离暴露下层空气水分,循环继续,侵蚀表面。
在氧化物、氢氧化物、硫化物表面积大于其源金属的情况下,无钝化层形成。
钝化闪袭
有时制造商发现一批钝化件中一个或多个在强硝酸浴中变黑开始蚀刻。这种活性状态称“闪袭”。相当困惑,因有时攻击某些件却留同浸篮其他件不动。
闪袭原因关乎形成钝化膜化学物质一致性。硝酸浴用久可能积累盐或水。零件本身常是问题:机加工件残留切削油,热处理或加工中热控制不均改变零件分子结构。合金内部可能有夹杂或不一致性。
避免钝化
有时钝化会给金属零件正常功能带来问题。
电化学处理常需金属阴阳极通过溶液通电流。这些系统可能促进氧化物形成粘附阴极外侧。阴极被氧化物污染后系统效果变差。
此类系统中钝化是问题。切换极性有时解决。相反电脉冲允许氧化物脱离阴极。氧化物泥渣脱落不干扰工艺电化学活性。
密封保护的钝化层
许多金属与环境反应产生氧化物、氢氧化物、硫化物。这些腐蚀产物以相似方式产生但性能不同。
银变色,随银与空气硫化物缓慢结合产生,充当钝化层。使金属表面变暗,常被抛光去除。对比铜的绿色钝化层(铜绿),常因其绿色深度和范围成为美学奖赏。铜绿是碳酸盐、硫化物、硫酸盐、氯化物混合物,由铜对酸雨或二氧化碳反应产生。铁锈,最常见氧化铁,产生橙或砖红色颜料。不同于铜绿,必须严格控制防止起泡表面让底层钢锈蚀殆尽。
钝化层密封保护金属物体免进一步氧化。铬基钝化层(如不锈钢上)常足够薄,不改变金属表面外观或功能。薄钝化仅在极特定设置(如焊接、机加工、电化学系统)改变金属。自钝化金属最大优势是“自愈”能力。为最大耐腐蚀保护,结合自钝化金属与涂覆密封剂如油、粉末涂层、油漆。
金属