


聚乙烯塑料:日常用途、类型与性能全解析
这种无处不在的现代材料入门
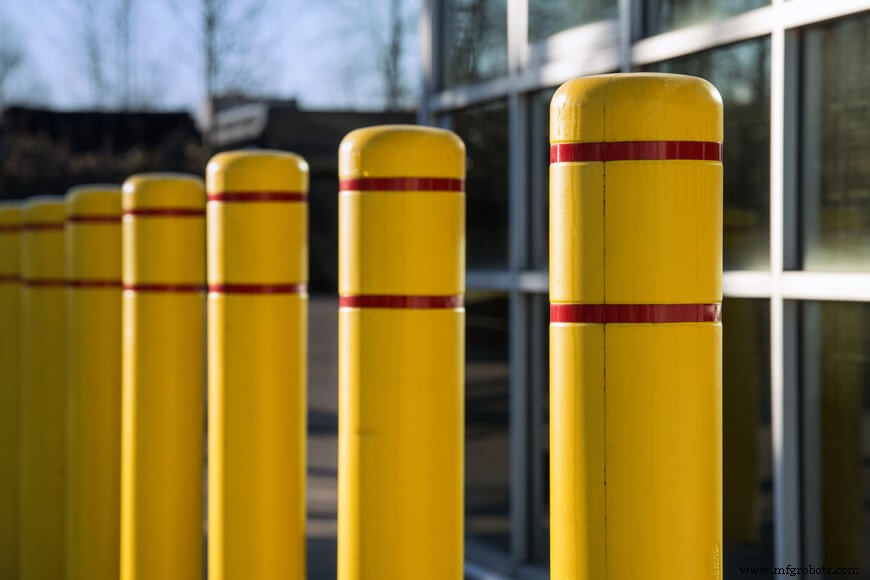
聚乙烯是迄今最常见的消费塑料,用于许多日常材料。它是热塑性产品,意味着可熔融成液态再冷却固化,重复多次。不同加工条件产生不同等级聚乙烯,用途截然不同——从柔性保鲜膜到硬质防撞柱套管。
聚乙烯最吸引人特性之一是耐用性。耐褪色耐剥落,对许多化学物质(如酸碱溶液)不渗透。聚乙烯是优良电绝缘体。极寒条件下保持性能,但高温下可熔融。
聚乙烯塑料:碳氢分子
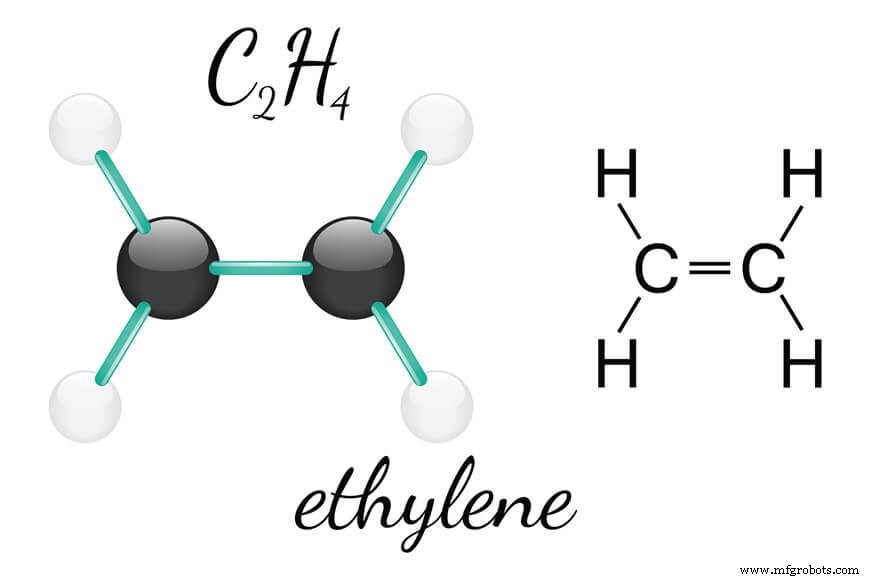
分子结构与一般性能
聚乙烯由烃链组成,最基本单元是乙烯分子,含 2 碳 4 氢原子。乙烯分子以直链或支链方式结合形成聚乙烯。此过程涉及断裂 2 碳原子间双键,产生自由基连接下一乙烯分子。大分子非共价键连接,而是通过分子间力以晶体结构结合。支链越少,结晶度越低,故密度越高,可观察到不同聚乙烯类型性能差异。
聚乙烯耐候但长期暴露阳光会变脆。添加 UV 稳定剂可克服此限制。可燃且离火后持续燃烧,黄尖蓝焰导致塑料滴落。聚乙烯表面性能阻止其未经预处理粘合或印刷。视材料等级、产品厚度和添加剂,聚乙烯可透明、乳白不透明或不透明。
聚乙烯分类
低密度聚乙烯 (LDPE) 含长短支链。支链存在使链难紧密堆积,赋予 LDPE 柔韧性,适合塑料袋、电线绝缘、保鲜膜等应用。LDPE 高度耐大多数化学品包括酸、碱、醇、醛、酮、植物油。吸水率极低。
线性低密度聚乙烯 (LLDPE) 似 LDPE,但主要由线性链加许多短支链组成。常用乙烯与 α-烯烃(如 1-丁烯、1-己烯、1-辛烯)共聚生产。成品特性可通过调整组分公式控制。
高密度聚乙烯 (HDPE) 主要由直链分子通过分子间力结合。无支链确保链紧密堆积。高密度导致产品中等硬挺,适合砧板、果汁容器、塑料木材、玩具等应用。HDPE 化学耐受性好,极低温(-76°F / -60°C)下仍坚韧。有蜡质表面纹理,耐候。
超高分子量聚乙烯 (UHMWPE) 链极长,可纺成抗拉强度超钢的线。长直链间分子间力强,造就极高冲击强度的坚韧材料。用于防弹背心等应用。同其他聚乙烯类型,UHMWPE 耐大多数化学品,除氧化性酸外。吸湿低,自润滑性能使其高度耐磨。
美国材料与试验协会 (ASTM) 规定各种聚乙烯等级规格包括各应用规格。不同等级聚乙烯主要性能见下表:
LDPE
HDPE
UHMWPE
密度 (lb/in³)
.035
.035
.034
吸水率 24hr (%)
< 0.01
0
0
抗拉强度
1,800 – 2,200
4,600
3,100
缺口冲击强度
无断裂
3
无断裂
线性热膨胀系数 (x10⁻⁵ in/in/°F)
3
3
3
最高连续使用温度 (°F)
160
180
180
约熔点 (°F)
230
260
280
介电强度 (V/mil) 短时, 1/8″ 厚
460-700
450-500
900
LDPE
密度 (lb/in³)
.035
吸水率 24hr (%)
< 0.01
抗拉强度
1,800 – 2,200
缺口冲击强度
无断裂
线性热膨胀系数 (x10⁻⁵ in/in/°F)
3
最高连续使用温度 (°F)
160
约熔点 (°F)
230
介电强度 (V/mil) 短时, 1/8″ 厚
460-700
HDPE
密度 (lb/in³)
.035
吸水率 24hr (%)
0
抗拉强度
4,600
缺口冲击强度
3
线性热膨胀系数 (x10⁻⁵ in/in/°F)
3
最高连续使用温度 (°F)
180
约熔点 (°F)
260
介电强度 (V/mil) 短时, 1/8″ 厚
450-500
UHMWPE
密度 (lb/in³)
.034
吸水率 24hr (%)
0
抗拉强度
3,100
缺口冲击强度
无断裂
线性热膨胀系数 (x10⁻⁵ in/in/°F)
3
最高连续使用温度 (°F)
180
约熔点 (°F)
280
介电强度 (V/mil) 短时, 1/8″ 厚
900
聚乙烯塑料如何制造?
聚乙烯基本构件是乙烯分子,含 2 碳 4 氢原子。乙烯存在于天然气,也在原油提炼第一阶段产生。初炼产物之一是石脑油,经催化裂解生产高辛烷值物料。裂解过程也产生乙烯,从其他产物分离后进一步加工成聚乙烯。乙烯是气体。
根据产品等级有不同聚乙烯加工方法。
LDPE 将乙烯气体压缩至 50,000 psi,冷却后送入反应器。加入引发剂引发聚合反应。反应器持续搅拌确保最大转化率。反应后未反应乙烯分离回收回压缩机。聚合物挤出切粒干燥入料仓。粒料通常袋装发运客户,熔融加工成消费成品。
HDPE 采用催化工艺,使聚乙烯制造在更低温压下进行。Ziegler-Natta 和铬催化剂是早期催化剂,但新型催化剂不断开发改进生产工艺和产品特性。某些工艺甚至混合不同类型聚乙烯成一批,模糊原本截然不同的产品等级界限。
LLDPE 也用催化工艺,添加 α-烯烃(丁烷、己烷)等共聚单体。LLDPE 分子结构为长链多短支链。
UHMWPE 用金属茂催化剂生产,产生极长烃链(超 100,000 单体分子)。二次工艺凝胶纺丝将加热 UHMWPE 凝胶通过喷丝板挤出。产品水浴冷却。此纺丝工艺产生高分子取向度(95%)纤维,赋予极高抗拉强度。
聚乙烯塑料模塑成型
聚乙烯出厂为粒料形式,按规格分级。客户用这些粒料作原料自行制造,涉及热压熔融再模塑成最终形状。视原料等级和成品类型,聚乙烯有多种模塑方法:
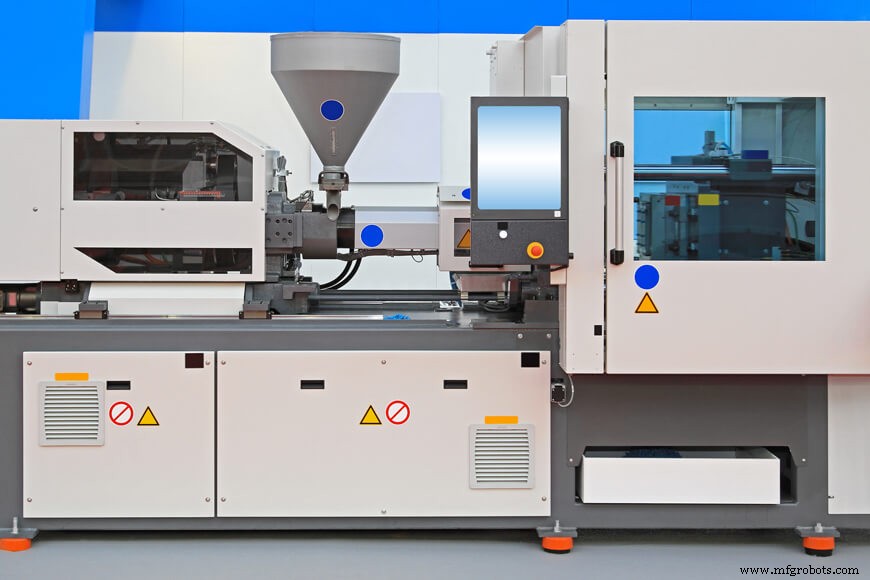
- 注塑成型
注塑成型是由聚乙烯制成成品的两大最常用方法之一。粒料送入加热筒体,旋转螺杆推动熔融塑料通过浇口进入模具。定量聚乙烯在 10,000-30,000 psi 高压下注入。注塑完成,模具冷却后开模取出成品。这是制造桶、瓶盖等大批量产品的典型工艺。 - 吹塑成型
吹塑成型用于制造瓶、注射器等有内腔产品。吹塑第一阶段用标准注塑模围绕芯销成型预制件。预制件冷却后置于第二模具中心。预制件再加热,压缩空气经芯销吹胀熔融塑料贴合最终模具内壁形成内腔。冷却后拔出芯销。 - 压缩成型
压缩成型主要用于热固性塑料(不可反复重热重塑)。可添加粉末等材料创造特殊性能或强化成品。此工艺用加热板施压塑料。短周期使其对汽车零部件等大批量应用有吸引力。 - 转移成型
转移成型涉及将塑料加热至熔融态再转入压缩成型。许多小孔或金属嵌件时,熔融塑料更易成型且不扰乱对齐。 - 薄膜嵌入成型
此工艺在注塑模注塑前插入薄膜或织物材料,使薄膜包裹在成品内。 - 挤出成型
与注塑成型并列,挤出成型是将聚乙烯成型为所需形状的最流行方法之一。粒料经料斗送入加热室,螺杆推动熔融塑料前进。加热室末端有模唇,塑料涌出成型。此工艺制造连续片材、管材、电缆、管道等。成品落在传送带风冷(有时助吹)。产品也可插入水中加速冷却。 - 气体辅助注塑成型
气体辅助注塑在标准注塑基础上增一步骤。模具填充 70% 熔融塑料,再注入气体推塑料至模具末端。净效应:成品因气体吹胀呈中空中心,用料更少。 - 旋转成型
粉末塑料置于空心模具固定于旋转轴。轴在炉内绕 2 轴旋转,塑料熔融涂覆模具内壁。轴持续旋转经冷却循环,常喷水冷却模具外壁。最后取出成品。此法优势:模具简单、无需压力、成品无焊缝接头。 - 结构泡沫成型
熔融塑料与压缩气体注入蓄压器产生泡沫效应。从蓄压器泡沫塑料注入模具。蓄压器至模具压降致塑料膨胀填充模具。冷却后表皮光滑内芯发泡,成品高刚性。 - 热成型
热成型和真空成型通过加热塑料片至软化,覆盖模具。某些情况施加正压,某些抽真空吸附塑料贴模。冷却后成品脱模。 - 反应注塑成型
反应注塑成型是塑料成型新技术。塑料与其他组分在比传统注塑更低温度混合。模具内放热反应给塑料加压。因需较低温压,生产成本降低。玻纤可加入混合料增强成品强度。
维护
聚乙烯非常耐用,不易磨损弱化。但持续暴露阳光会导致产品随时间变脆。暴露环境的管道或罐体,建议巡检周期识别因脆性产生的网状裂纹或开裂。
聚乙烯产品寿命耐用性极好,许多制造商称其为免维护。
应用
聚乙烯是消费品最常用热塑性塑料,应用广泛。以下是较常见用途:
- 食品包装材料: 聚乙烯极耐水吸收和化学损伤,获认证可安全用于食品包装应用。
- 医疗管材: 聚乙烯无孔隙使其成导管等医疗产品理想材料,因耐污染。
- 桶、瓶、箱: 因塑料硬度和受力耐用性,适合消费品。
- 防弹背心: UHMWPE 纤维高抗拉强度且极轻——理想安全应用。
- 高抗拉缆绳: 轻便易安装、强度高,适合复杂工业应用。
回收
塑料产品因环境影响受许多负面报道,但如大多数潜在污染物,导致环境损害的是人类行为而非产品本身。聚乙烯不可生物降解,不适合填埋处置。
然而,聚乙烯性能使其理想回收材料,可熔融重塑成其他产品。加之耐化学污染和液体吸收,再生产品杂质极少。有时再生与原生材料混合成型消费成品。回收标号 #2 适用 HDPE,#4 适用 LDPE;许多回收设施可处理这两个等级再利用。
随着人们转向可持续生活方式和回收技术发展,许多先前视为环境危害材料(如橡胶)回收率提高。
相关文章
- 还好奇?看看:什么是聚氨酯塑料?
- 塑料对决!见柔性防撞柱 vs 交通分隔器。
参考文献
- BPF. “Plastics Processes”
- Plastics Industry. “Methods of Processing Plastic”
- Polymer Database. “Polyolefins”
- American Chemistry Council. “Lifecycle of a Plastic Product”
- ECI. “Polyethylene”
- Britannica. “Polyethylene”
金属