


降低连续纤维 3D 打印成本:创新与策略
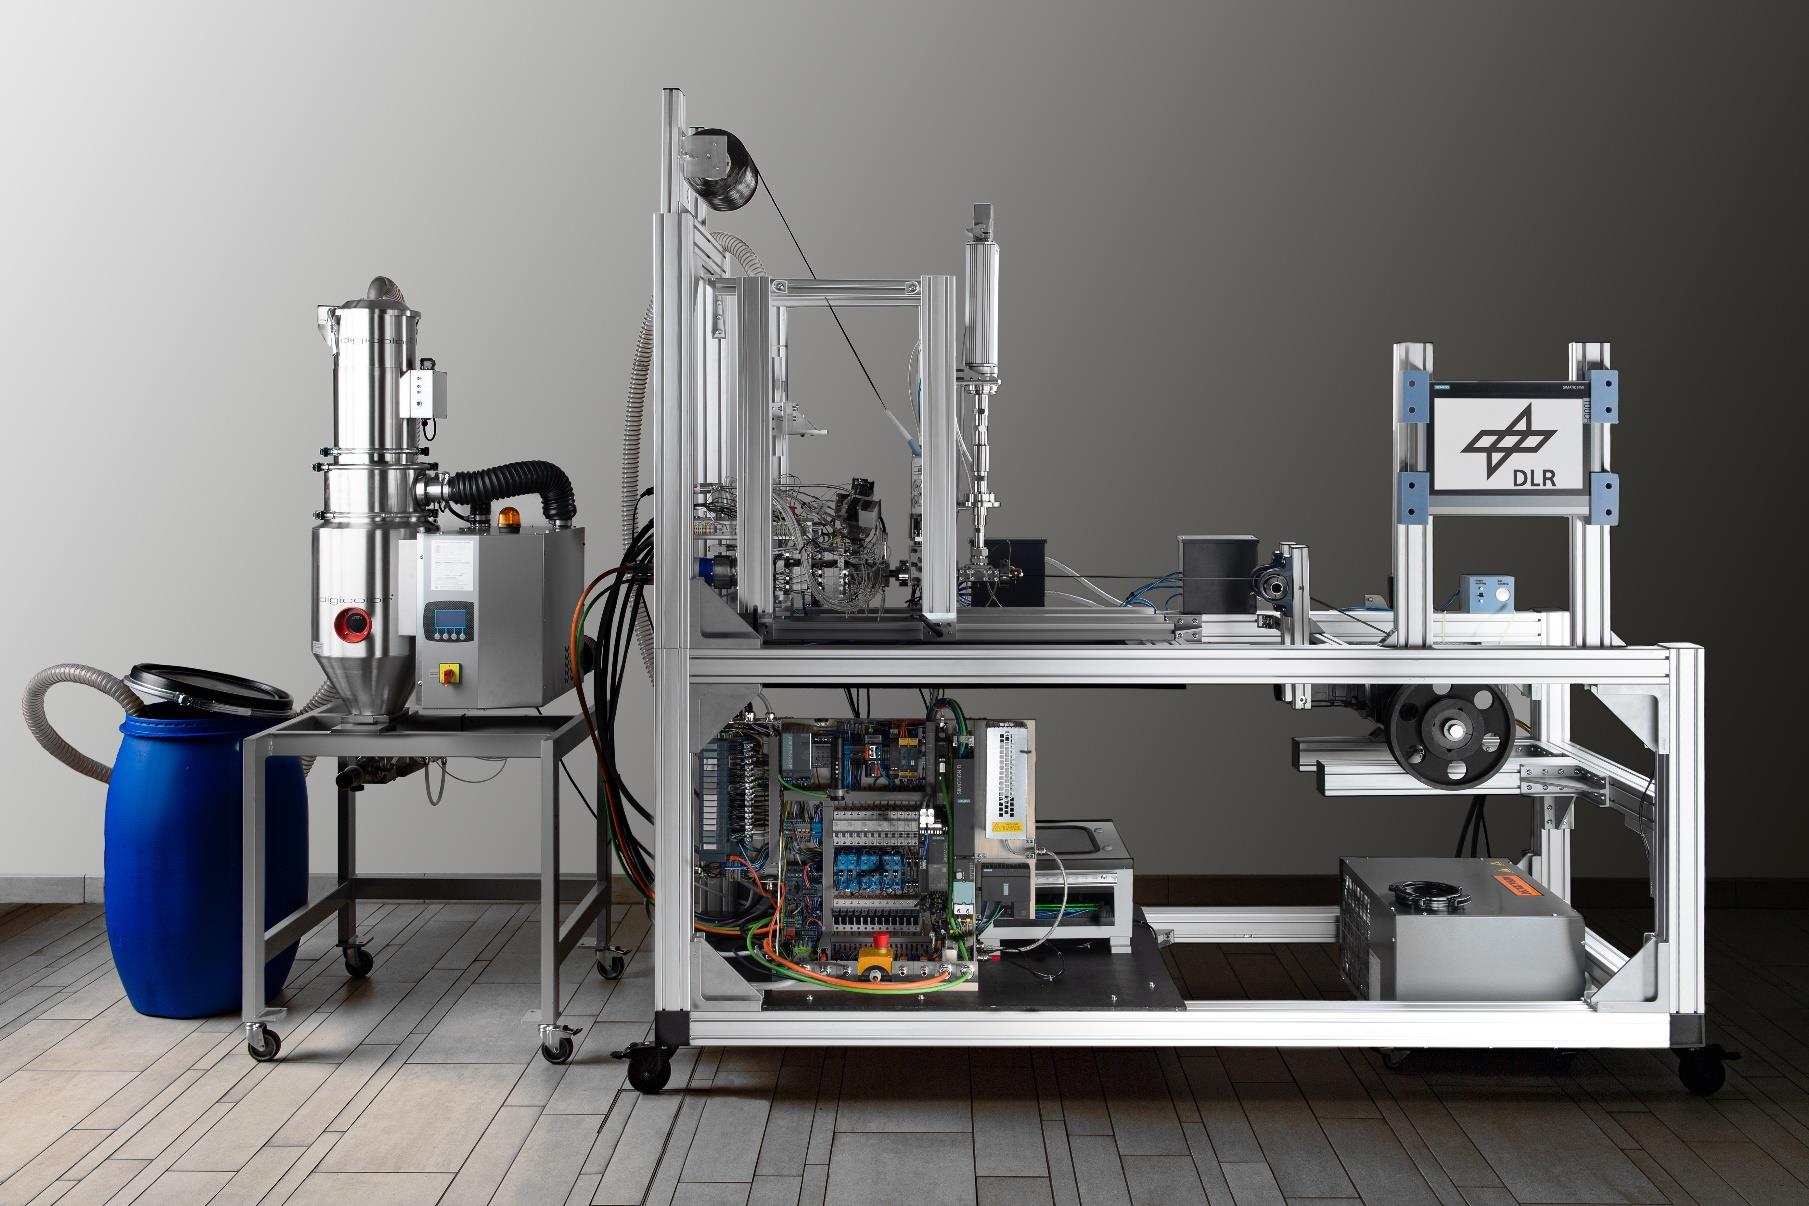
德国不伦瑞克 DLR 复合结构与自适应系统研究所是轻量化结构领域的领先研究机构,在设计到认证、数字化与工业 4.0、回收与增材复合结构四大战略领域探索新技术。CW 早前报道了该研究所的 EmpowerAX 创新实验室,旨在加速、强化并拓宽增材挤出技术向工业界的转移,用于 3D 打印复合材料。该所还在推进一系列研发项目,包括增材挤出仿真、热塑性材料改性以提升 3D 打印性能,以及连续纤维打印丝材生产。
最后这个项目名为 ENDLOSEFFEKT(“无限效应”),旨在提升无限长纤维增强材料的可制造性、质量与成本。“可用的预浸连续纤维打印丝材种类有限,”DLR 增材制造负责人 Maik Titze 解释。“可用材料种类少、材料价格高,构成了应用障碍。我们想设计一种浸渍喷嘴,让生产普通短切纤维 FDM(熔融沉积建模)丝材的同套设备,也能生产连续纤维增强丝材。这套设备面向 3D 打印丝材制造商,目标是降低连续纤维增强材料 3D 打印成本。”
目前,大多数连续纤维增强 3D 打印丝材由销售连续纤维打印机的同一家公司生产,每种材料针对特定打印系统开发优化,价格较高。
“我们的思路是从任意规格干纤维开始,例如 1K 到 50K 碳纤维束,通过挤出直接熔体浸渍普通热塑性颗粒/粒料,因为这非常具成本效益,”Titze 说。“无需制备聚合物粉末或箔材,也无需昂贵的压机或数百个辊子来实现纤维浸渍。工艺因此变得更易获得、更经济。”
DLR 摒弃压机、皮带与辊子,设计了一套利用超声波的系统。“我们用 19.5 千赫兹的声波辐射器将振动导入包裹纤维的熔融热塑性基体中,”Titze 解释。“这 每秒 19,500 次振动 使基体与增强材料 在 充分混合,实现极佳的浸渍效果。”
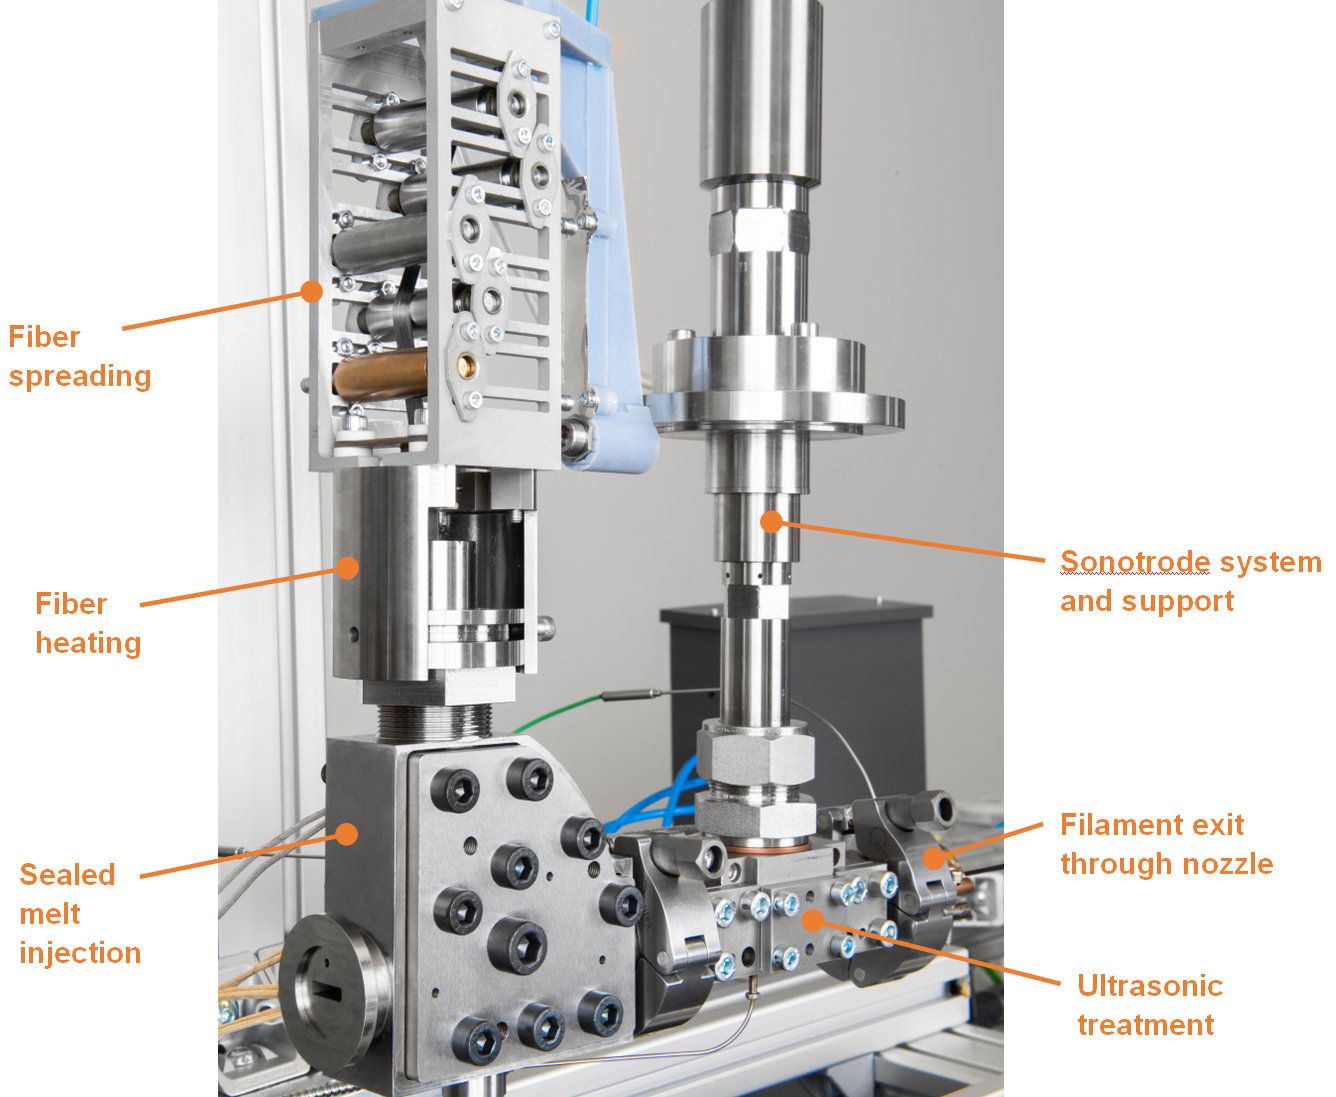
工艺流程始于纤维展宽与加热(图 1)。增强材料随后进入密封腔室,熔融聚合物被注入。纤维通过腔室时,熔融树脂包覆纤维。“纤维与聚合物接着进入长 80 毫米、极其紧凑的超声波腔室,”Titze 指出。“声波辐射器发出的振动作用于纤维增强聚合物丝材,随后从喷嘴挤出,喷嘴形状可按需设计,如圆形或扁平。”
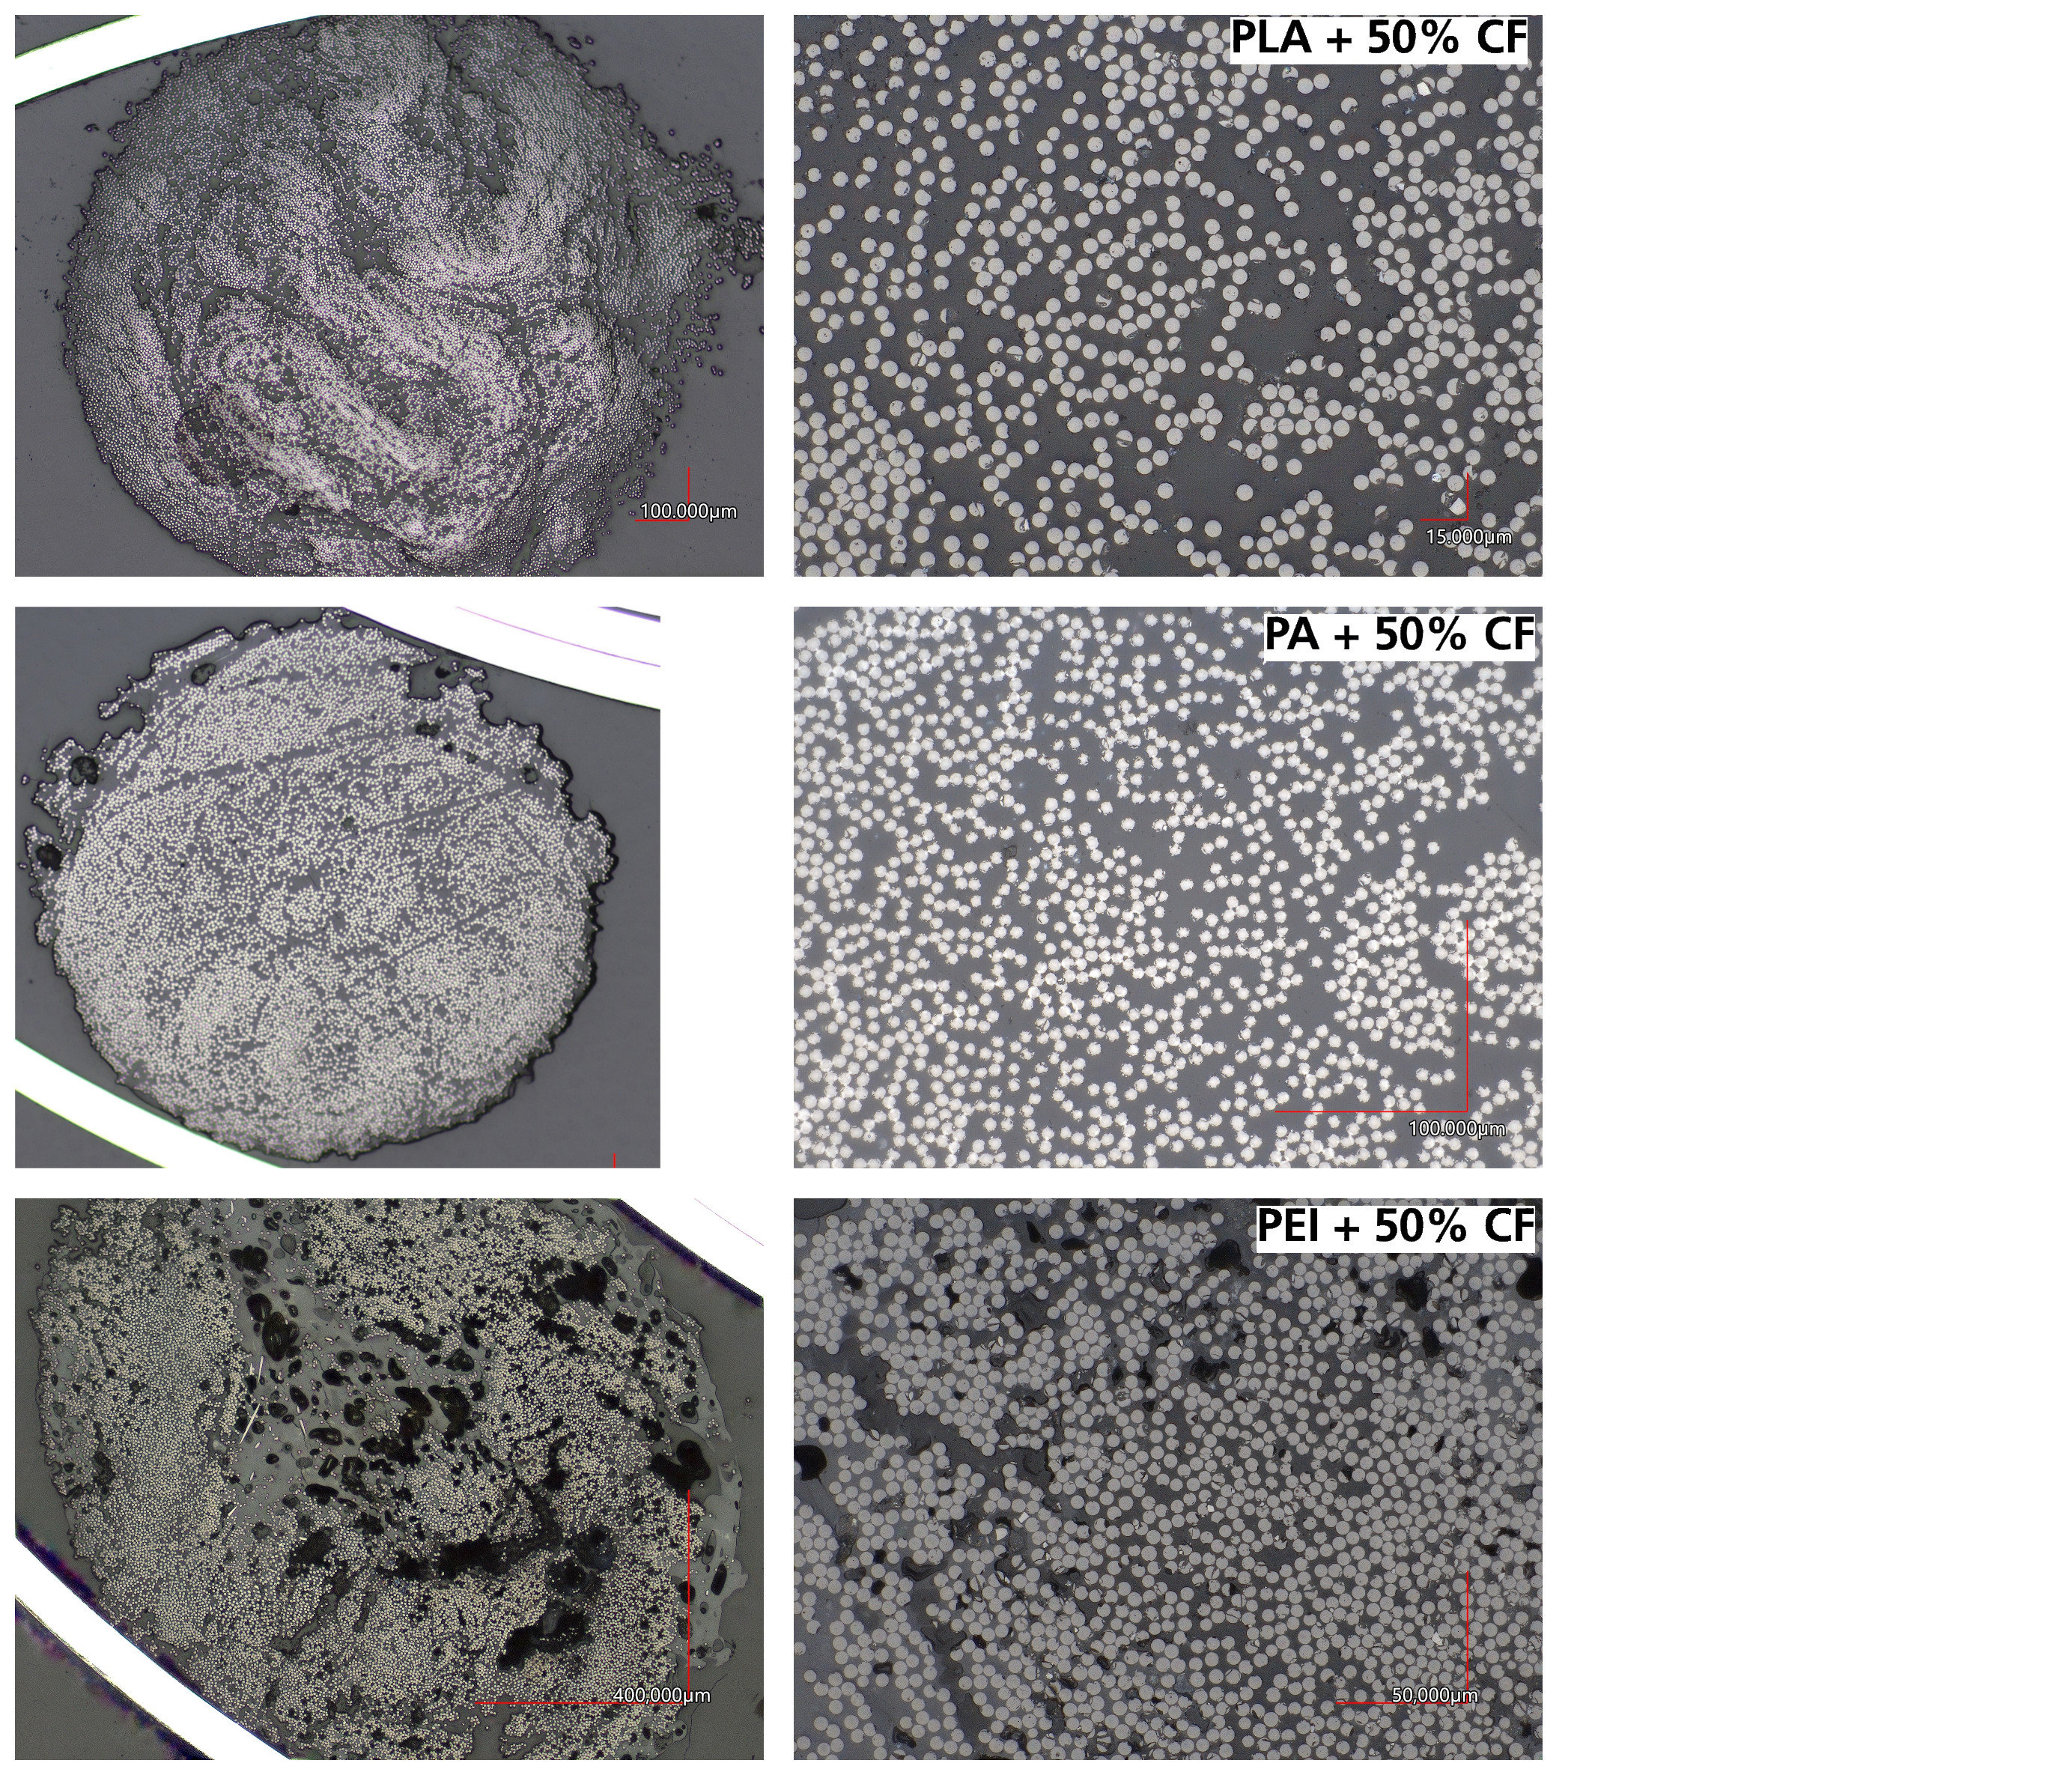
图 2 显示 50% 纤维体积分数下,12K 碳纤维分别与聚乳酸(PLA)、聚酰胺(PA)和聚醚酰亚胺(PEI)浸渍的显微图像。Titze 表示,通过模头设计可调节纤维体积分数(30-50%),认为未来可达 60%。“总体上工艺仍需深化,但已展现良好初步结果 和 5 毫米/秒的线速度。”他承认速度较慢、不具经济性,但新设备设计计划于 6 月测试,目标已达 3 米/分钟。
“典型速度接近 10 米/分钟,”Titze 说。“不过,该技术也旨在实现新材料组合的柔性生产,稍低的速度有助于让小批量生产变得经济。”
DLR 开发的工艺不局限于特定材料——任何纤维或聚合物均可使用,Titze 说。“这很重要,因为工艺持续混合、新材料不断涌现。3D 打印材料必须更具竞争力,否则连续纤维 3D 打印前景堪忧。使用热塑性颗粒/粒料可大幅降低成本,设备占地小,甚至小公司也能部署。”
DLR 复合结构与自适应系统研究所于 2019 年 10 月启动该项目,将于 2022 年 1 月完成。“我们的目标是进一步小型化技术并集成到打印头中,”Titze 说。“这样就是打印过程中同步直接浸渍。两种路径 都将 推向产业化。”他解释,作为政府非营利机构,DLR 不会“销售”任何东西, 因此 也不设独家权利。“我们的目标是引入打印头供应商,全面降低材料价格,拓宽连续纤维增材制造的工业应用。”
树脂