


Stratasys Insight实战:减少FDM打印零件翘曲的验证策略
期望完美3D打印不切实际,却许多用户怪罪机器。本指南探讨Stratasys Insight设置如何大幅减少零件翘曲、提升整体打印质量。
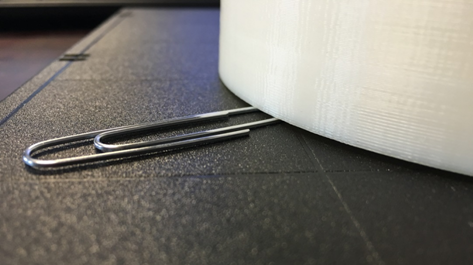
我非塑料工程师,但知热塑性塑料具玻璃化转变温度:特定温度熔融固化。FDM依赖此原理——材料加热至玻璃化转变温度挤出,冷却固化。过程虽直观,多因素仍可引入扭曲翘曲,尤见于厚壁大尺寸零件。
ABS等热塑性塑料收缩率低,但差异冷却速率——外部快、内部慢——常导致不良翘曲。耗时25、50、100小时的构建取下却发现严重变形令人沮丧。好消息:Insight中几个简单步骤可缓解这些问题。
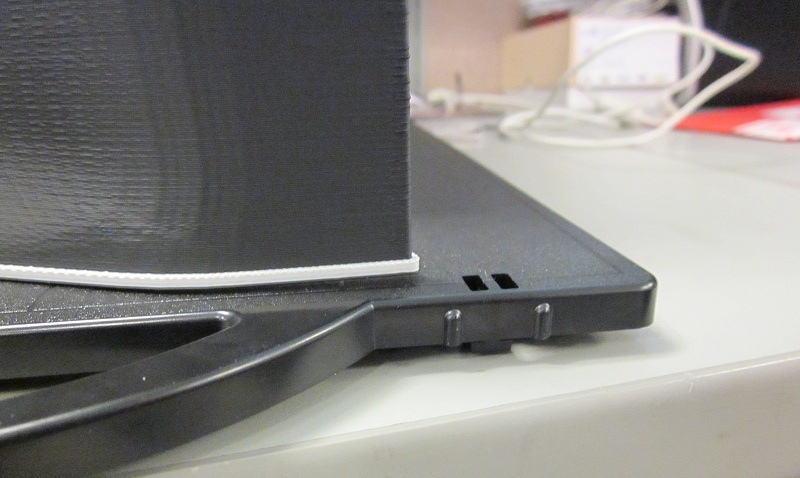
方案1:增大底座几何
扩大底座增加零件与构建板粘结面积,兼作散热器。
进入支撑 > 设置点击高级设置图标。调整底座外扩(默认0.050″,最大0.5″)与底座层数(默认5;可选5、10、15或自定义)。大外扩配合多层常产生最佳效果。
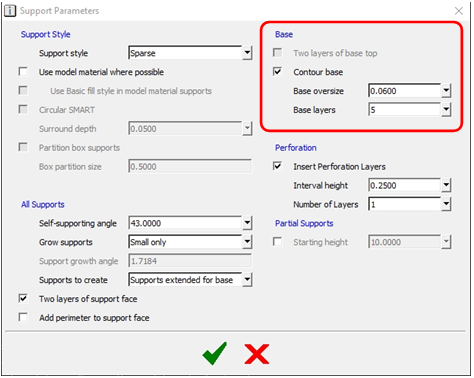
底座外扩定义零件周边足迹边距;底座层数控制初始支撑层数。
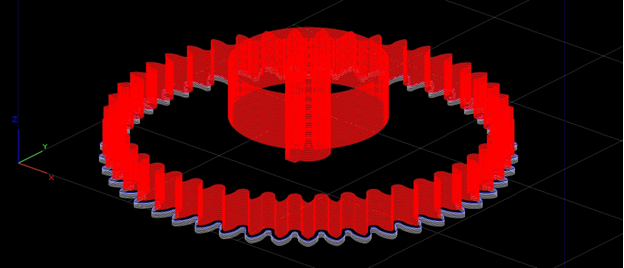
默认设置紧贴模型。外扩增至0.5″使底座扩大约16%,增强粘附与散热。
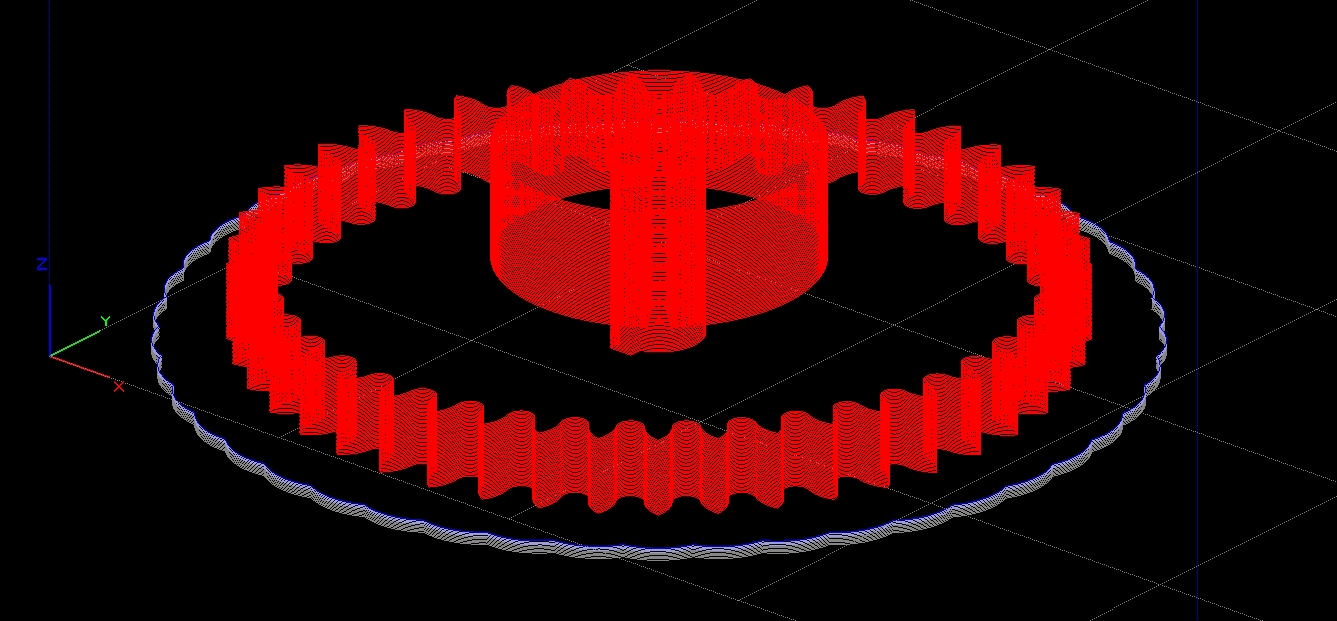
15层底座配合0.5″外扩常产出最稳定构建。
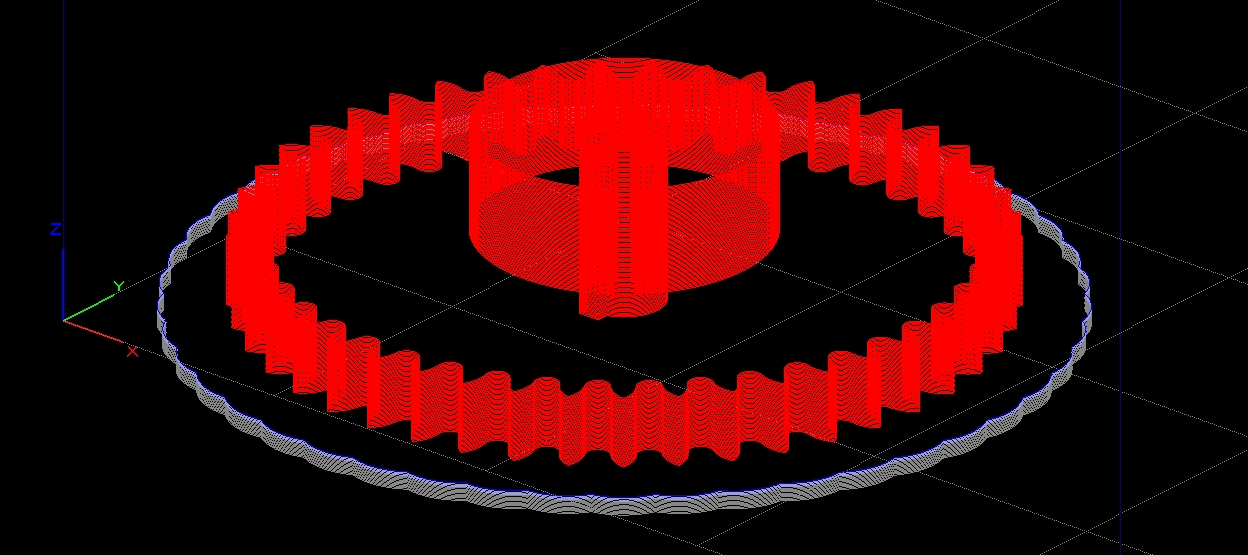
方案2:移除穿孔(可拆卸支撑)
可拆卸支撑按间隔插入穿孔便于移除。但穿孔可能成为大面积支撑翘曲点。取消穿孔选项减少翘曲,但可能增加支撑移除劳动量。
在支撑 > 设置,定位穿孔控制于底座设置下方。取消勾选并继续。
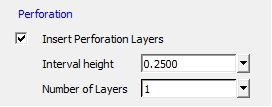
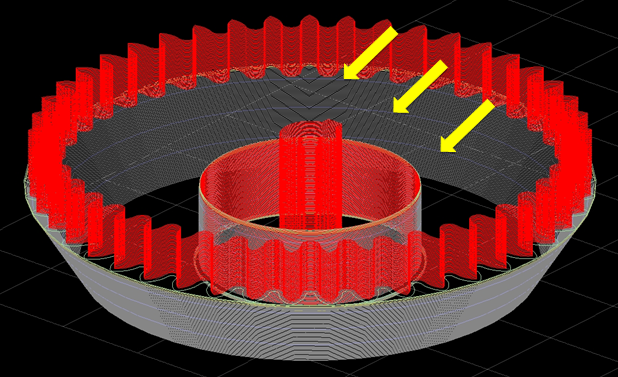
默认穿孔层在预览中显浅蓝线条。
方案3:添加锚柱
锚柱是直接连接零件底部至构建板经由底座支撑的模型材料柱。提供额外稳定性但需机械移除后,故仅用于底面非关键区域。
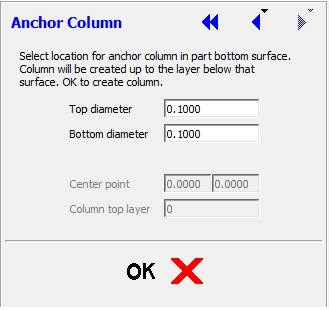
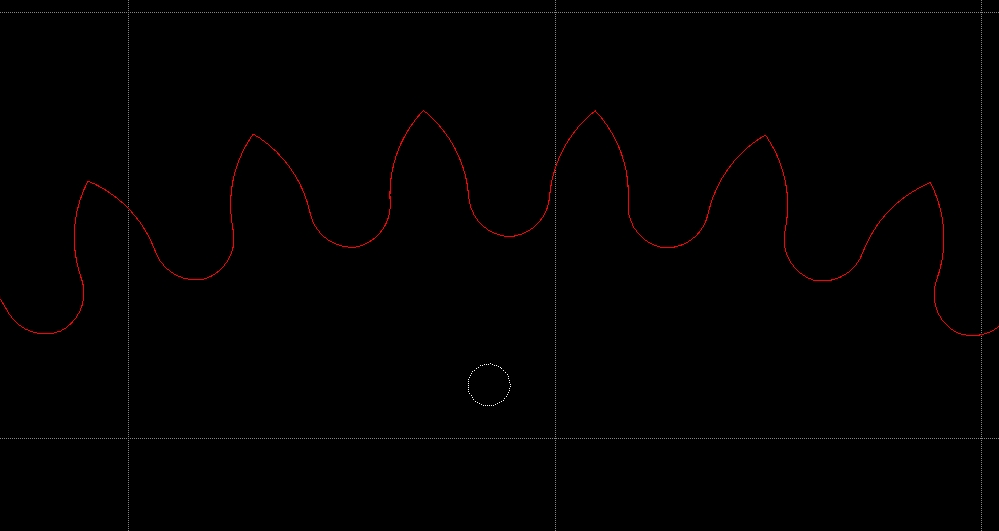
添加锚柱:进入支撑 > 锚柱。俯视图点击所需中心点确认。Insight将插入圆形轮廓,生成支撑后成锚柱。
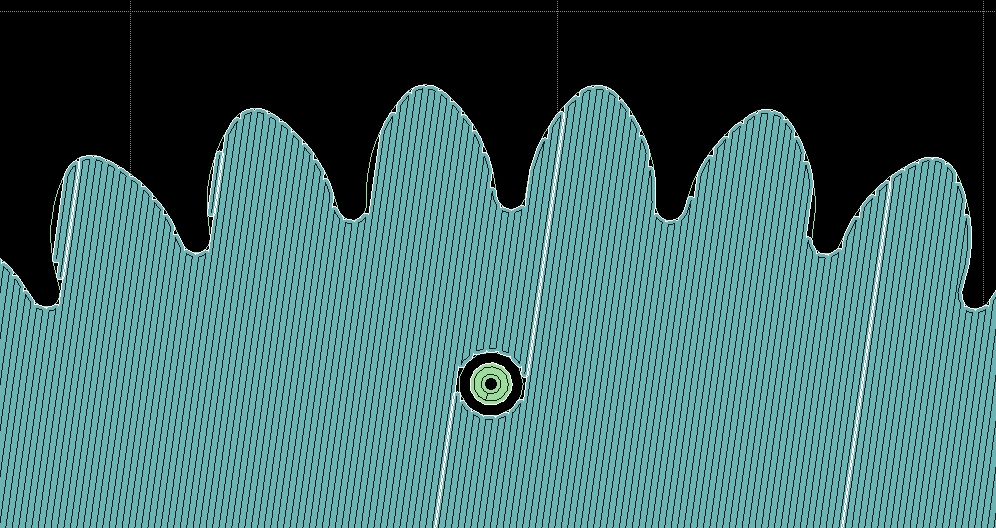
支撑生成后,锚柱现于底座层并贯穿整个构建。
组合使用常达最佳效果。例如某客户通过扩大底座并添加数个锚柱,将翘曲从0.020″降至0.009″——远在公差内。
应用上述设置仍遇翘曲?我们团队提供进阶Insight培训与定制应用支持。联系我们获取更多信息。
愉快处理!
标签:锚柱、FDM技术、Insight软件、热塑性塑料、刀具路径
3D打印