


掌握各向同性纤维 3D 打印:用 Mark Two 制造超高强度零件
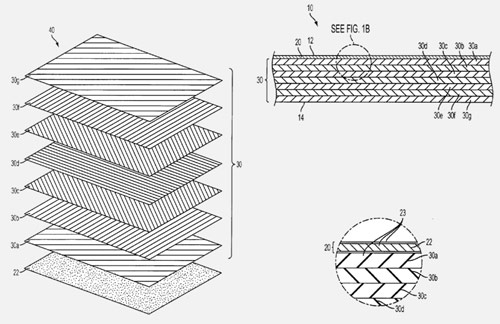
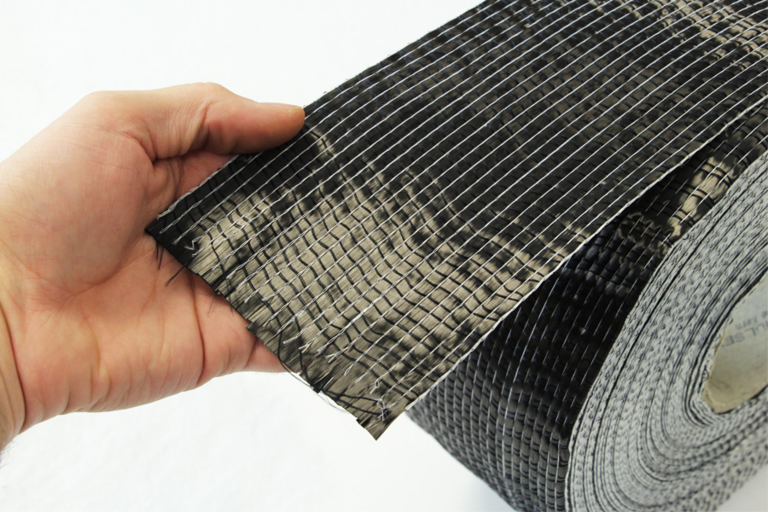
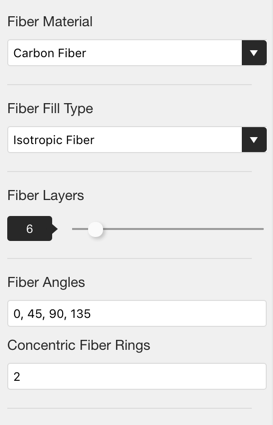
更新:想深入了解不同填充模式如何增强零件强度及其背后的科学原理?欢迎参加 6 月 21 日上午 11 点(EDT)的网络研讨会(点此报名)。 作者注:这是关于利用 Eiger 的各向同性纤维填充模式在 Mark Two 上制造超高强度零件的两篇系列文章的第一篇。本文将探讨如何用 Markforged 打印机模拟传统复合材料的高强度铺层模式。下一篇将聚焦于最大化增强零件的强度。我们将循序渐进地深入技术细节,并提供简明的复合材料术语表,助您高效设计复合增强高强度 3D 打印零件。 Markforged 连续纤维复合打印机让客户能用碳纤维增强制造工业级零件,其性能可媲美准各向同性复合层压板。准各向同性 3D 打印零件在两个轴向表现一致,仅在单一方向上存在差异——非常适合设计需抵抗特定载荷条件的零件。通过在 Eiger 切片软件中调整纤维取向,设计师可定制强度以满足目标应用。 高强度各向同性材料简化了工程设计:若材料在所有方向表现一致,仅凭几何形状即可判断是否满足强度要求。当各轴向性能不同(如 3D 打印)时,准各向同性材料是次优选择。与完全各向异性材料相比,它仅需极少的设计工作量,因为只有一个轴向强度不同。为清晰起见,Markforged 将“均向纤维”填充类型标记为“Isotropic Fiber”,承认所有 3D 打印零件在 Z 轴固有不同特性。 传统热固性复合材料——大多数消费级碳纤维应用——使用数十到数千层单向层按交替角度排列。复合设计师用“取向代码”描述这些重复模式。每层依次旋转(常为 45°),产生优于单向铺层的多向体积强度。 例如,Eiger 默认的各向同性纤维填充使用取向代码 [0/45/90/135],即第一纤维层水平对齐,第二层 45°,序列循环。客户可定义任意长度的自定义取向代码,根据设计需求定制铺层。 Mark Two 可在比 Mark One 小 15 倍的几何尺寸下制造高强度纤维增强零件。其升级软件也通过各向同性纤维填充增强了准各向同性性能。 在 Eiger 的零件视图中,纤维角度输入框反映取向代码。输入如 [0/45/90/135] 这样的代码,在每层都使用各向同性纤维时,可创建横向各向同性零件。只需在框中输入逗号分隔的角度。 新的纤维路由算法让 Mark Two 能用碳纤维丝和新型高强度、高温(HSHT)玻璃纤维丝打印各向同性纤维——这是 Mark One 不具备的能力。为 Mark Two 切片使用各向同性纤维的层时,算法混合混合填充:外部同心环加内部各向同性填充。这在保持高内部强度的同时提供优异表面光洁度,制造出碳纤维 3D 打印可达到的最强零件。 外部视图提供快速增强,而 3D 内部视图则提供对层组取向代码的精细控制。首先从 Eiger 库中选择零件并打开内部视图。 在内部视图中,点击层条上的纤维层组进行编辑。要创建新组,从起点或终点拖拽覆盖所需层,然后点击应用更改确认。拖拽三角定界符可调整组大小。 当某组使用各向同性纤维时,右上角层控制框会出现纤维角度字段。与零件视图的全局设置不同,这允许仅针对选定组定制取向代码,根据零件几何精确控制纤维铺放。 Eiger 界面让跨多层快速准确配置纤维增强变得简单直接。 阅读本系列第 2 部分 此处——我们将演示定位纤维增强以最大化强度和材料效率的最佳策略。 想亲眼见证这些能力?立即申请 Mark Two 演示!复合材料背景

复合材料术语表
增强功能

精细增强控制


3D打印