


SLS 3D 打印解析:选择性激光烧结如何制造耐用零件
选择性激光烧结(SLS)是一种属于粉末床熔融家族的增材制造工艺。在 SLS 3D 打印中,激光选择性地烧结聚合物粉末颗粒,将它们熔合在一起,逐层构建零件。SLS 使用的材料是颗粒形式的热塑性聚合物。SLS 3D 打印服务既可用于功能性聚合物部件的原型制作,也可用于小批量生产。其多功能性使 SLS 成为低产量注塑成型的绝佳替代方案。
SLS 3D 打印是如何工作的?
SLS 3D 打印利用激光烧结聚合物粉末的微小颗粒。整个组件的横截面都会被扫描,因此零件是实心构建的。具体流程如下:
粉末箱和构建区域首先加热到聚合物熔点略低的温度。
刮刀在构建平台上铺设一层薄薄的粉末。
CO₂ 激光扫描下一层的轮廓,选择性地烧结——熔合——聚合物粉末颗粒。
当一层完成后,构建平台向下移动,刮刀重新铺粉。该过程重复直到整个零件完成。
打印后,零件完全包裹在未烧结的粉末中。粉末箱必须冷却后才能取出零件,这可能需要相当长的时间——有时长达 12 小时。
随后使用压缩空气或其他喷砂介质清洁零件,之后即可直接使用或进行进一步后处理。
观看这个 30 秒视频了解 SLS 工艺实况。
SLS 3D 打印可用于快速原型制作吗?
SLS 是功能性聚合物快速原型制作的绝佳方案,因为它提供极高的设计自由度和高精度。与 FDM 或 SLA 3D 打印技术不同,它生产的零件具有良好且一致的机械性能。这意味着它可以生产接近最终使用质量的零件,因此您可以在整个生产过程中使用它,从概念模型到试制模型。
SLS 3D 打印可用于小批量生产吗?
其多功能性使 SLS 3D 打印成为小批量生产注塑成型的理想替代方案。SLS 可用于制造形状和几何结构复杂的零件,并提供多种表面处理和交付周期选择。
SLS 3D 打印机如何工作?
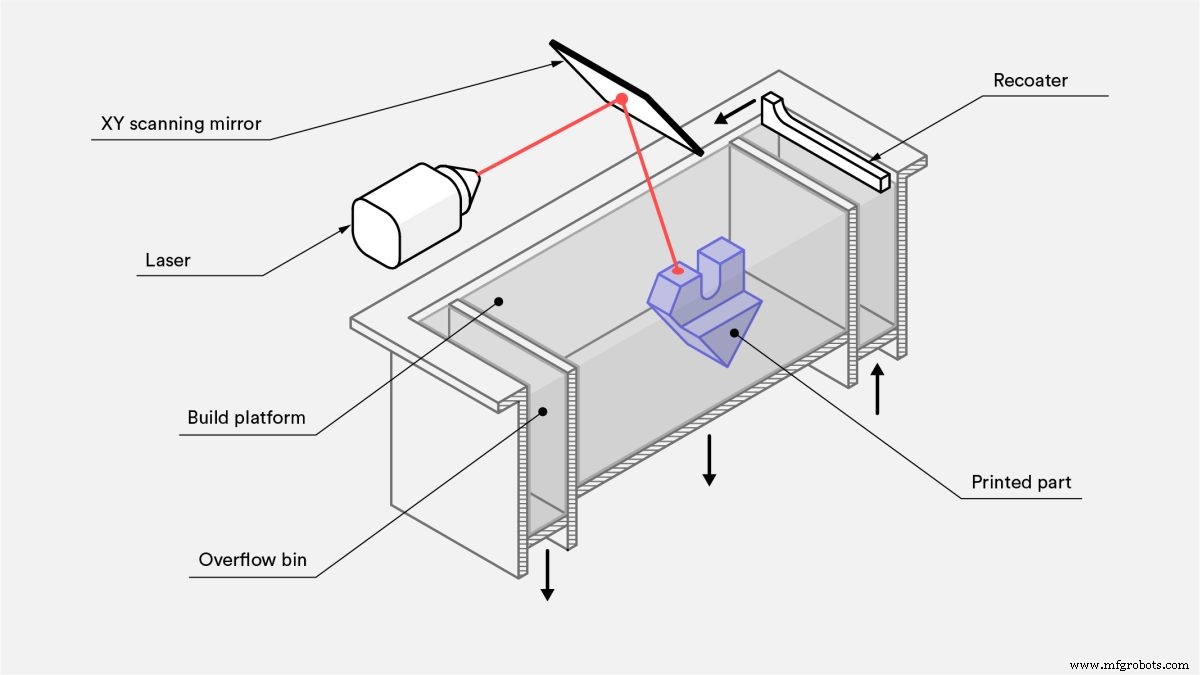
使用 SLS 3D 打印机时,几乎所有工艺参数均由机器制造商预设。默认层高为 100–120 微米。
SLS 3D 打印的一大优势是无需支撑结构。未烧结的粉末为零件提供了所有必要的支撑。因此,SLS 可用于创建其他方法无法制造的自由形态几何结构。
充分利用整个构建体积在 SLS 打印中至关重要,尤其是小批量生产。给定高度的粉末箱打印时间大致相同,与其中包含的零件数量无关。这是因为激光扫描速度极快,实际上是铺粉步骤决定了总处理时间。无论零件数量多少,机器都必须经历相同数量的层。装箱策略可能影响小订单的交付时间,因为操作员可能会等待粉末箱装满后再开始打印任务。
层间结合
SLS 3D 打印的层间结合强度极佳。这意味着 SLS 打印零件具有近乎各向同性的机械性能。
使用标准聚酰胺粉末(PA 12 或尼龙 12)——SLS 中最常用的材料——打印的 SLS 试样机械性能如下表所示,并与块体尼龙的性能进行对比。
| X-Y 方向 | Z 方向 | 块体 PA12 | |
|---|---|---|---|
| 拉伸强度 | 48 MPa | 42 MPa | 35–55 MPa |
| 拉伸模量 | 1650 MPa | 1650 MPa | 1270–2600 MPa |
| 断裂伸长率 | 18% | 4% | 120–300% |
SLS 零件具有优异的拉伸强度和模量,可与块体材料媲美,但更脆——断裂伸长率低得多。这是由于最终零件的内部孔隙率造成的。
收缩与翘曲
SLS 零件易发生收缩和翘曲。新烧结层冷却时尺寸减小,内部应力积累,将底层向上拉拔。
SLS 典型收缩率为 3% 到 3.5%,但机器操作员会在构建准备阶段考虑这一点,并相应调整设计尺寸。
大面积平面最容易翘曲。将零件在构建平台上垂直放置可在一定程度上缓解该问题,但最佳实践是减小平面区域厚度并在设计中引入镂空,以降低其体积。此策略还能减少材料用量,从而降低零件总成本。
过烧结
过烧结是指辐射热熔合了特征周围的未烧结粉末。这可能导致小特征(如槽和孔)细节丢失。经验法则:宽度大于 0.8 mm 的槽和直径大于 2 mm 的孔可在 SLS 中打印,无需担心过烧结。阅读我们的文章《如何为 SLS 3D 打印设计零件》获取更多 DFM 技巧。
粉末清除
由于 SLS 无需支撑材料,带有空心结构的零件可轻松准确打印。
空心结构可减轻零件重量和成本,因为使用的材料更少。需要设置排粉孔以清除组件内部未烧结的粉末。我们建议在设计中添加至少两个排粉孔,最小直径 5 mm。
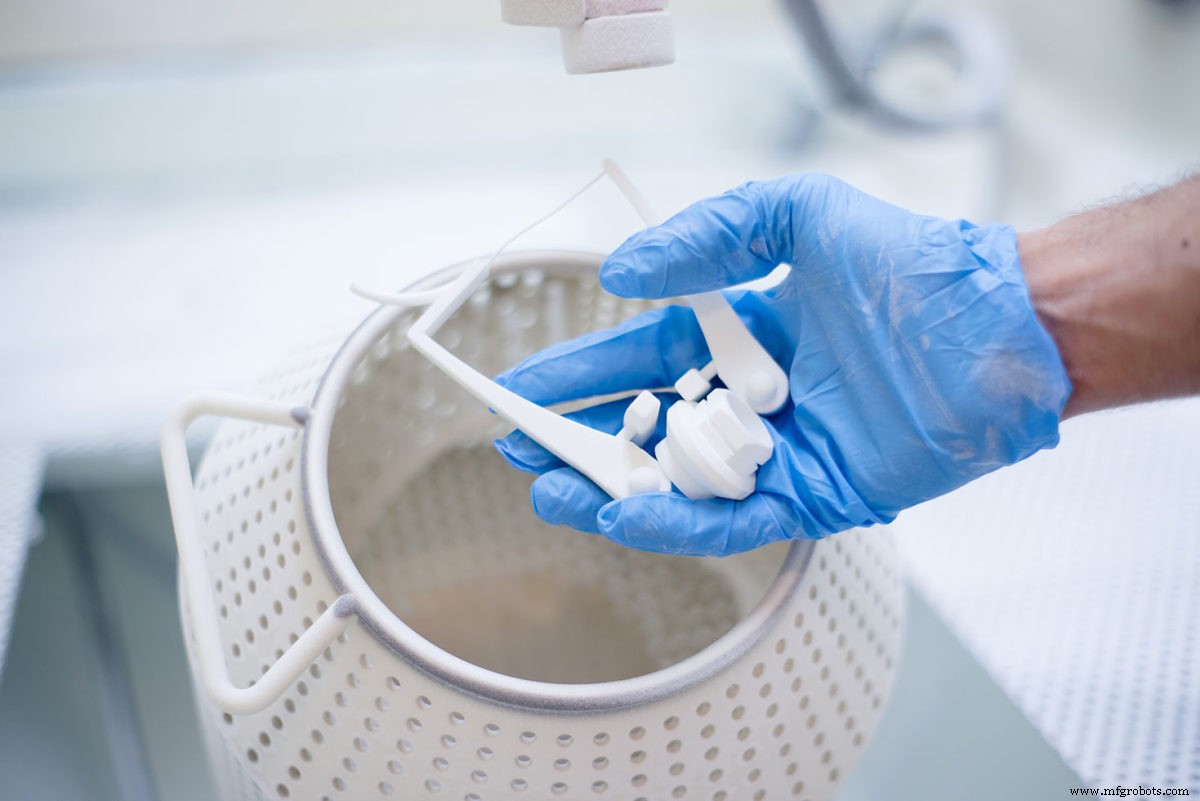
如果需要高刚度,零件必须实心打印。另一种方案是制作空心设计但不设排粉孔。这样紧密堆积的粉末会被困在零件内部,增加质量并提供额外的机械载荷支撑,且不影响构建时间。可在空心内部添加内部蜂窝晶格结构(类似 FDM 的填充模式)以进一步提高组件刚度。这种空心方式也可能减少翘曲。
SLS 3D 打印有哪些特点?
SLS 的主要特点汇总如下表:
| 选择性激光烧结 (SLS) | |
|---|---|
| 材料 | 热塑性塑料(通常为尼龙) |
| 尺寸精度 | ± 0.3%(下限 ± 0.3 mm) |
| 典型构建尺寸 | 300 × 300 × 300 mm(最大可达 750 × 550 × 550 mm) |
| 常用层厚 | 100–120 µm |
| 支撑 | 不需要 |
SLS 打印使用哪些材料?
最广泛使用的 SLS 材料是聚酰胺 12(PA 12),也称为尼龙 12。PA 12 粉末价格约为每公斤 50–60 美元。其他工程塑料如 PA 11 和 PEEK 也可用,但应用不如 PA 12 广泛。
聚酰胺粉末可填充各种添加剂以改善 SLS 零件的力学和热学性能。添加剂示例包括碳纤维、玻璃纤维或铝。填充添加剂的材料通常更脆,且可能表现出高度各向异性行为。
| 材料 | 特性 |
|---|---|
| 聚酰胺 12 (PA 12) | + 良好的机械性能 + 良好的耐化学性 - 亚光、粗糙表面 |
| 聚酰胺 11 (PA 11) | + 完全各向同性行为 + 高弹性 |
| 铝填充尼龙 (Alumide) | + 金属外观 + 高刚度 |
| 玻璃纤维填充尼龙 (PA-GF) | + 高刚度 + 高耐磨和耐温性 - 各向异性行为 |
| 碳纤维填充尼龙 (PA-FR) | + 优异刚度 + 高比强度 - 高度各向异性 |
SLS 后处理有哪些选项?
SLS 3D 打印生产的零件表面呈粉末状、颗粒感,易染色。通过多种后处理方法,可将 SLS 打印零件的外观提升到很高标准,如介质抛光、染色、喷漆和上光。其功能性也可通过涂覆防水涂层或金属镀层来增强。详情请查看这篇关于 SLS 零件后处理的详尽文章。
SLS 3D 打印有哪些优势?
SLS 零件具有良好的各向同性机械性能,非常适合功能性零件和原型。
SLS 无需支撑,可轻松生产复杂几何结构的设计。
SLS 的制造能力非常适合中小批量生产。
所有剩余未烧结粉末可回收再利用。
SLS 3D 打印有哪些劣势?
目前仅广泛提供工业级 SLS 系统,因此交付时间比 FDM 和 SLA 等其他 3D 打印技术更长。
SLS 零件表面粗糙且有内部孔隙,如果需要光滑表面或防水性,可能需要后处理。
大面积平面和小孔无法用 SLS 准确打印,因为它们易翘曲和过烧结。
SLS 最佳实践
SLS 3D 打印适合您的零件或项目吗?以下是经验法则:
SLS 可用多种工程塑料生产功能性零件——最常用的是尼龙 (PA12)。
SLS 系统的典型构建体积为 300 × 300 × 300 mm。
SLS 零件表现出良好的机械性能和各向同性行为。对于有特殊要求的组件,可使用添加剂填充的 PA 粉末。
3D打印