


SLS 与 MJF 对比:粉末床熔融 3D 打印的关键差异解析
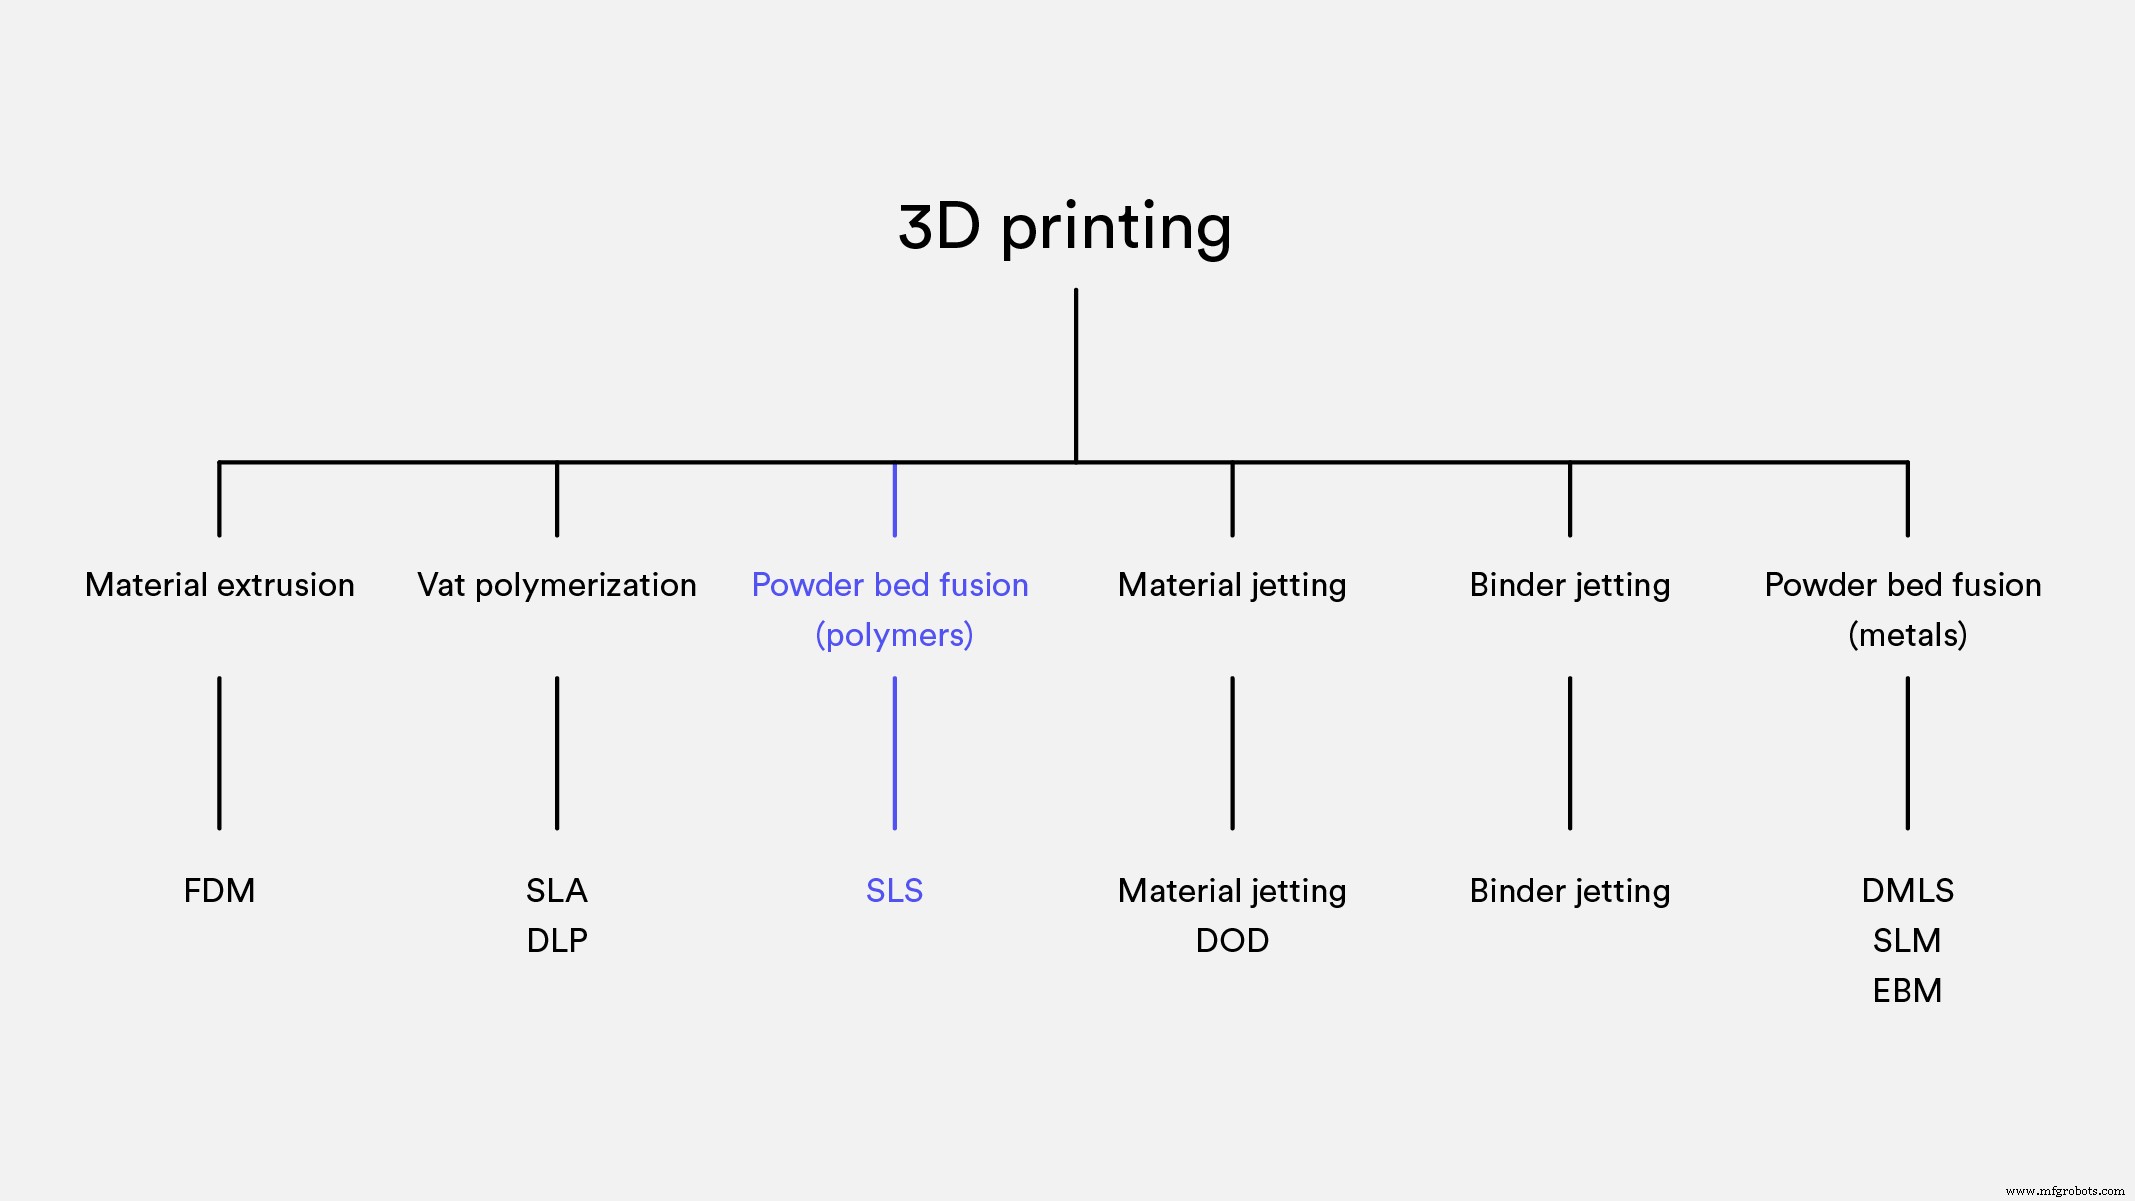
多喷嘴融合(MJF)和选择性激光烧结(SLS)是属于粉末床熔融家族的工业级 3D 打印技术。两种工艺均通过热熔融(或烧结)聚合物粉末颗粒逐层构建零件。
这两种技术的主要区别在于热源。SLS 使用激光扫描并烧结每个横截面。而 MJF 则在粉末上喷射墨水(熔融剂)以吸收红外光,随后红外能源扫描构建平台熔合喷墨区域。本质上,MJF 结合了 SLS 和粘结剂喷射技术。
由于 SLS 和 MJF 制造的零件非常相似,设计师了解两者的差异至关重要。本文将从工作流程、精度、材料、成本和交付时间五个维度对比 SLS 与 MJF。
已确定想用哪种技术?使用我们的报价工具快速投入生产。
SLS 和 MJF 3D 打印工艺如何工作?
SLS 和 MJF 3D 打印具有相似的制造流程,但存在几个关键差异。首先看制造工艺。
选择性激光烧结 (SLS)
SLS 打印机首先在构建平台上铺设一层薄粉。CO₂ 激光扫描每个横截面烧结粉末。平台下降一层厚度,过程重复直到构建完成。整个粉末箱必须冷却后才能从粉末中取出零件。
更详细的机械原理请阅读我们的深度文章《什么是 SLS 3D 打印?》。
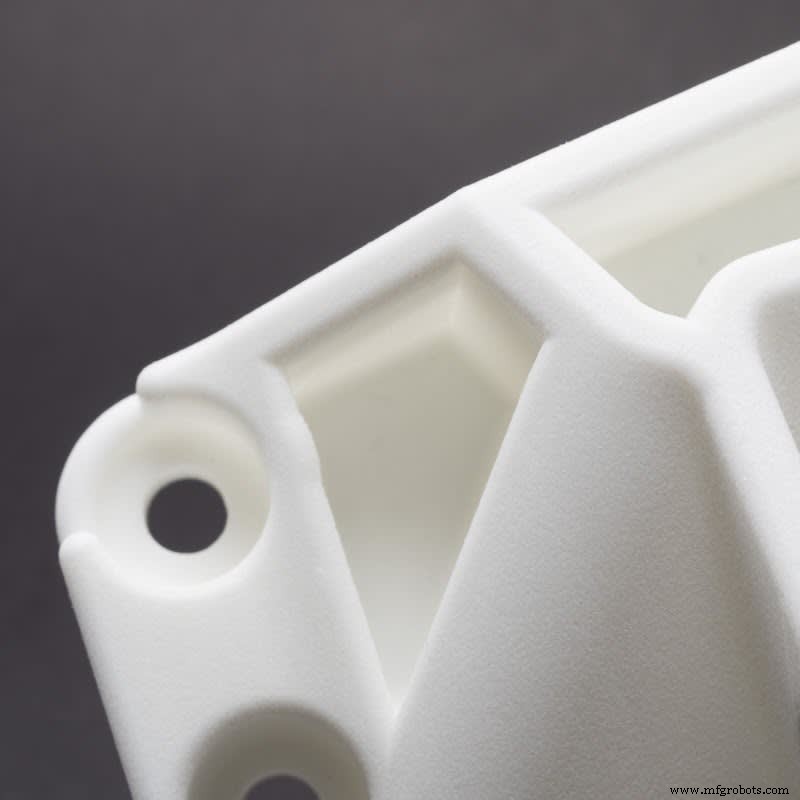
SLS 打印的尼龙零件
多喷嘴融合 (MJF)
MJF 打印时,机器先在构建平台铺设一层薄粉并加热至近烧结温度。配备喷墨喷头的滑块(类似桌面 2D 打印机喷头)扫过粉床,在粉末上沉积熔融剂。同时打印细化剂,抑制零件边缘附近的烧结。
强大的红外能源随后扫过构建床,烧结沉积熔融剂的区域,其余粉末保持不变。过程重复直到所有零件完成。
与 SLS 类似,打印零件嵌在粉末中,需冷却后才能取出进行后处理。更多 MJF 详情请阅读《什么是多喷嘴融合 (MJF)?Hubs 解析》。
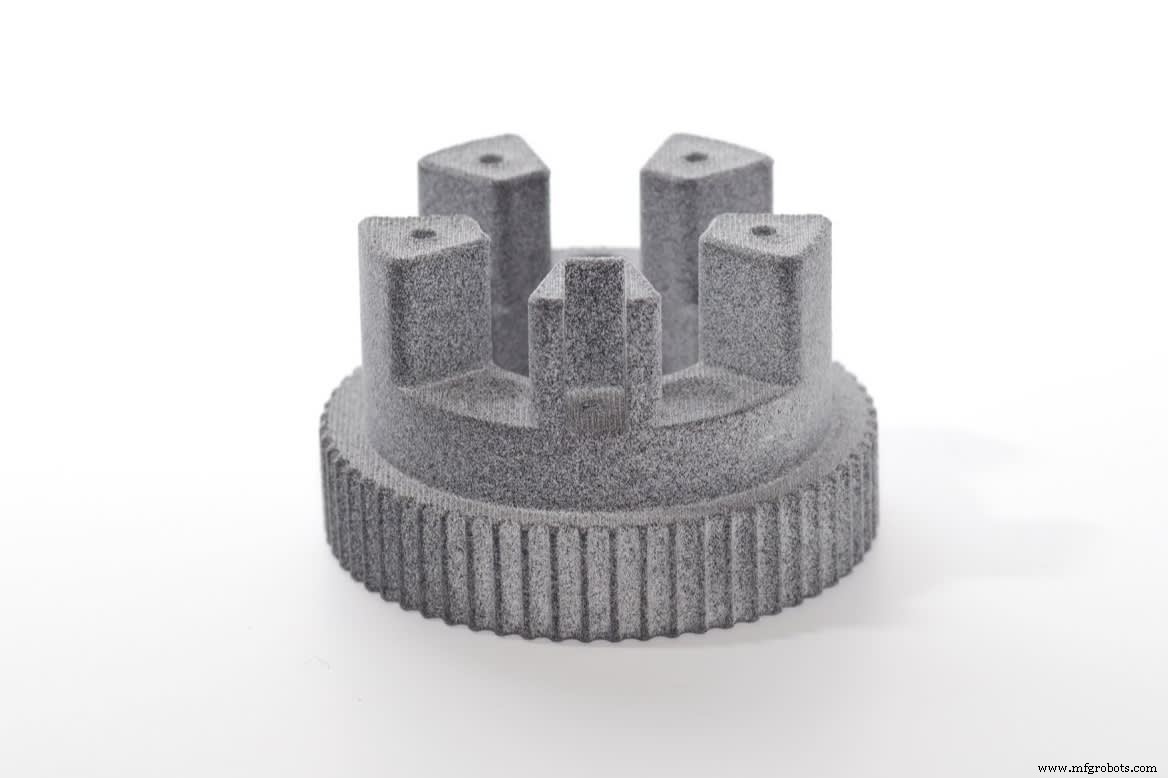
MJF 打印的尼龙零件
SLS 与 MJF 工作流程对比
SLS 逐点熔合每个横截面,而 MJF 熔合更具线性。这对打印时间影响不大,因为铺粉步骤(及总层数)主要决定总打印时间,两者该步骤耗时相同。
然而,MJF 的粉末箱冷却和后处理快得多。HP 提供专用后处理站加速冷却并协助除粉。MJF 每次构建可回收再利用 80-85% 的粉末,而 SLS 仅 50%。
更快的冷却时间和更高的粉末回收率使 MJF 操作员不愿等待粉末箱装满即可开始作业。相反,SLS 操作员常等待装满后再打印。这一工作流差异导致 MJF 交付时间更短。
SLS 和 MJF 的尺寸精度如何?
SLS 和 MJF 都是提供高尺寸精度的工业技术。但 MJF 略占优势。
主要原因是 MJF 喷头以 1200 DPI 沉积材料(约每 0.022 mm 一个点),而典型 SLS 激光光斑直径约 0.3–0.4 mm。此外,MJF 使用的细化剂有助于打印小特征和锐利边缘。
需注意 SLS 和 MJF 均无需支撑结构,可创建无支撑移除痕迹的自由形态模型。但两者都易翘曲,设计时应避免大面积平面。经大量测试,我们发现 MJF 打印零件比 SLS 更易翘曲。
| MJF | SLS | |
|---|---|---|
| 尺寸精度 | ± 0.3%(下限 ± 0.2 mm) | ± 0.3%(下限 ± 0.3 mm) |
| 典型构建尺寸 | 380 × 285 × 380 mm | 300 × 300 × 300 mm(最大 750 × 550 × 550 mm) |
| 常用层厚 | 70–100 微米 | 100–120 微米 |
| 最小壁厚 * | 0.6 mm | 0.7 mm |
| 最小细节 | 0.25 mm | 0.30 mm |
请注意,两种技术的结构区域推荐最小壁厚均为 1 mm。
SLS 和 MJF 3D 打印的表面质量如何?
无论 SLS 还是 MJF 打印的零件表面均呈颗粒感,可通过后处理达到高标准。若外观是主要需求,建议将染色纳入后处理。
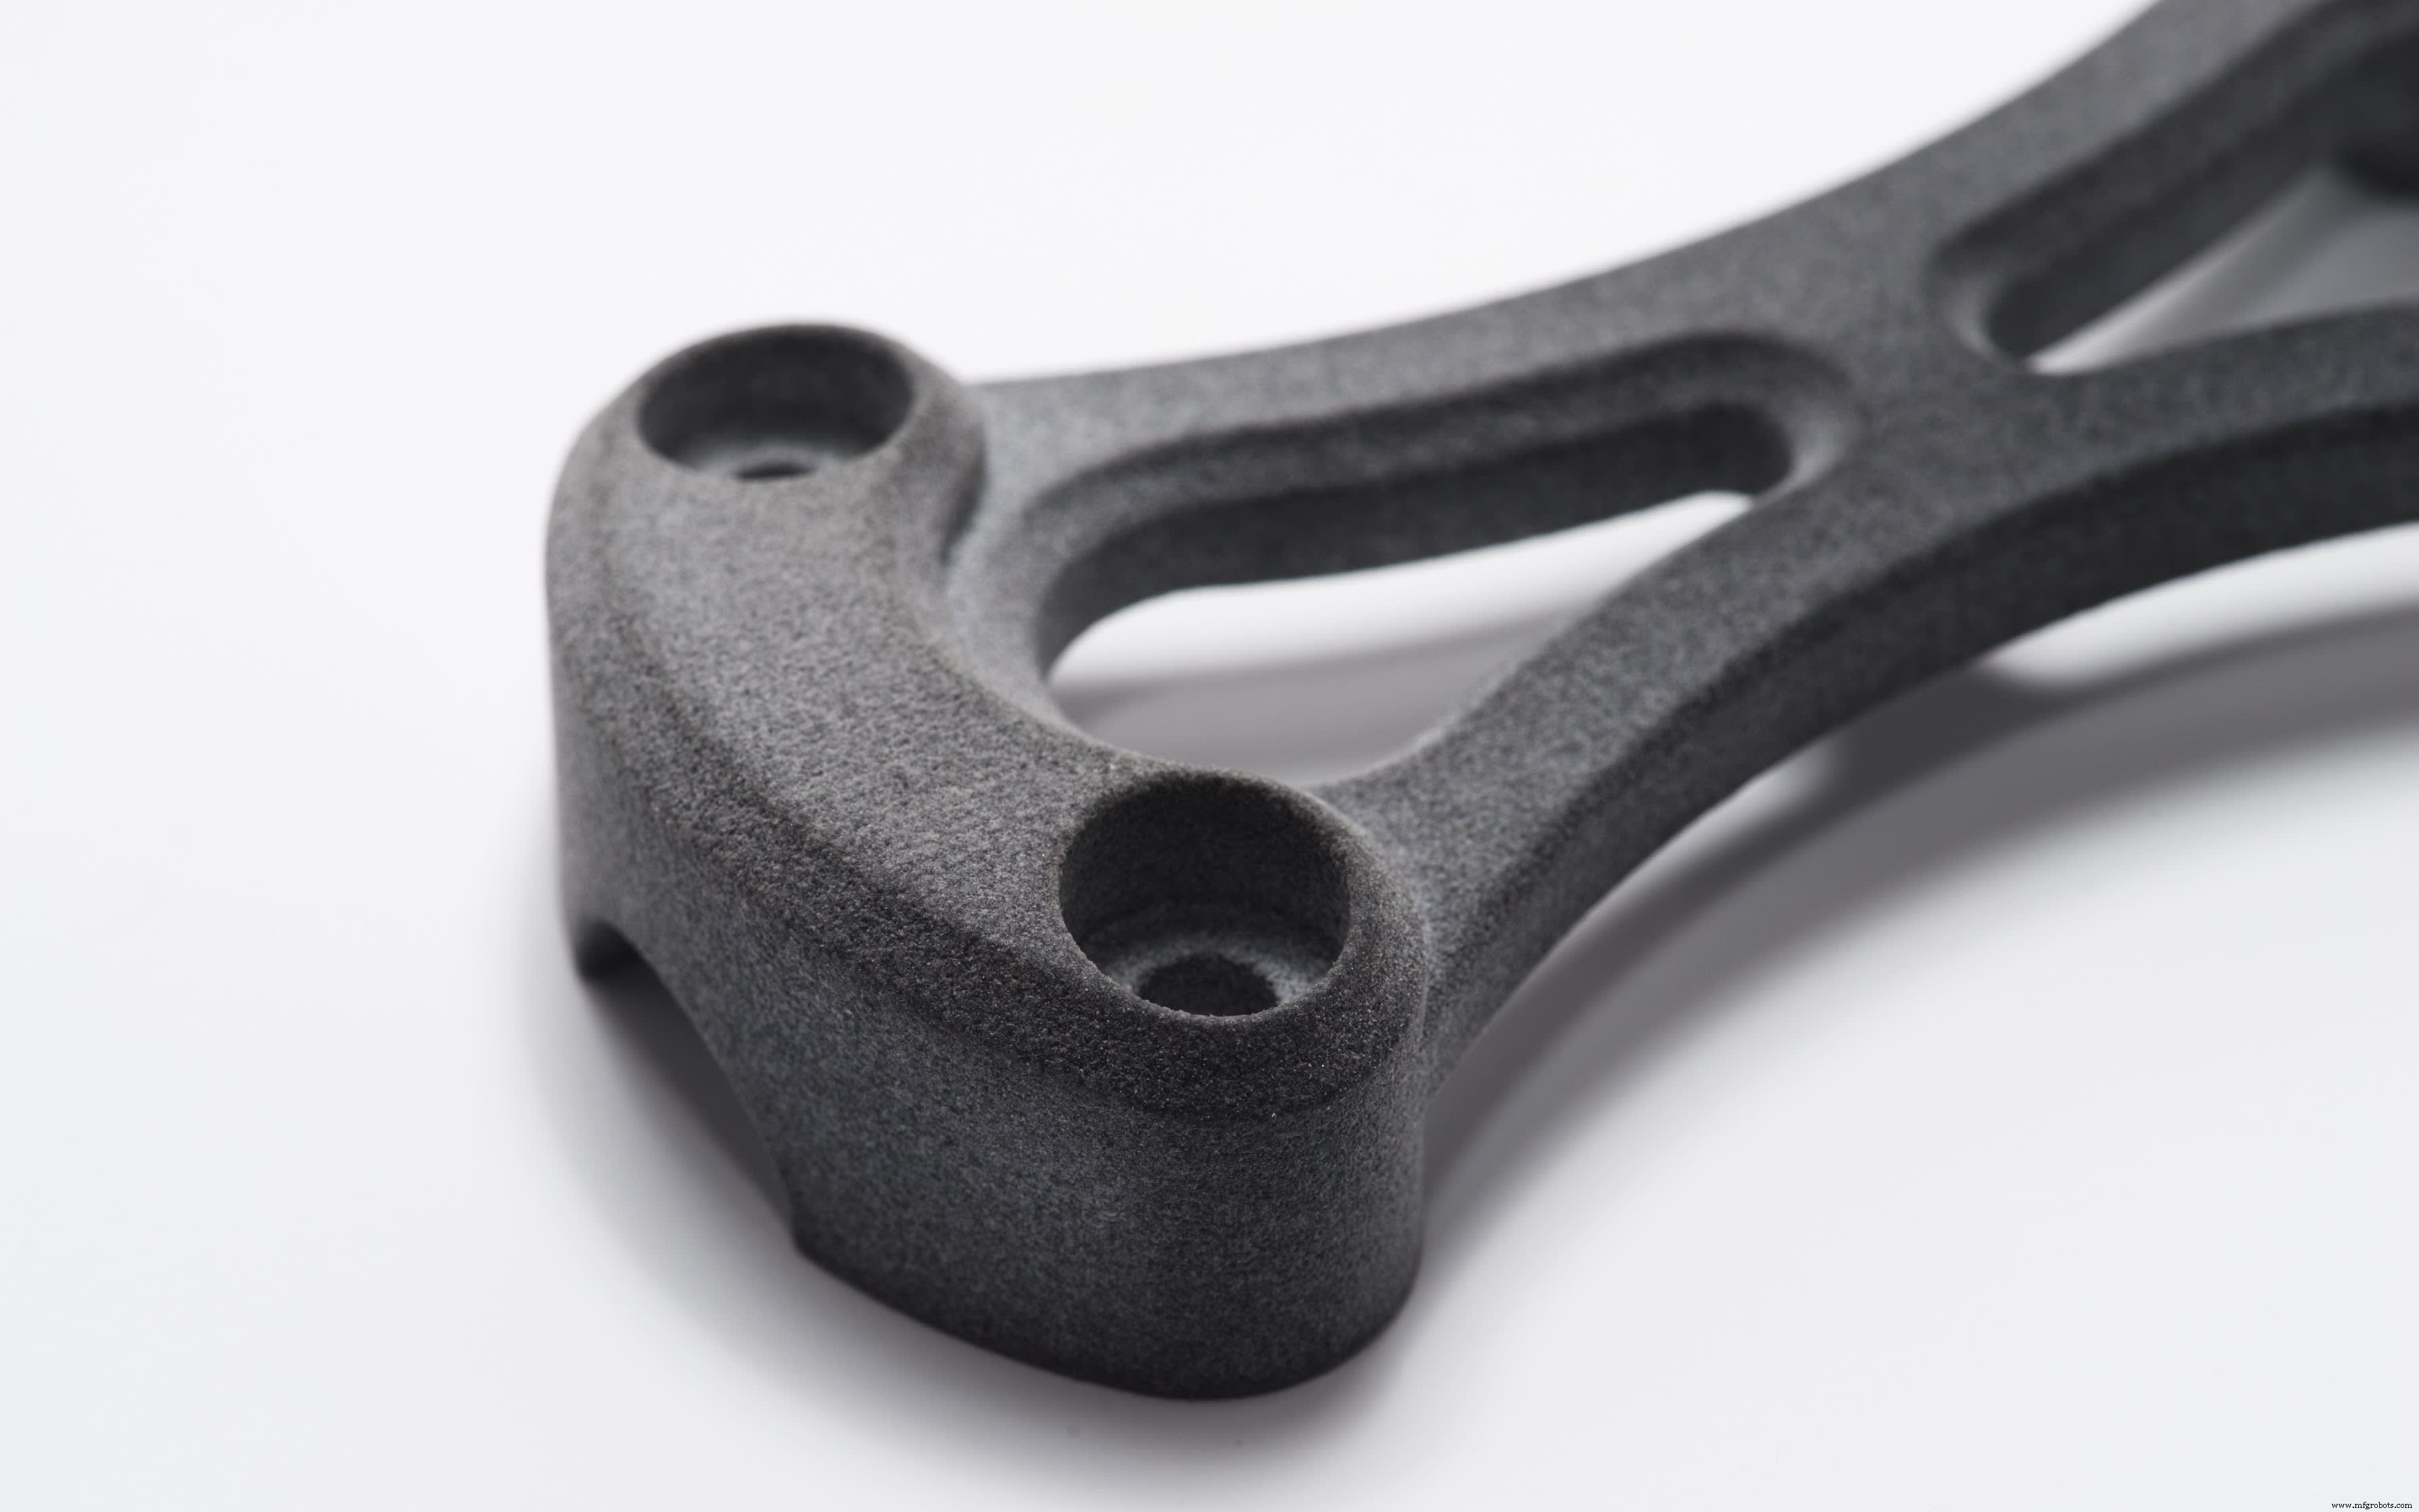
就颜色而言,MJF 系统目前使用黑色熔融剂(深色材料吸收辐射更有效),因此 MJF 打印件呈浅灰色。可额外染色获得均匀黑色表面。
SLS 零件通常为白色,可染成任意颜色。灰色 SLS 尼龙粉末也可用,打印件外观类似 MJF 但手感更光滑。
MJF 原始打印件
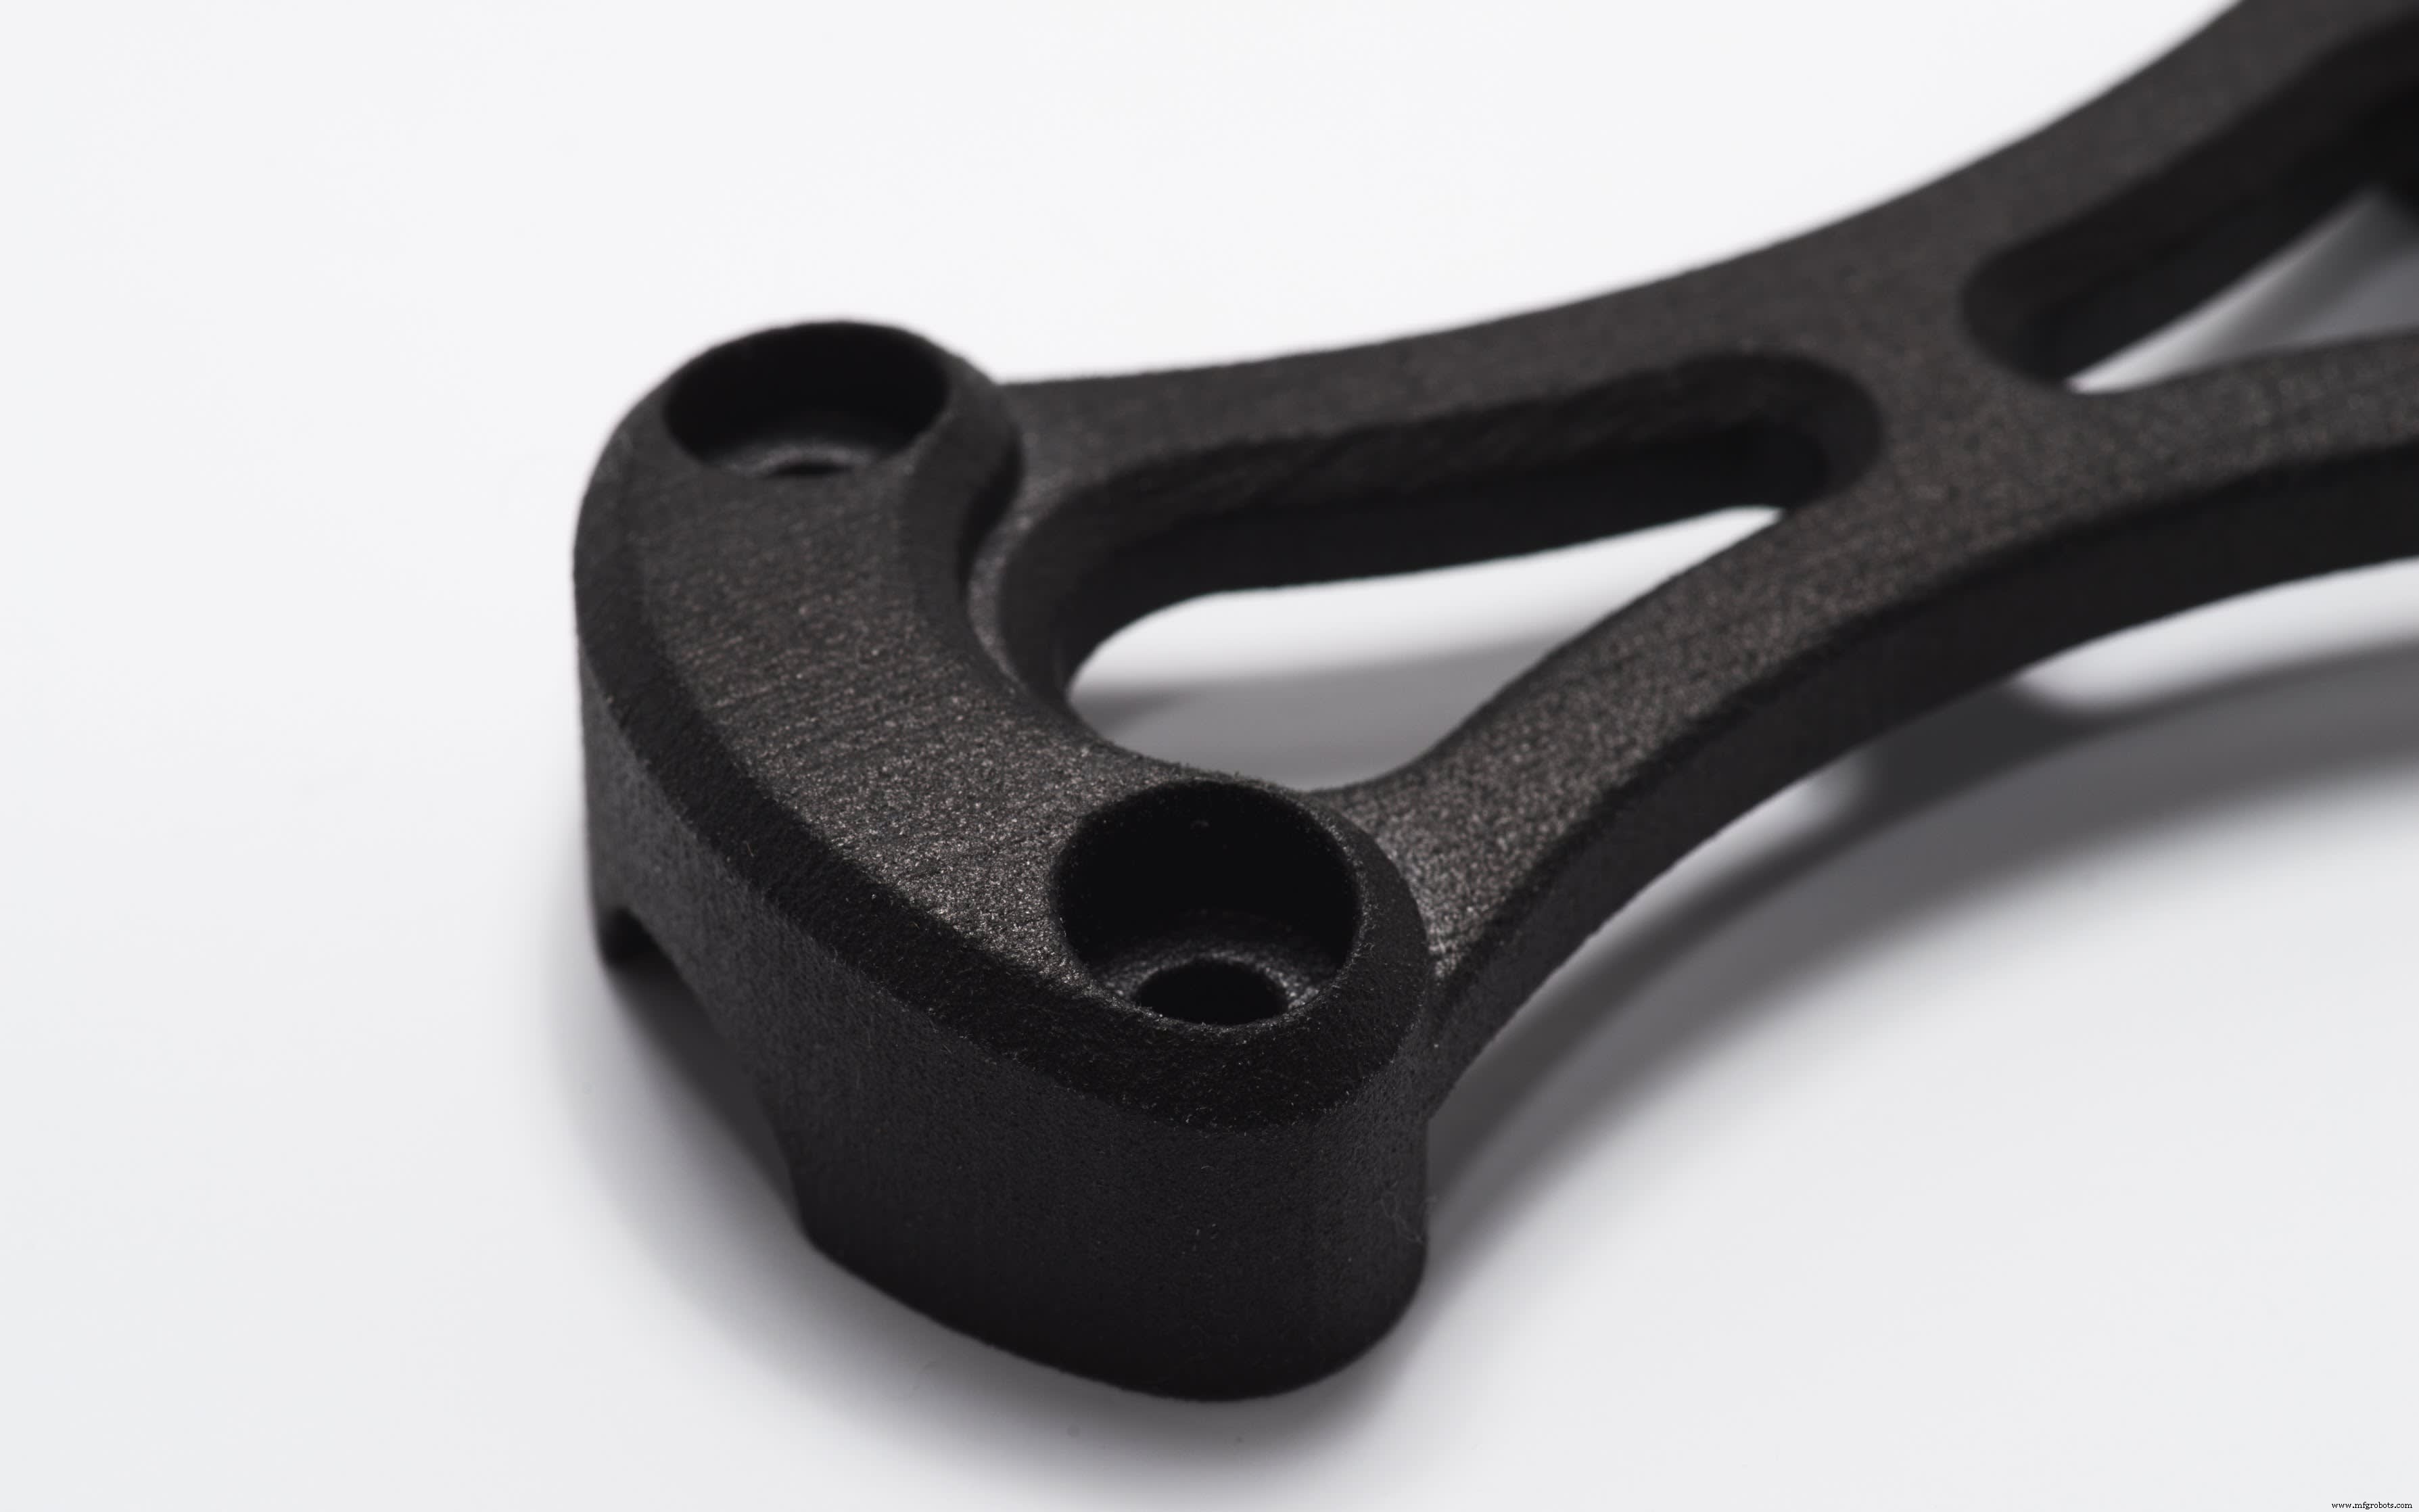
MJF 染黑后
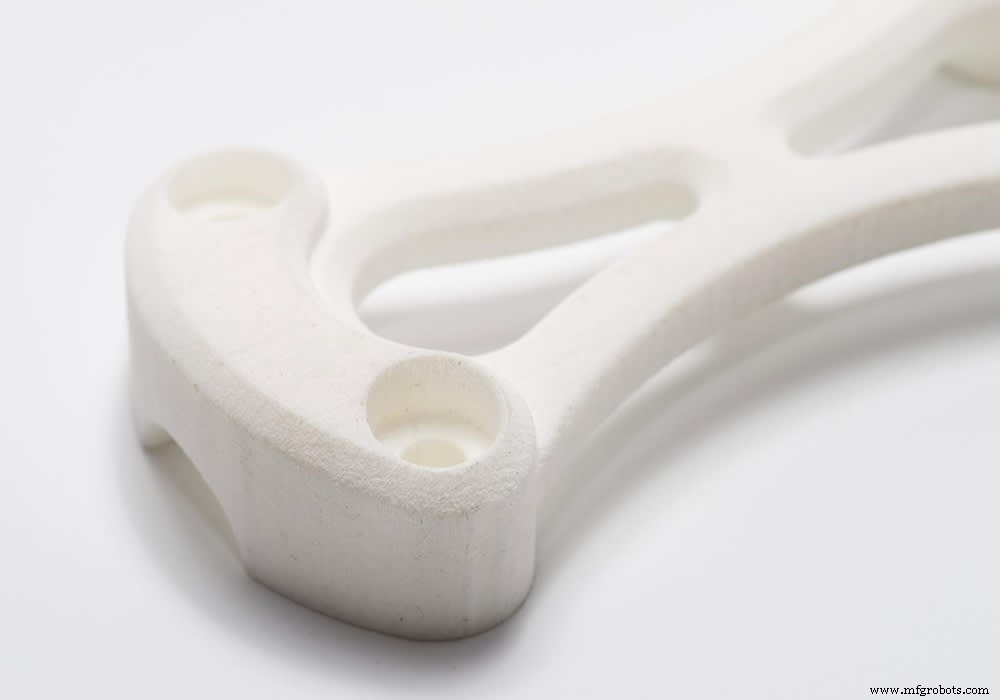
SLS 白色尼龙打印件
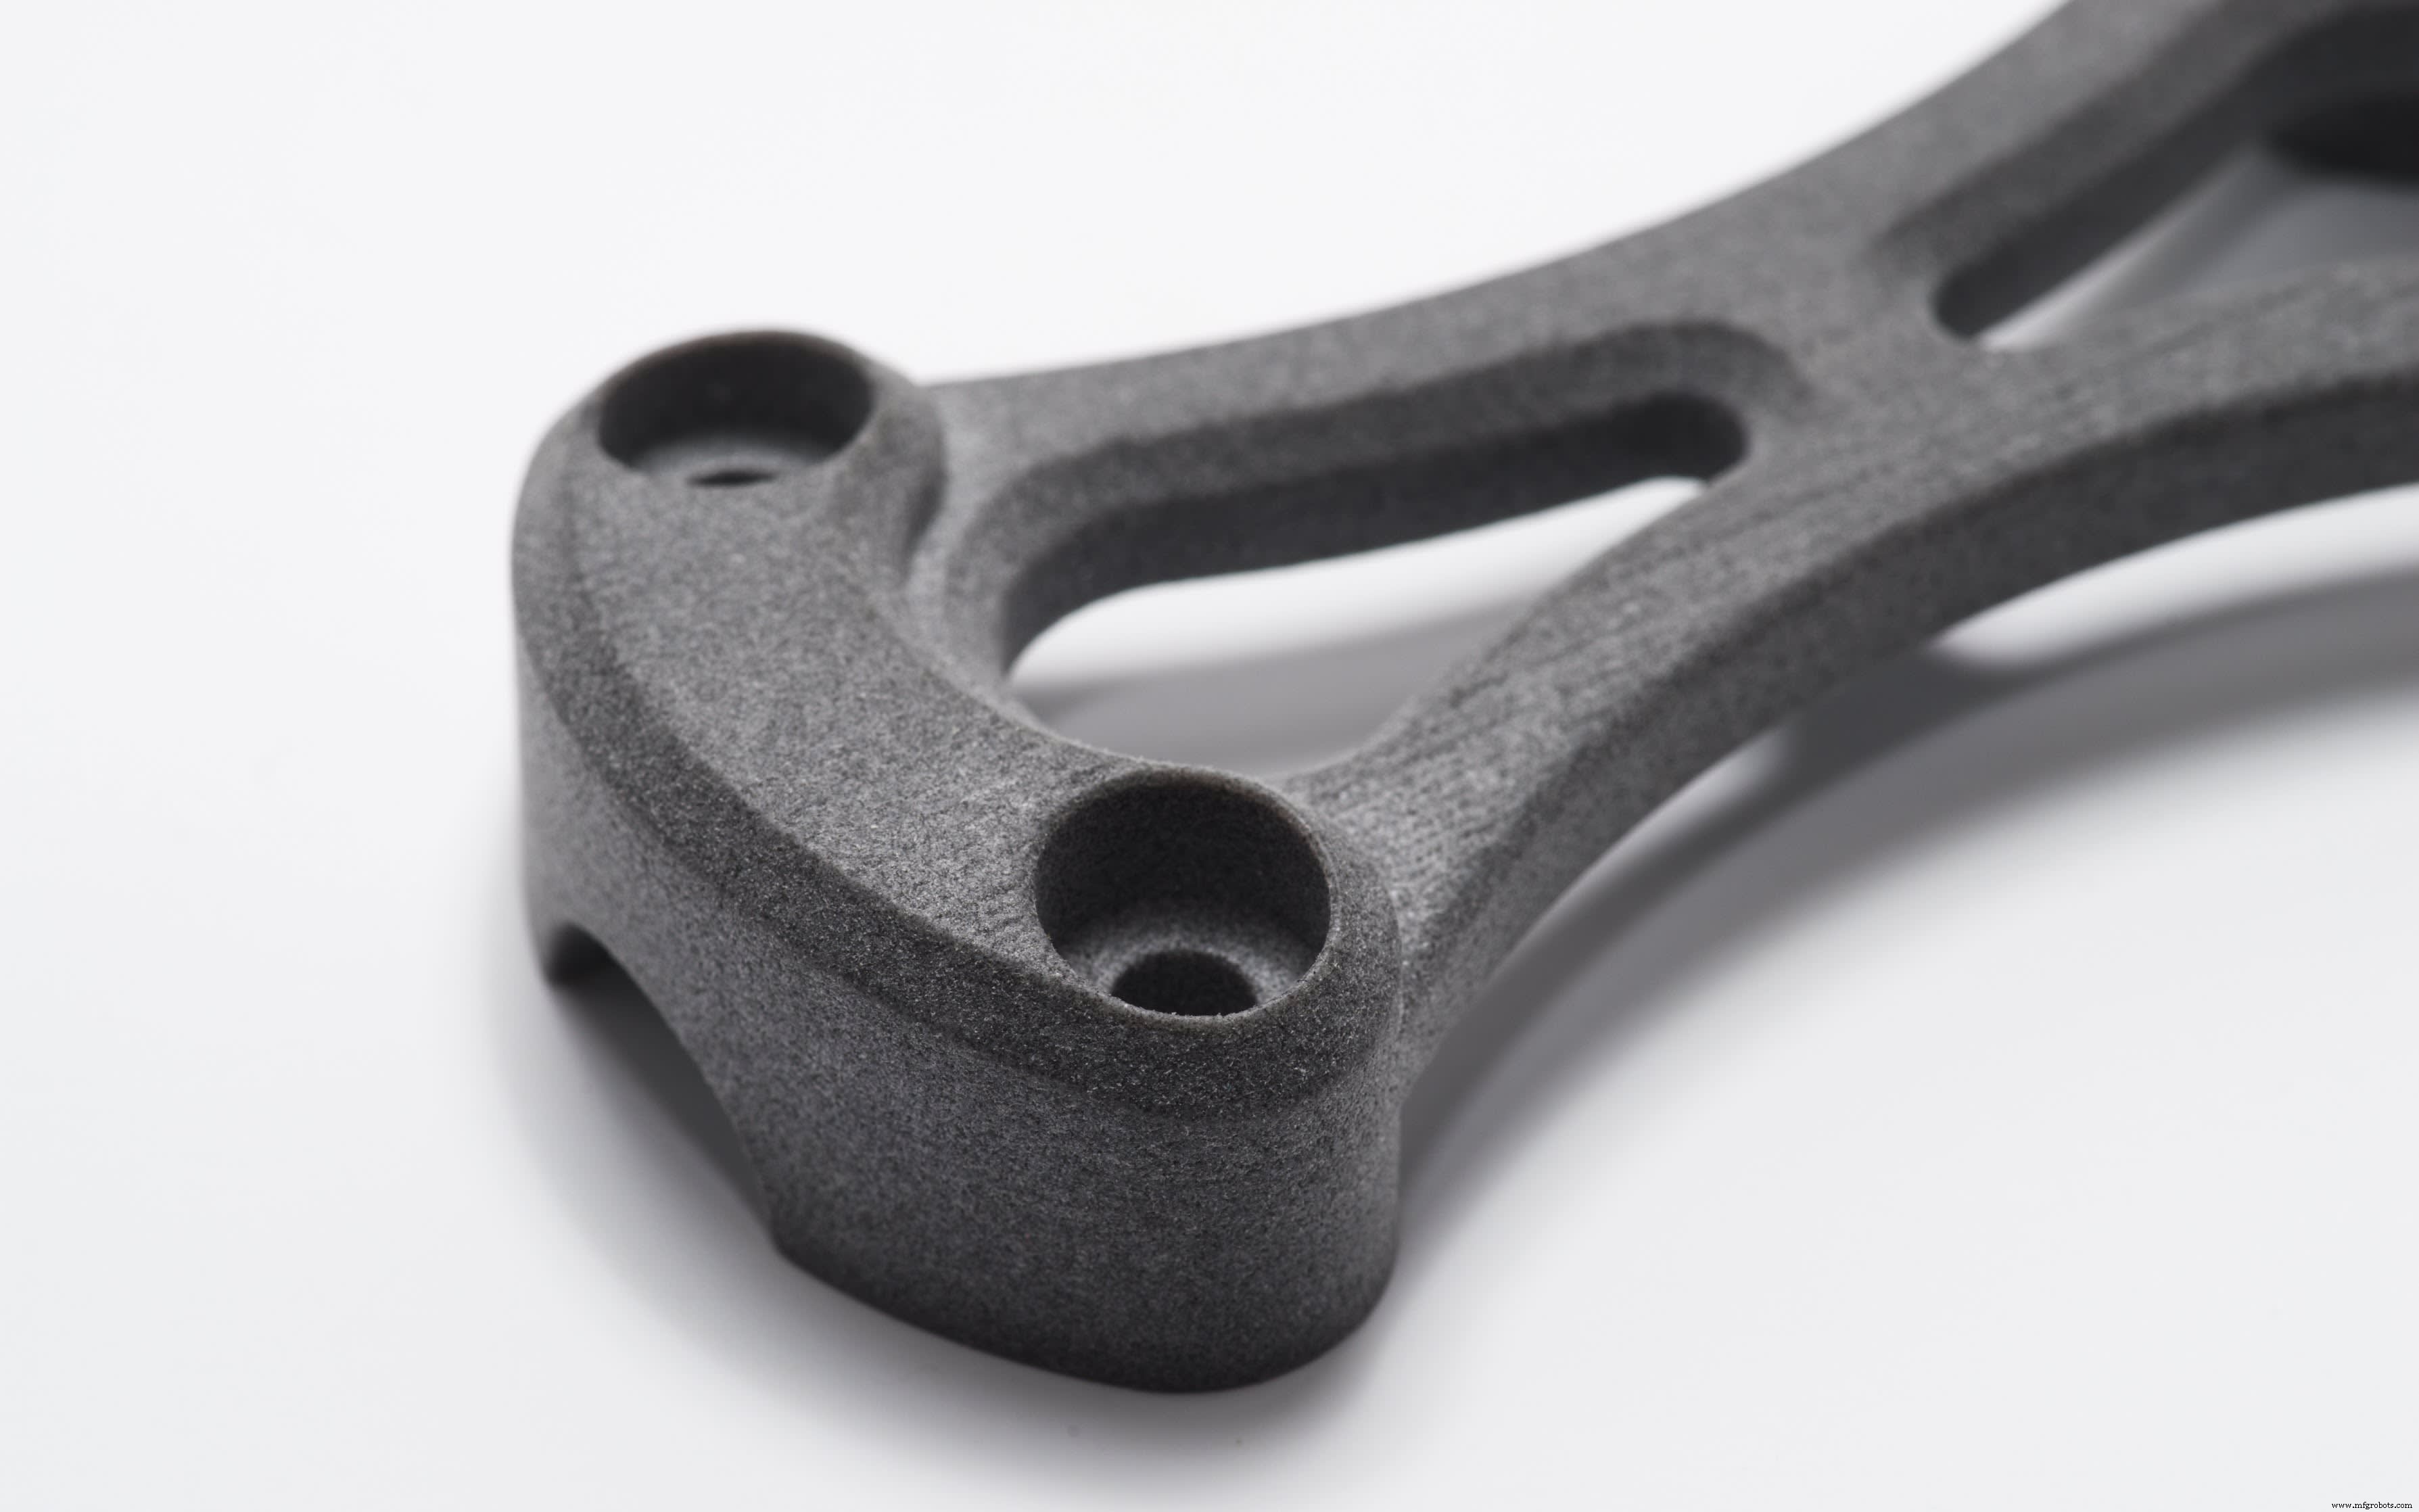
SLS 灰色尼龙打印件
SLS 和 MJF 的材料性能如何?
PA 12(尼龙)是 SLS 和 MJF 的主要材料。打印该材料时,MJF 零件强度和柔韧性更优,机械性能更均匀。但尽管 MJF 在尼龙上表现更好,SLS 提供更多材料选择,如碳纤维填充 PA、铝填充 PA (Alumide) 和柔性 TPU。
MJF 的材料限制是选择时的劣势。但 MJF 是开放材料平台且技术快速成熟,随着更多设计师和工程师发掘其优势,将推动材料快速开发。
| HP PA 12 | SLS PA 12 | |
|---|---|---|
| 拉伸强度 | XY: 48 MPa Z: 48 MPa | XY: 48 MPa Z: 42 MPa |
| 拉伸模量 | XY: 1700 MPa Z: 1800 MPa | XY: 1650 MPa Z: 1650 MPa |
| 断裂伸长率 | XY: 20% Z: 15% | XY: 18% Z: 4% |
SLS 和 MJF 3D 打印的成本和交付时间?
成本和交付时间是选择 SLS 与 MJF 的两大关键因素。我们在 Hubs 平台对两种技术分别进行了小规模实验评估。
使用支架设计(如下图)作为测试模型,我们向美国的 3D 打印服务商各请求了两个技术的报价。一份用于原型订单(1 件),另一份用于小批量生产(10–100 件)。
测试模型体积 28.8 cm³,包围盒尺寸 101.9 × 45.0 × 18.0 mm。
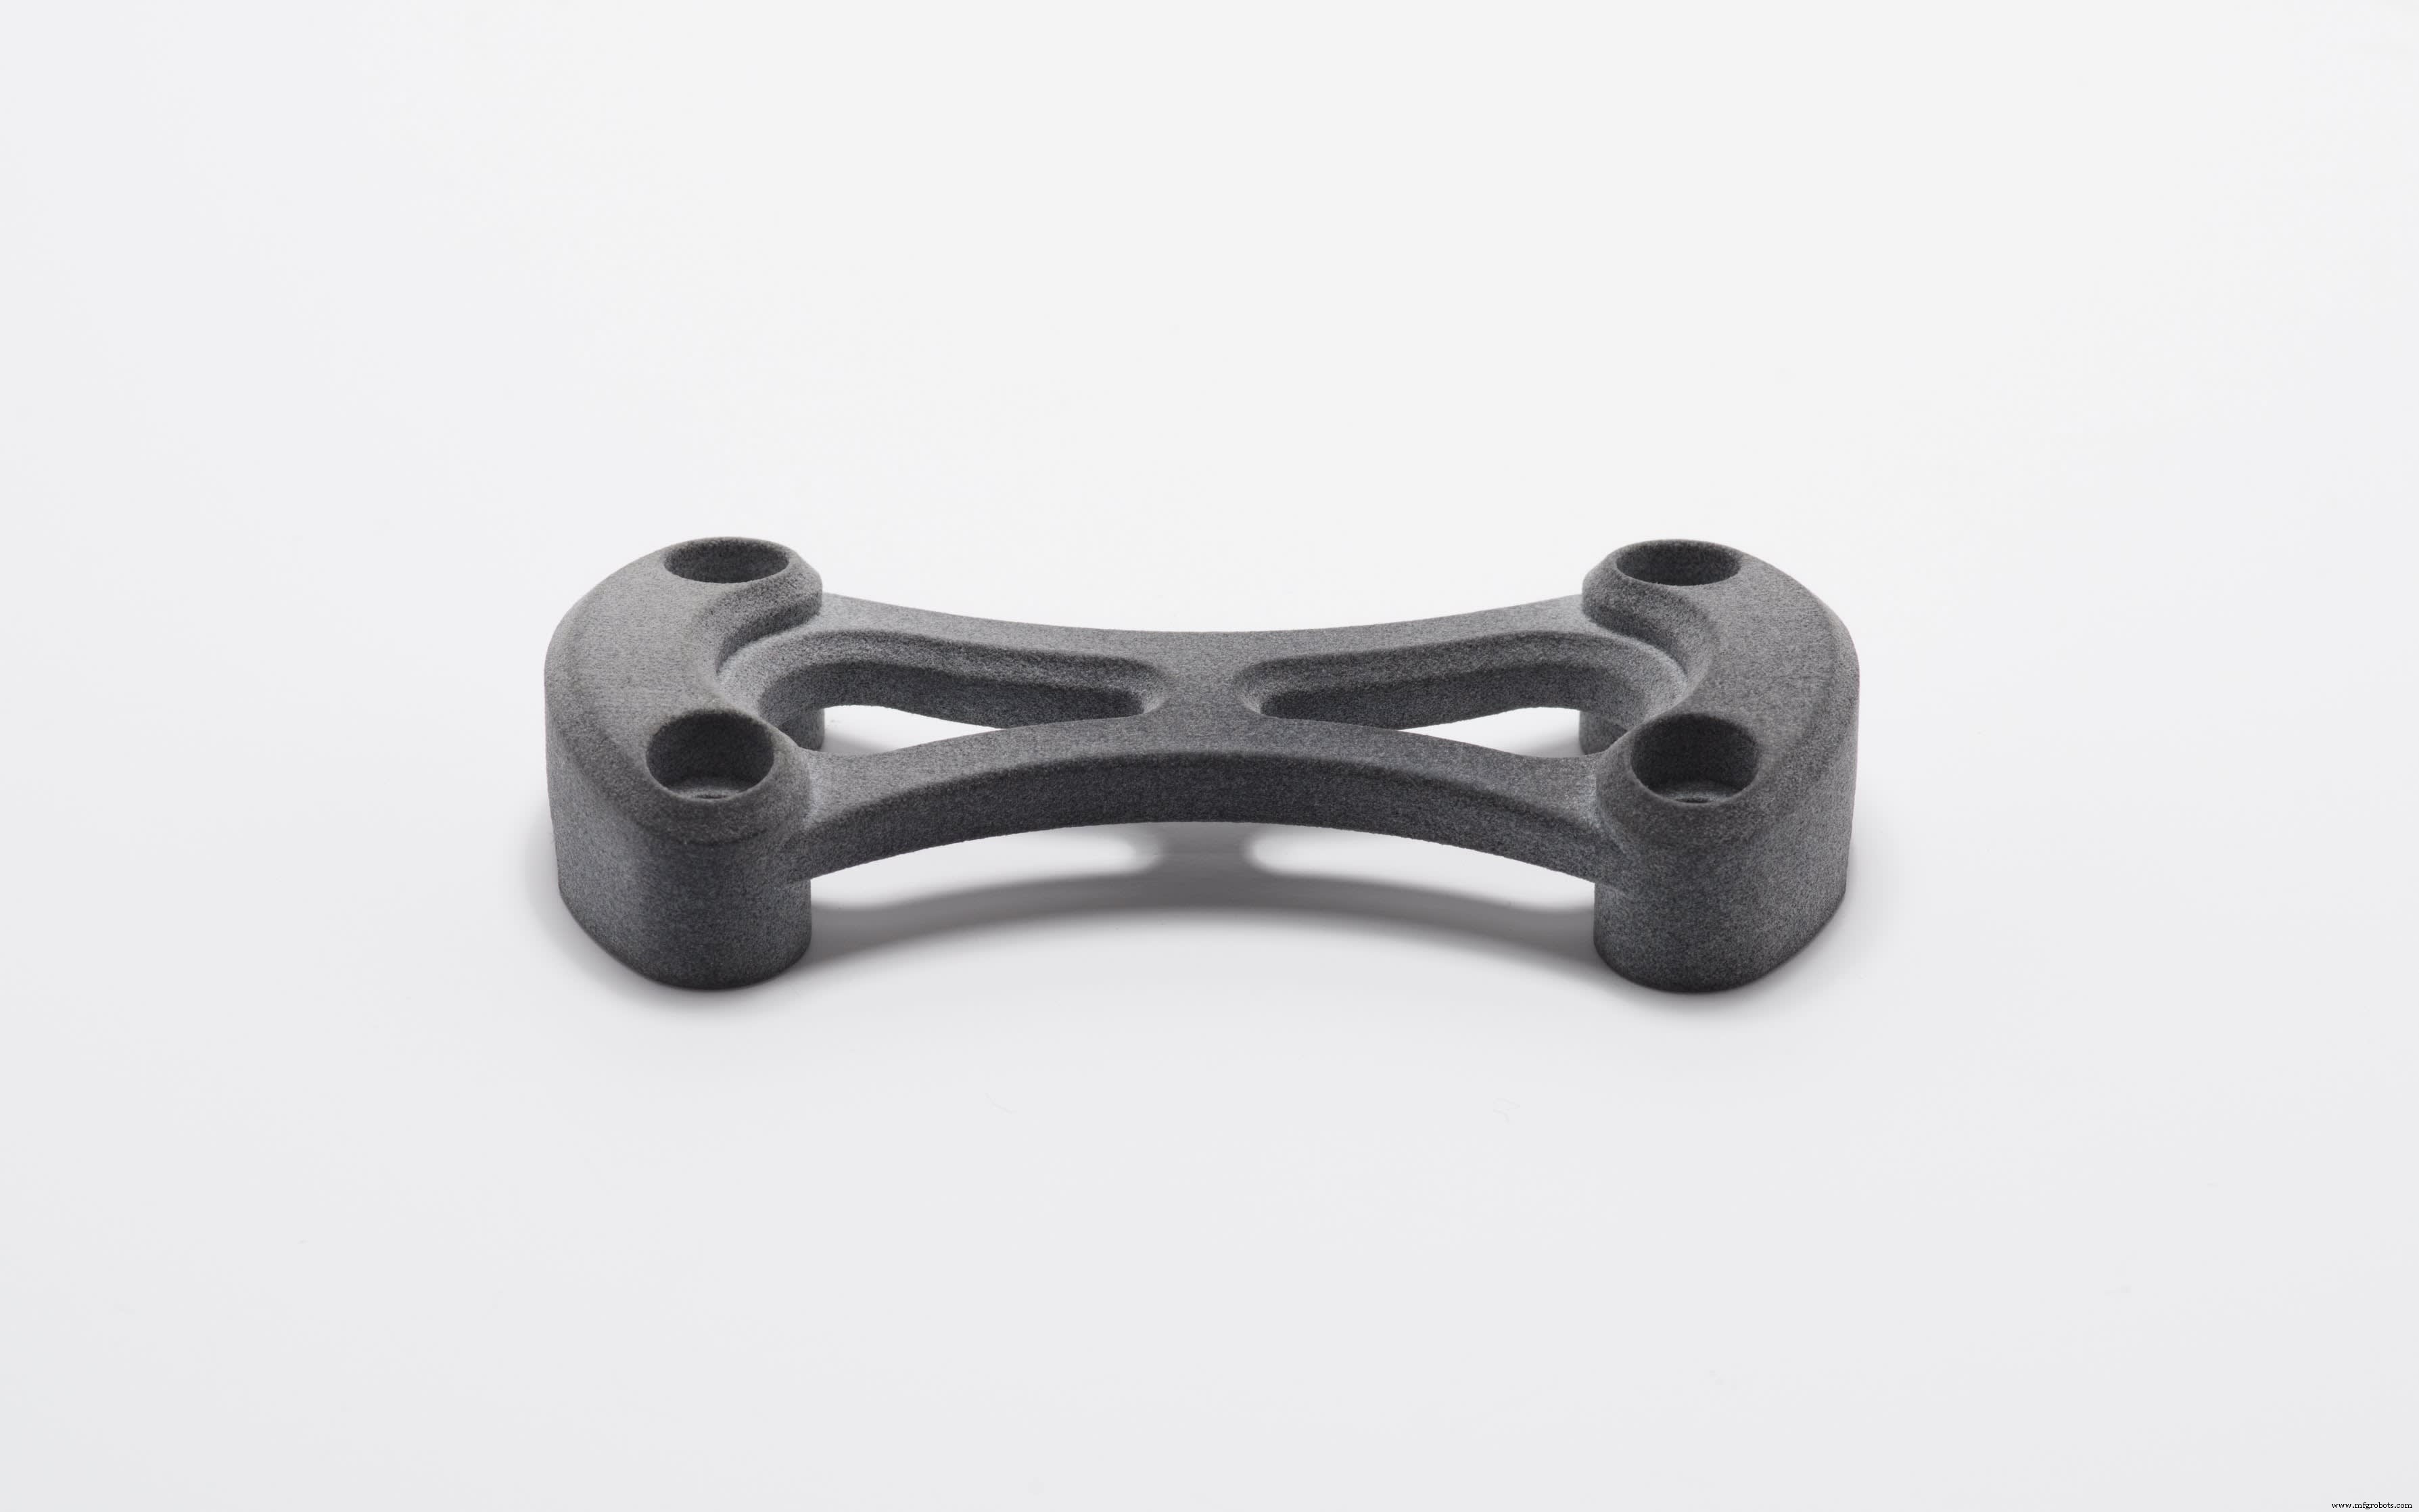
灰色 SLS 尼龙打印的测试支架
价格方面,MJF 始终比 SLS 更具成本效益,约低 15%–30%。大批量时价差缩小,可能因 MJF 简化的后处理流程(冷却、除粉等)。MJF 交付时间也比 SLS 快约 3 天。
这不代表 MJF 普遍优越。尽管成本效益较低,SLS 提供更广泛的材料选择,包括碳纤维和玻璃纤维填充尼龙、TPU 和 PP。
如需进一步评估 SLS 和 MJF 的价格和交付时间,请联系 sales@hubs.com,专员将详细说明。
| HP PA 12 | SLS PA 12 | |
|---|---|---|
| 拉伸强度 | XY: 48 MPa Z: 48 MPa | XY: 48 MPa Z: 42 MPa |
| 拉伸模量 | XY: 1700 MPa Z: 1800 MPa | XY: 1650 MPa Z: 1650 MPa |
| 断裂伸长率 | XY: 20% Z: 15% | XY: 18% Z: 4% |
SLS 和 MJF 未来如何发展?
SLS 机器每次构建只能使用单一材料,而 MJF 零件可通过改变熔融剂类型或浓度实现不同材料性能。HP 声称 MJF 可控制零件的力学、热学、光学甚至电学性能。
但首代 MJF 打印机尚不支持此功能。第二代 HP 打印机预计将支持多材料和多色打印。
SLS 方面,一大进展是面向家庭或办公室的桌面级价格竞争力 SLS 解决方案开发。这些系统前景广阔,但目前尚无适用于该确切应用的成熟机型上市。
常见问题
MJF 比 SLS 更强吗?
MJF 生产的零件比 SLS 更强、更柔韧,机械性能更均匀。SLS 零件沿打印方向较弱。
MJF 比 SLS 更具成本效益吗?
通常 MJF 低密度零件成本更低,SLS 更适合实心零件。MJF 单件打印更划算,SLS 嵌套打印更便宜。
MJF 比 SLS 更精确吗?
SLS 和 MJF 精度相近,更多取决于制造商对各技术的经验而非系统本身。
SLS 在材料和颜色上优于 MJF 吗?
SLS 提供更广泛的材料选择,包括多种尼龙和弹性体原型 TPU。颜色方面,MJF 打印灰色件可染黑,SLS 打印白色件可染任意颜色。两者共同材料为尼龙 12 (PA 12) 和玻璃纤维填充尼龙 (PA 12 GF)。
MJF 更适合大批量零件吗?
总体而言,MJF 构建速度快于 SLS,可在更短时间内生产更多零件。
MJF 零件机械性能优于 SLS 吗?
MJF 打印零件通常在整个几何结构上具有更一致的机械性能。
3D打印