


3D 打印件到底有多强?FDM 层间结合弱点与 5 大强化策略
FDM 逐层堆叠成型,成件强度取决于最弱层间结合。相比铣削、注塑、树脂浇铸等工艺,FDM 件普遍较弱。但通过工艺参数优化可大幅弥补:正确挤出温度、高填充率、厚外壳、选材、合理摆放方向。
为何 FDM 件偏弱?
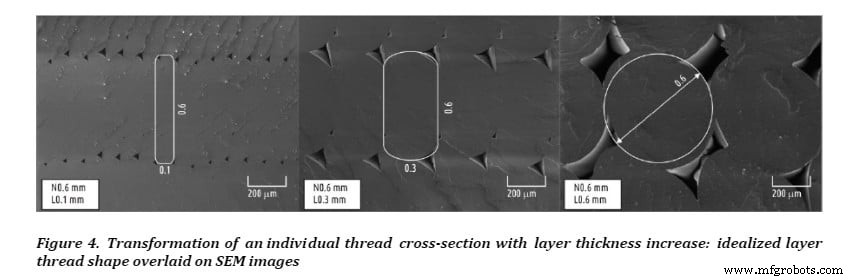
增材制造本质是将熔融塑料层层堆叠粘结。参数不当(温度低、层间温差大等)导致层间粘结差,整件偏弱。减材制造(铣削)从实心料块切削,无层间界面;注塑将熔体注入模腔冷却成型,得到致密实心件。
别急着扔打印机——多数场景不需航天级强度,打印个“Baby Yoda”摆件弱点无伤大雅。
五大强化核心手段
填充率
填充为内部规则结构,支撑顶面防塌陷、锁住外壳。50% 填充强度质变,>50% 边际收益递减但耗材/时间激增。
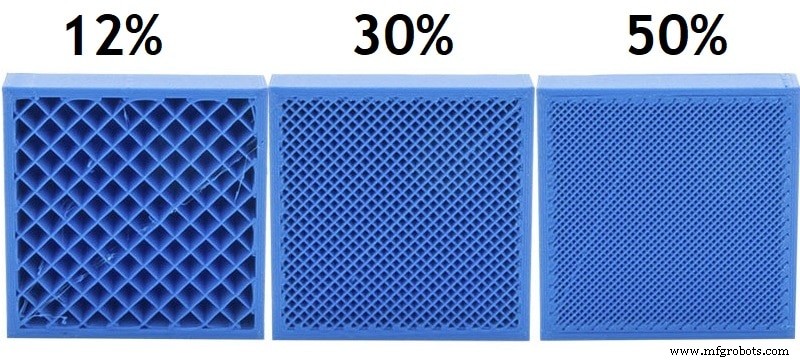
填充模式:直线/网格/三角/蜂窝等。常用直线/网格即可;波浪纹除非装饰无结构优势。
壁厚/外壳圈数
外壳宽度主导整件强度。厂商常称 0.8 mm(2 圈)足矣,实测偏弱。建议 1.6 mm(4 圈,0.4 mm 喷嘴基准),强度质变明显。 壁厚应为喷嘴直径整数倍。
挤出温度
材料化学成分不同,最佳温度各异。经验值:PLA 180-220°C,ABS 210-250°C,PETG 220-250°C,尼龙 240-260°C。以厂商推荐范围为准,微调寻找层间粘结最佳点。 低温层间不粘;盲目高温引发拉丝、悬空塌陷、表面粗糙。适当偏高温度利于层间融合增强强度。
摆放方向
FDM 件平行打印床平面最强,垂直方向最弱。切片时思考:受力方向、接触面朝向。
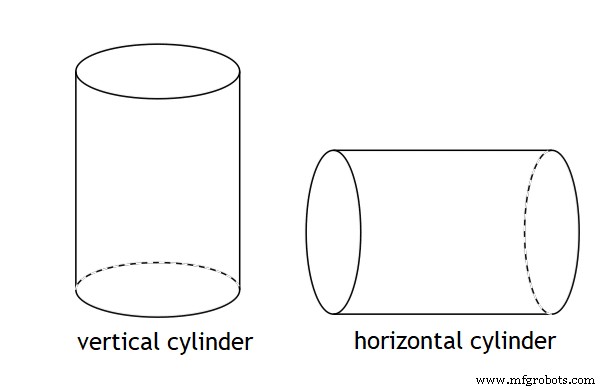
例:空心圆柱竖向打印(同心圆叠层),两头掰易折;横向打印(纵向纤维),抗弯显著增强,代价是需支撑。无免费午餐,权衡取舍。
更强材料选择
材料升级最直接。聚碳酸酯(PC)、尼龙为最强 FDM 丝料,机器支持则首选。PLA 升级 PETG:同易打印、更韧、耐热性大幅跃升。
强化清单速查
- 选高强填充模式(蜂窝/三角)。
- 填充率 50% 左右(>50% 边际递减)。
- 外壳加厚至 4 圈(1.6 mm @ 0.4 mm 喷嘴)。
- 温度每次 +5°C 测试至层间粘结最佳。
- 调整模型朝向使层纹平行主受力方向。
结语
参数优化 + 选材 + 方向设计,可跨越 FDM 固有弱点。赶时间只记清单 5 条即可。祝打印强件!
推荐产品专区
推荐产品专区精选实测好物,助你避坑省时。
3D打印