


3D 打印层高选择指南:质量、速度、强度的最佳平衡点
初入 3D 打印,你可能不确定该用多大层高打印模型。
本文将覆盖:层高定义、层高与喷嘴直径关系(易混淆点)、通用最佳层高建议(按画质、强度、速度等场景分类)。
直接进入正题!
3D 打印中的层高是什么?
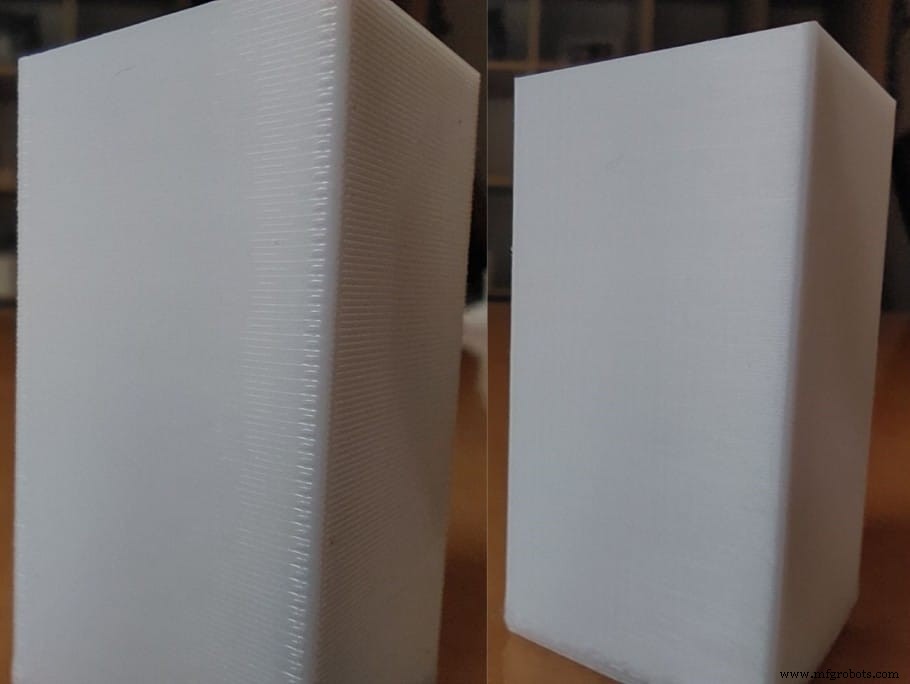
层高(即分辨率/细节度)指 3D 打印件单层挤出塑料的高度。层高越低,打印层数越多,细节越丰富。例:20mm 立方体,0.12mm 层高需 166 层,0.28mm 仅 71 层。
代价是什么?高分辨率(低层高)剧增打印时长——层数翻倍甚至更多;增大层高加快打印但牺牲细节。
本质是:用时间换细节。
对比两个 Benchy:左 0.12mm,右 0.32mm。
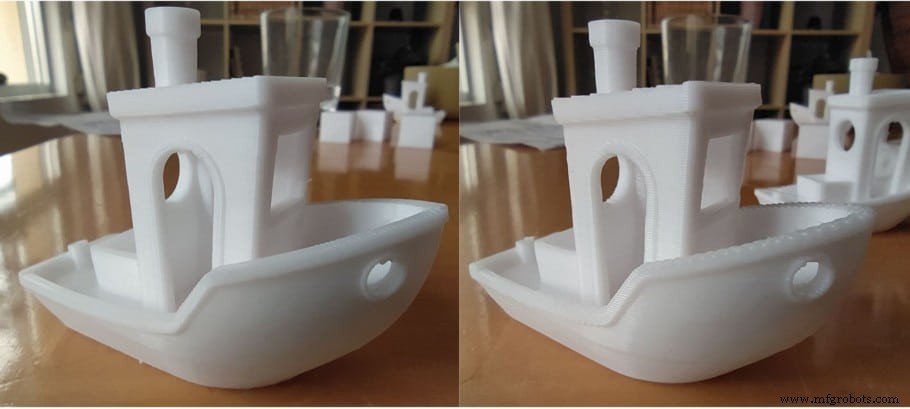
0.12mm 耗时 3:24 小时,400 层;0.32mm 耗时 1:26 小时,150 层。仅层高差异,时长近乎减半。
右侧 Benchy 线条明显,尤其船顶与舷墙顶部呈显著阶梯效应。
喷嘴直径如何影响层高
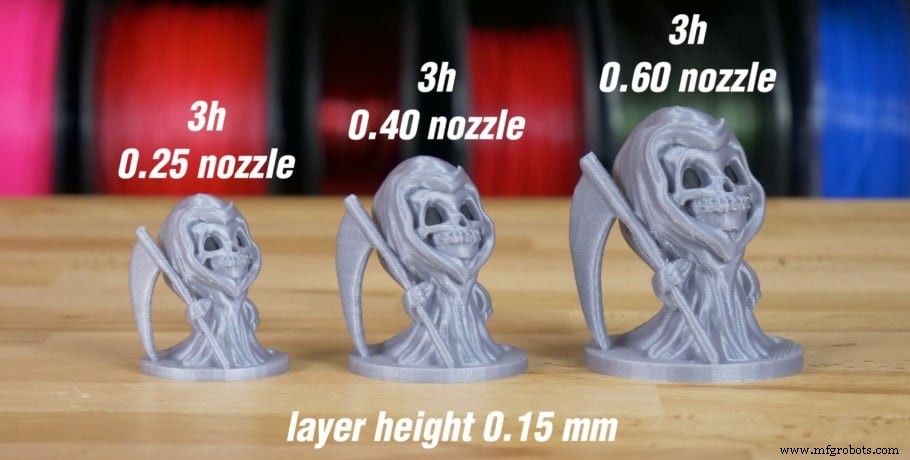
主流喷嘴默认 0.4mm,范围 0.2-1mm。增大喷嘴直径允许增大层高,也减少壁圈数(单圈更宽)。注意:层高不应超喷嘴直径 80%(无下限)。
各喷嘴直径推荐层高范围表:最小值取决于步进电机而非喷嘴,通常不低于 0.04mm(详后),设最小值是因高垂直分辨率配大线宽无意义。
| 喷嘴尺寸 | 最小层高 | 最大层高 |
| 0.15mm | 0.04 | 0.12 |
| 0.20mm | 0.05 | 0.16 |
| 0.25mm | 0.06 | 0.20 |
| 0.30mm | 0.08 | 0.24 |
| 0.35mm | 0.09 | 0.28 |
| 0.40mm | 0.10 | 0.32 |
| 0.50mm | 0.13 | 0.40 |
| 0.60mm | 0.15 | 0.48 |
| 0.80mm | 0.20 | 0.64 |
| 1.00mm | 0.25 | 0.80 |
大喷嘴+大层高可将打印时间压缩 3-4 倍。
喷嘴直径与层厚影响维度不同:层高主要影响垂直/倾斜面质量,喷嘴直径主要影响水平面细节——大喷嘴挤出线宽,竖向不可见。
大喷嘴铺设更宽壁圈,允许增大层高(至喷嘴 80%),大幅加速。代价是质量远低于 0.4mm 喷嘴+0.12mm 层高,甚至小喷嘴+更低层高,但速度快得多。
“花瓶模式”下大喷嘴不缩短打印时间,因运动序列不变。
3D 打印最佳层高是多少?
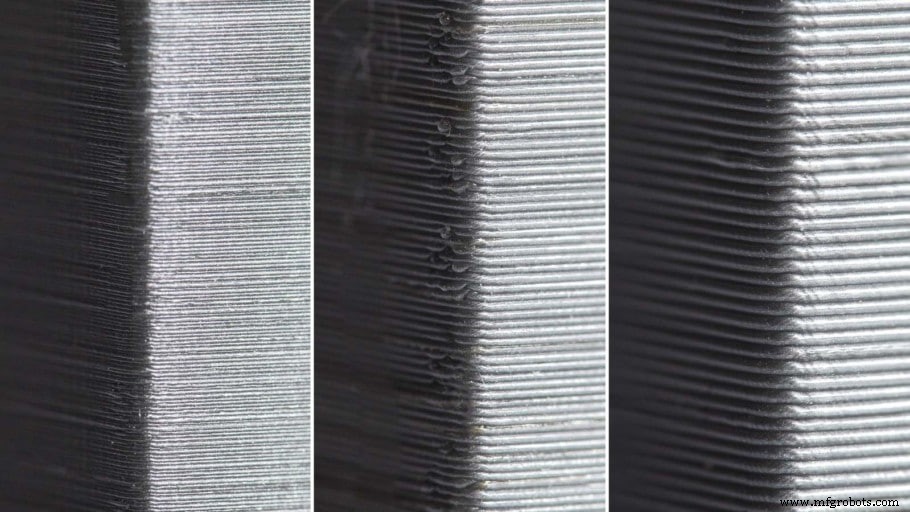
大多数打印 0.2mm 层高为质量与速度最佳平衡点,适配大小件,层纹不明显。降层高增细节(利于小件)但增时,反之亦然。
具体取决于打印需求:微缩模型需极高分辨率,大型功能件不追求外观只求好用。
追求细节的最佳层高
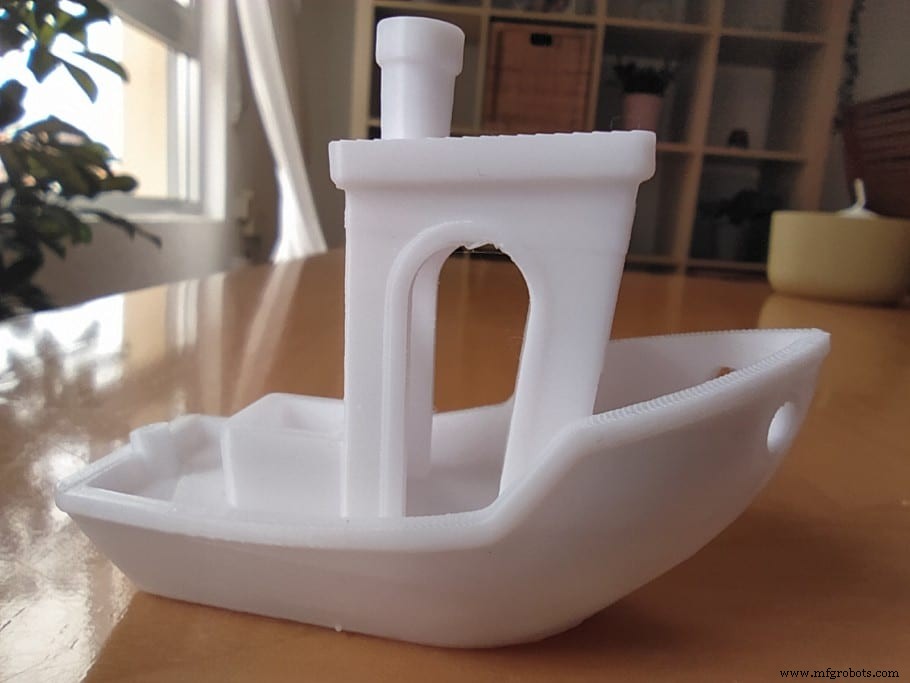
层高越低细节越好,但 0.1mm 以下(如 0.05mm)肉眼不再感知质量提升。日常高精度打印 0.12mm 为甜点区。
注意:0.12mm 相比标准 0.2mm 显著增时,需权衡细节增益是否值得。
我追求光滑细腻表面时用 0.12mm,层纹几乎不可见。
追求强度的最佳层高
通常 0.1-0.15mm 层高强度最强,超出此区间强度骤降。喷嘴直径也关键:大喷嘴+低层高提供最宽层间接触面,层粘结最强。
研究测试 0.4/0.6/0.8mm 喷嘴配不同层高,结论:层高越大强度越弱,最小到最大层高强度差约 3.5 倍。
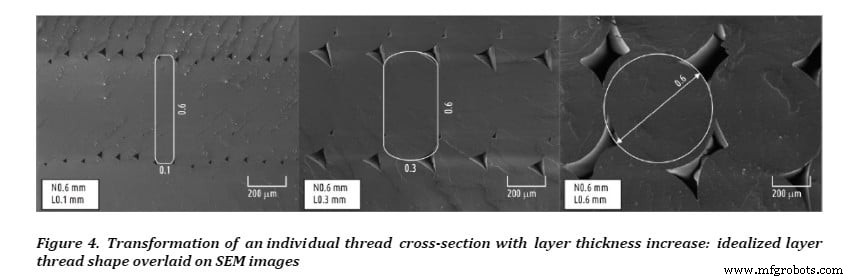
图示:大喷嘴+低层高提供更宽层间接触面,粘结更强,成件更强。
考虑层向
承受单向持续拉力的零件(如挂钩),应使层纹方向与受力方向平行。
竖向打印层纹横向,挂钩仅靠层粘结承力。
侧向打印层纹顺应受力方向,强度提升 2 倍以上。
CNC Kitchen 有极深度视频对比层高/层向强度差异,强烈推荐观看。
填充图案也显著影响强度,按用途选型。
追求速度的最佳层高
打印速度与层高成反比:层高越厚越快,越薄越慢。标准 0.4mm 喷嘴下,0.32mm 与 0.1mm 打印 20mm 立方体分别耗时 18 分钟与 59 分钟。
极致速度需最大喷嘴+最大层高,以细节换时间。
标准 0.4mm 喷嘴用户,0.28/0.32mm 为实用上限。再提速只能换大喷嘴。
原型验证的最佳层高
原型追求快,非成品。层高非唯一因素,喷嘴直径、填充率、切片速度设置同等关键。
通用策略:最大喷嘴、最小填充(可用立方体填充——三维各向同性强)、最大层高、最快切片设置。
提速可能引发:上层未固化、振纹鬼影、尺寸精度差等。参数随机型差异,周速 100mm/s、填充 200-250mm/s 为良好起点,大幅压缩时长。
层高到底有多重要?
增大层高加速打印(层数少),但分辨率下降。追求光滑细节需低层高。
回顾前文 Benchy 对比:0.32mm 版填充线条清晰,0.12mm 版几乎不可见。最明显处在船顶与舷墙——显著阶梯效应。
降层高减弱层纹与阶梯效应,但过低(<0.1mm)边际收益微乎其微,时长却大增。
通常 0.12mm 或 0.1mm 足够极致细节。再低只是为边际甚至无提升烧时间。
3D 打印层高计算器
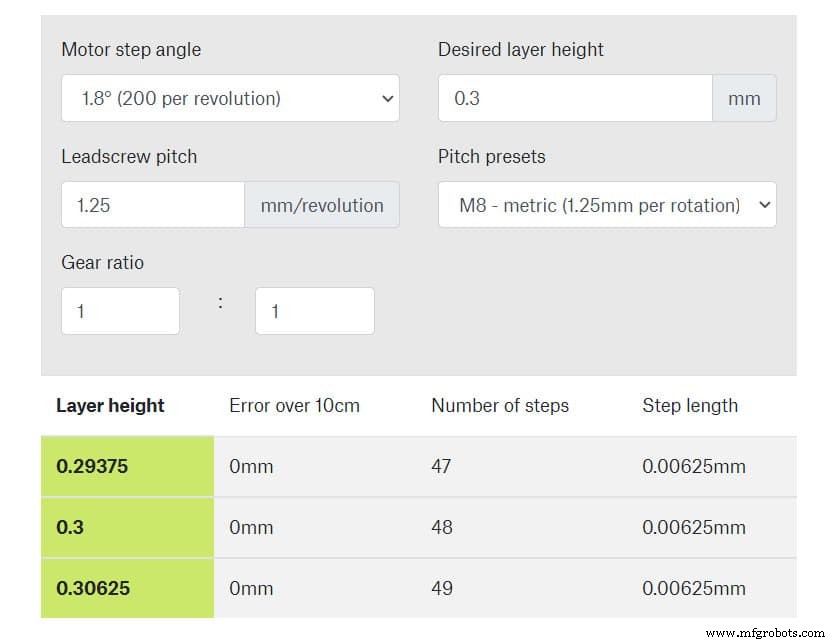
Prusa 开发最优层高计算器:选择 Z 轴仅全步进移动的层高。Z 轴通常空闲时禁用。若微步进时禁用,轴跳至最近全步进引入误差。
对英制丝杠机型最实用,公制丝杠非常规层高也适用。
输入参数即得理想层高。
Ender 3 步进电机魔数
层高可分解为“魔数”——特定打印机最适配的层高阶梯值。
Ender 3 系列魔数为 0.04mm 递增:丝杠一圈升 8mm,200 步/圈,8/200=0.04mm/步。
坚守魔数可使打印机每步相对位置一致,提升一致性与成品质量。
魔数衍生值:
- 0.24mm
- 0.20mm
- 0.16mm
- 0.12mm
- 0.08mm
早期需手动在切片器设置魔数值(标准设置 0.1/0.15mm 非 0.04 倍数)。
新版 Cura 等主流切片软件已内置魔数对齐层高:0.12mm 精细、0.28mm 粗糙,完美适配 Ender 3 及所有 0.04mm/步机型。
不同层高相关问题
大喷嘴+厚层虽快,但外观差、强度弱(层间接触面小)。
极薄层(0.05mm)可能降质、产生瑕疵、极慢。
超高分辨率(极低层高)下,除非床面调平完美,否则首层难粘床。
建议:首层加厚确保强粘附,后续层恢复目标层高。
结论
无“万能层高”,需按打印对象调整。
自设计/原型/需多次迭代时,用 0.28mm(0.4mm 喷嘴):快、功能可用、外观尚可。
定稿打印时降层高。
一般建议锁定 0.2mm——大多数 3D 打印的质量与速度甜点区。
希望信息对你有用!
祝美好的一天!
常见问题
0.4mm 喷嘴最佳层高0.2mm 为 0.4mm 喷嘴理想层高,兼顾速度与高质量。技术上无最小层高限制,喷嘴仅限制最大层高。
0.6mm 喷嘴最佳层高0.3mm 为 0.6mm 喷嘴理想层高,平衡质量与时长。技术上无最小层高限制。
0.8mm 喷嘴最佳层高0.4mm 为 0.8mm 喷嘴理想层高,平衡质量与时长。追求极速可用 0.5mm,质量接近 0.4mm。
Ender 3 最佳层高Ender 3 层高应设为 0.04mm 倍数(电机单步位移量),即 0.08/0.12/0.16/0.2mm 等。
查看推荐产品专区
我们打造推荐产品专区,帮你省去选型猜测,缩短调研时间——选购打印机、耗材、升级件往往令人眼花缭乱。
我们精选了适合新手、进阶甚至专家的少数几款 3D 打印机,列出的耗材与升级件均经实测筛选,确保任选皆宜。
3D打印
- 下一代3D打印材料革新太空旅行
- 3D打印如何革新砂型铸造:实操指南
- 成功3D打印设计的4大核心原则
- 应用聚焦:3D打印重塑轴承设计与生产
- 重塑鞋履制造:3D打印驱动创新、定制化与上市加速
- 主流金属 3D 打印材料:释放增材制造潜能
- CRN授予Markforged X7 Turbo Print 2020年度最佳3D打印创新大奖
- 高校引入3D打印的战略价值:案例、资源与落地指南
- PLA 与 ABS:哪种耗材更适合微缩模型 3D 打印?
- 高性能耐用齿轮3D打印耗材TOP推荐:尼龙、PLA、ABS、PETG深度横评
- Tinkercad入门指南:零基础也能上手的3D建模神器全评测
- 10大最强3D打印材料:极致耐用之选