


3D打印术语终极指南:核心词汇全解析
3D打印领域术语浩如烟海,常见词汇与冷门术语并存,阅读技术文档时极易迷失。为此,本文整理了一份详尽的3D打印术语词典,助你快速掌握核心概念。
丝材类型
ASA(丙烯腈-苯乙烯-丙烯酸酯)
ASA原为替代ABS而开发,具备优异的耐候性和抗翘曲能力。其抗紫外线、刚性强、耐冲击,广泛用于户外应用。打印时需在通风良好环境下操作,因熔融过程会产生有毒烟雾。
ABS(丙烯腈-丁二烯-苯乙烯)
最早普及的3D打印丝材之一,成本低、耐高温、耐用性好。打印需加热床或恒温箱,否则极易翘曲。熔融时释放烟雾,必须通风操作。
PETG(聚对苯二甲酸乙二醇酯改性)
半刚性丝材,打印件表面光滑亮丽。兼具PLA易打印与ABS耐用的特点,韧性介于两者之间。PETG吸湿性强,需存放于干燥阴凉处。
PLA(聚乳酸)
最常用的入门级丝材,熔点低、翘曲极小,适合新手。耐热性差,暴露阳光易变形,不宜用于户外。
尼龙
强度高、耐用且柔韧。打印需高温喷头和加热床,且极易吸湿导致打印缺陷,必须密封干燥保存。
HIPS(高抗冲击聚苯乙烯)
主要作为ABS的可溶性支撑材料,配合双喷头打印,柠烯溶解后不留痕迹。亦可单独使用,重量轻、强度超PLA、翘曲小于ABS。
PVA(聚乙烯醇)
双喷头复杂打印的水溶性支撑材料,温水即溶,适配多种丝材。极度吸湿,长期保存需密封容器。
柔性丝材(TPE/TPU/TPC)
具橡胶般弹性,可弯曲拉伸不易断裂,耐冲击性强。Bowden挤出机打印易卡料损坏PTFE管,需注意。
碳纤维增强丝材
以碳纤维增强基体材料,大幅提升强度与刚性,轻量化结构件首选。纤维磨损性极强,会迅速损毁铜喷头,须用硬质喷头。
聚丙烯(PP)
韧性强、耐热、表面光滑,但翘曲严重、层间粘结差,打印难度极大。
聚碳酸酯(PC)
最强韧丝材之一,耐高温、抗冲击,适合恶劣环境。消费级打印机需升级喷头以应对超高打印温度。吸湿性强,需干燥保存。
导电丝材
可导电用于低压电路,基体通常为PLA或ABS,电阻率因厂商而异。
磁性丝材
PLA/ABS基体混入铁粉,呈现金属磁性。磨损性强,需用硬化钢喷头。
木质丝材
PLA基体混合木纤维,质感似木但脆性大、强度低。木纤维磨损喷头,打印需谨慎。
材料相关术语
玻璃化转变温度(Tg)
材料从硬态转为软态的温度。低Tg材料(如PLA)易成型;高Tg材料耐变形能力强。单位:℃或℉。
抗拉强度
材料断裂前承受的最大应力。追求强度选高抗拉强度丝材(如PC)。单位:帕斯卡。
导电率
材料传导热/电的能力。单位:西门子/米。
弹性
物体受力变形后复原的能力。
疲劳强度
材料经受循环应力不破坏的能力。以张压循环次数衡量。
粘度
流体流动阻力。水粘度低于蜂蜜。单位:生泊(cP),即1 mPa·s。
吸湿性
材料吸收环境水分导致物理属性改变。可通过干湿状态体积对比测定。
3D打印机核心部件
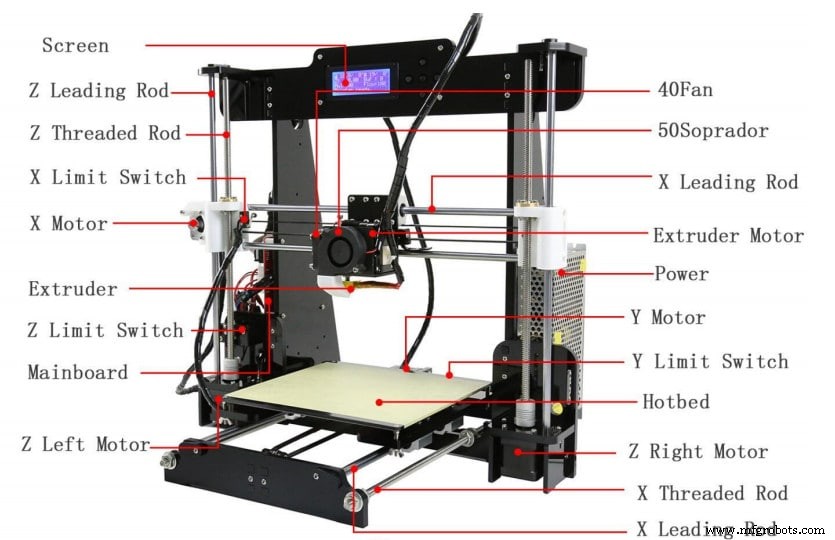
主板(控制板)
打印机“大脑”,解析G代码驱动电机与加热元件。
挤出机
负责输送、熔融、挤出丝材成型。由冷端(送料)和热端(熔融)组成。
冷端
驱动齿轮夹持推送丝材入热端。直驱式冷端直连热端;Bowden式冷端固定机身,经导管输送。
热端
丝材熔融并经喷嘴挤出成型的核心部件。含加热块、喷嘴、热障、散热风扇等。
喷嘴
丝材最后通过的出口,直径常见0.4mm,材质以铜制为主。打印磨损性丝材需更换硬质喷嘴。
Bowden导管
PTFE管连接冷端热端,耐热护丝,减轻移动质量提升打印速度。
加热块
铝制热传导体,加热管加热后传递热量至喷嘴熔融丝材。
加热管
通电发热元件,插入加热块产生热量。
热敏电阻
监测加热块实时温度,反馈给主板实现精准温控。
散热风扇(热端风扇)
配合散热片防止热量上传导致丝材过早熔融堵塞。
模型冷却风扇(层风扇)
吹冷刚挤出丝材加速固化,改善悬垂与细节质量。
限位开关
定义X/Y/Z轴运动极限,防撞机。常见机械式、光学式、磁感式。
热床(打印平台)
提供平整附着表面。材质多样(玻璃、PEI、BuildTak等),部分需涂胶水/发胶增强粘附。
XYZ轴步进电机
驱动喷头三维运动,精度直接影响打印质量与速度。
常见故障术语
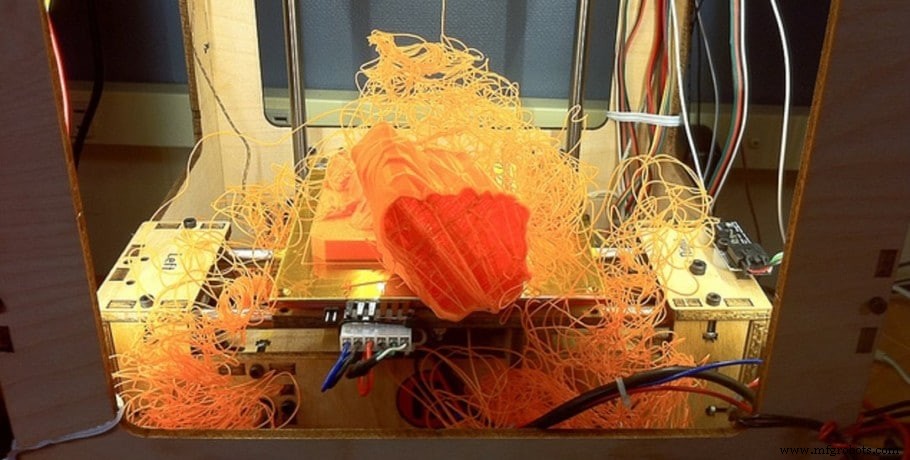
翘曲
模型边缘脱离热床上翘。因冷却收缩不均导致。对策:提高床温、涂胶、使用裙边/筏、封闭打印腔。
热蠕变
热量超出熔融区向上传导,导致丝材在冷端软化堵塞。对策:降温、检查散热风扇、缩短热障。
桥接失败
空中跨距挤出下垂断裂。对策:增强层风、降温、降速、优化桥接设置。
尺寸精度偏差
实打尺寸与模型不符。ABS冷却收缩可达8%。先打测试立方体校准。
鬼影/振纹
表面出现重复波纹。因变速振动引起。对策:降速、降加速度与Jerk值。
过度挤出
实际挤出量超切片设定。导致表面粗糙、尺寸超差。对策:降温、降流量、核对丝材直径设置。
挤出不足
实际挤出量低于设定。层薄、空洞、结构脆弱。对策:核对丝材直径、升温、增流量、清理喷嘴。
床粘附不良
首层不粘导致翘曲脱模。对策:调平、清洁平台、涂胶水/发胶、调整Z偏移。
层分离
层间结合力不足出现裂隙。对策:升温、降速、检查挤出量、使用风扇延迟开启。
喷嘴堵塞
异物阻碍出丝。对策:冷拉清理、针通、更换喷嘴、确保温度正确、避免喷嘴贴床过近。
缝隙
首层/顶层/层间出现间隙。按位置分析原因:流量、温度、速度、回抽设置等。
表面凸点/麻点
外壳转角处堆积。对策:优化回抽与擦拭/延伸设置。
填充薄弱
内部支撑不足易碎。对策:增大填充率、选强韧填充模式(蜂窝/陀螺)、降速。
拉丝
移动间隙丝材渗出形成蛛网。对策:降温、优化回抽距离/速度、开启梳理模式。
层位移
层与层错位。因速度过快、皮带松动、电机失步、主板故障等机械/电气问题。
过热
挤出温度过高导致模型细节塌陷。对策:降温、强制层冷却。
大象脚
首层外扩变宽。因上层重压未冷固的首层。对策:精准调平、降低床温、加筏板、设置首层横向膨胀补偿。
3D打印成型技术
光固化立体成型(SLA)
激光逐层固化光敏树脂。精度极高、表面光滑、公差紧。缺点:速度慢、树脂脆、成本高。后处理需UV二次固化增强强度。
数字光处理(DLP)
投影仪单次曝光固化整层,速度超SLA。DMD芯片控制光掩膜成型层图案。
熔融沉积成型(FDM)
最普及技术。热塑性丝材加热挤出逐层堆积。设备便宜、材料丰富、维护简单。
选择性激光烧结(SLS)
激光烧结尼龙等聚合物粉末。无需支撑(粉末自支撑),可打印复杂中空结构。后处理需清理余粉。
选择性激光熔化(SLM)
激光全熔融金属粉末。需支撑防止金属下垂。用于高性能金属零件直制。
电子束熔化(EBM)
真空室中电子束熔融金属粉末。速度快、致密度高、适合复杂高强度件。设备昂贵,多用于航天医疗等高值领域。
分层实体制造(LOM)
纸/塑料/金属薄层热压粘合,激光切割轮廓。速度快但精度与材料性能受限。
3D打印软件生态
主流CAD建模软件
Blender
免费开源全管线软件。擅长艺术雕刻、有机造型,尺寸精度非强项。Python API支持二次开发。
ZBrush
数字雕刻王者,海量笔刷、亿级面数支撑超写实细节。订阅制收费,专业影视游戏首选。
SketchUp
浏览器端CAD,上手极易,适合建筑室内设计入门。免费版功能受限。
Fusion 360
云端参数化CAD/CAM一体化。工程级精度,功能件设计首选。个人免费,商业订阅制。
FreeCAD
免费开源参数化建模器。机械零件、工程图设计利器,不擅长有机曲面。
SolidWorks
工业界标准参数化CAD。机构装配设计强,有机建模弱。商业授权昂贵。
Tinkercad
免费浏览器端入门软件。预设图形拖拽建模,适合青少年启蒙教育。
主流切片软件
Cura
免费开源,界面友好,预设配置丰富。新手易上手,专家可调400+参数。
Simplify3D
付费专业切片。多进程、变层高、大文件处理快。商业用户主力。
KISSlicer
免费/付费版。易用且功能深,双喷头支持在Pro版。
Slic3r
免费开源,参数极多实验性强,专家向。支持FDM与SLA。
OctoPrint
免费开源远程控制平台。树莓派部署实现Web端全控,内置CuraEngine切片。
PrusaSlicer
基于Slic3r优化,三级模式(新手/进阶/专家)兼顾易用与深度。双模支持FDM与树脂打印。
文件格式
STL
最通用格式,三角面片网格描述表面几何。不含颜色/纹理/拓扑校验,切片前需转G-code。
G-code
打印机执行指令集:运动、温度、风扇、速度等序列化命令。
OBJ
含几何、颜色、纹理,支持多边形类型,表面更平滑。
AMF
试图替代STL的XML格式,原生支持颜色/材料/方向/构造几何。行业支持度有限。
3MF
开源增材制造格式,含切片设置、完整模型数据,纠错强、即切即打,普及度快速上升。
VRML/X3D
Web 3D交互标准,含几何/颜色/纹理,部分切片器可直接读取。
DWG
AutoCAD专有二进制格式,工程图纸标准。
F3D
Fusion 360本地存档格式。
DXF
Autodesk开发的CAD数据交换格式。
STEP
跨CAD互操作标准,NURBS精确表达几何,开源。
SAT
ACIS内核文本格式,多CAD软件支持,用于几何数据交换。
X3G
MakerBot专用工具路径格式,精简版G-code。
推荐装备精选
我们精选了适合新手到专家的3D打印机、经过实测的优质丝材与升级件,帮你避开选型坑,节省调研时间。所有推荐均经实测验证,买得放心、用得省心。
3D打印