


3D 打印回抽完全指南:定义、参数设置与最佳实践
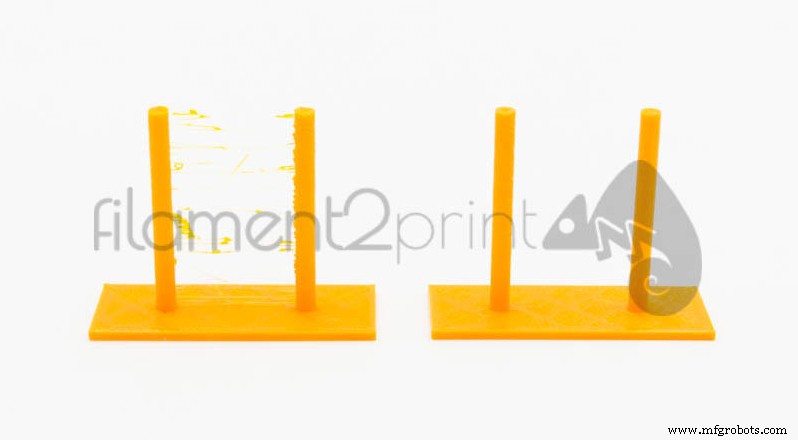
回抽是实现零拉丝、表面无溢料的关键参数,本文系统梳理其概念与调优。
回抽:打印头空行移动时,挤出机反向拉回丝材,防止熔体滴漏。
核心参数:
- 回抽距离:回拉长度。随材料、挤出系统(直驱/远端)、热端类型变化。柔性材料(尤其是 TPE/Filaflex)必须关闭回抽,防丝材缠绕齿轮。
- 回抽速度:挤出机回拉速度。>70 mm/s 易压伤丝材导致后续打印失败,需谨慎。
- 最小行程:触发回抽的最小空行距离。
- 启用组合:切片软件高级选项中开启,回抽时避让模型内部空腔,减少内表面残丝。
- 抬头(Z-hop):回抽同步抬升 Z 轴。仅极精细小区域打印需开启,建议设为层高等值。
参数得当即得理想回抽。无通用公式,每机每挤出机需微调。下表提供不同挺出系统的起步推荐值:
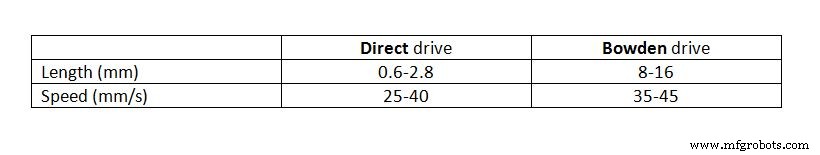
图 1:回抽参数推荐表
数值填入切片软件回抽设置(Cura 3D 在材料分类下)。
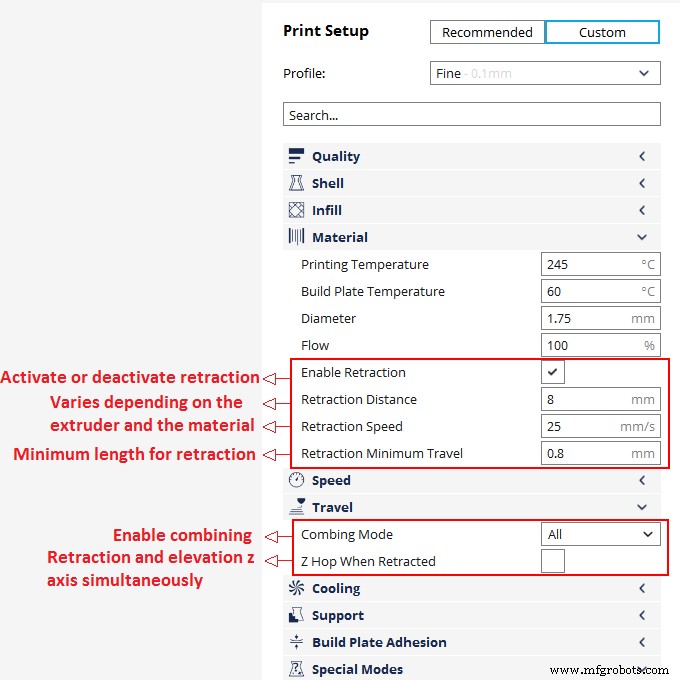
图 2:Cura 3 回抽配置界面
距离勿过大(直驱 >20 mm 会断料导致缺料)。理解参数后,以表值为基准微调即得最优配置。
3D打印