


3D 打印流量率校准全攻略:从 Steps/mm 到立方体测试的实操步骤
本文阐述 3D 打印流量率的定义、重要性,及校准方法以获最佳打印结果。
3D 打印机流量率
流量率是指基于选定打印参数,通过挤出机的丝材体积量。打印机根据挤出电机 Steps/mm(由厂商按丝材直径与喷嘴口径设定)自动计算流量。
更换挤出机后的 Steps/mm 标定
更换/改装挤出机(如 E3D Titan Aero)须重设挤出电机 Steps/mm。
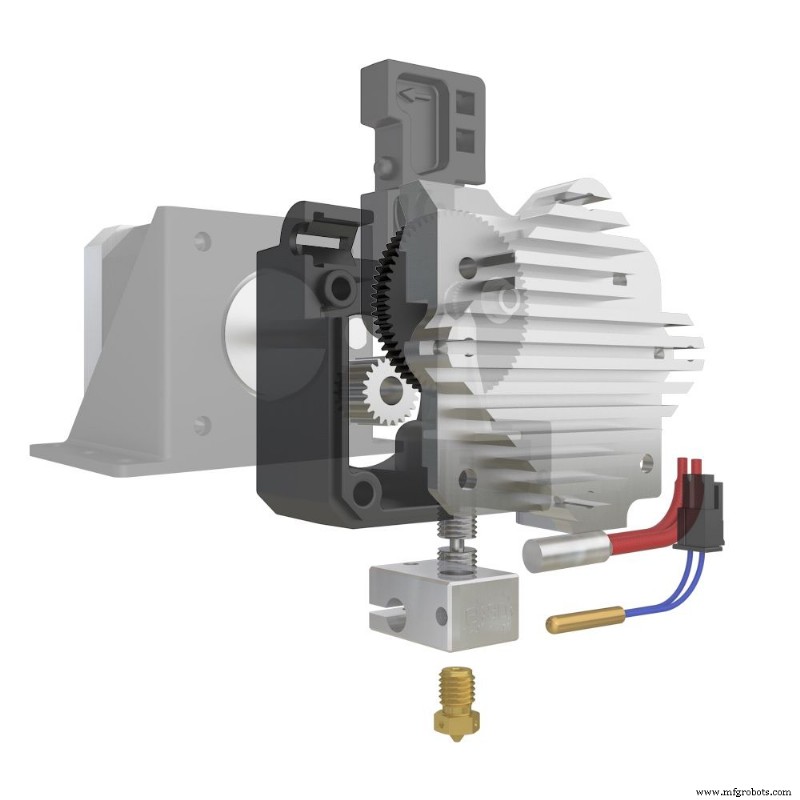
图 1:E3D Titan Aero 挤出机。来源:E3D
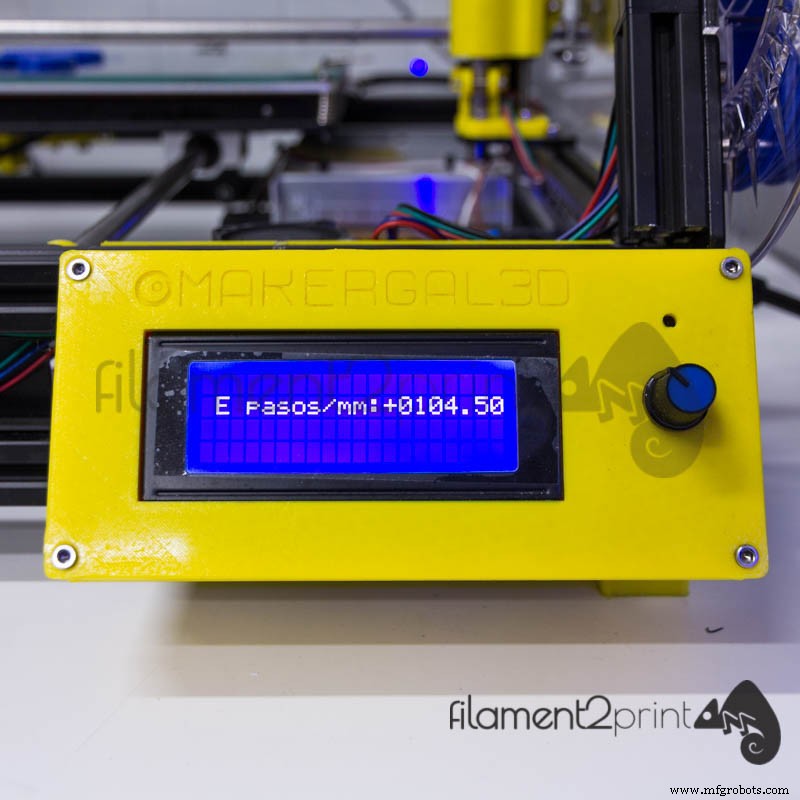
图 2:挤出机 Steps/mm 显示
在丝材上标记两点,距挤出机入口 20 mm 与 25 mm。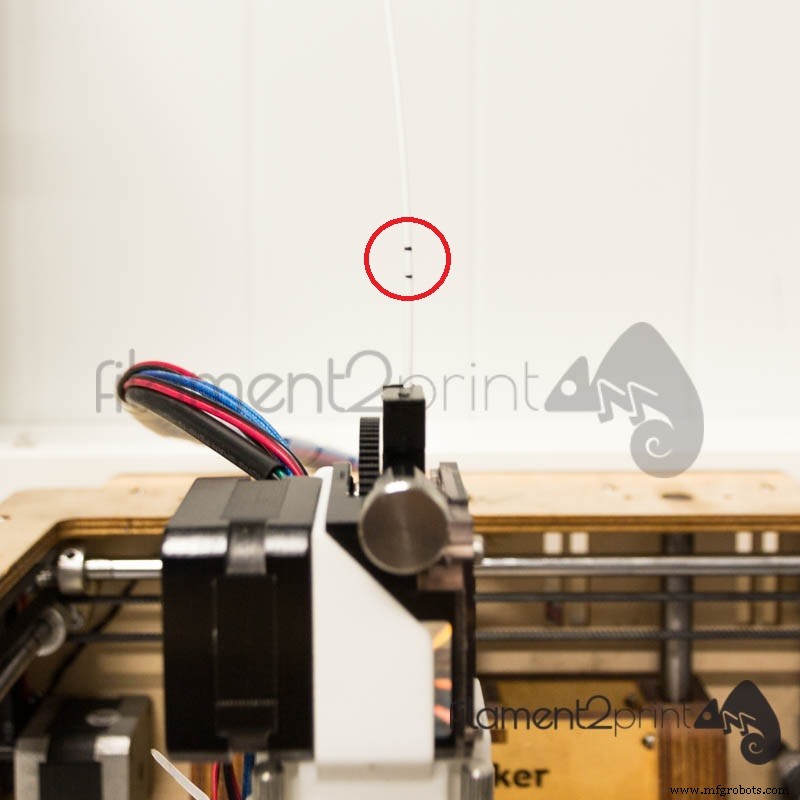
图 3:丝材标记用于计算正确 Steps/mm
从控制屏“移动”菜单挤出 20 mm 丝材。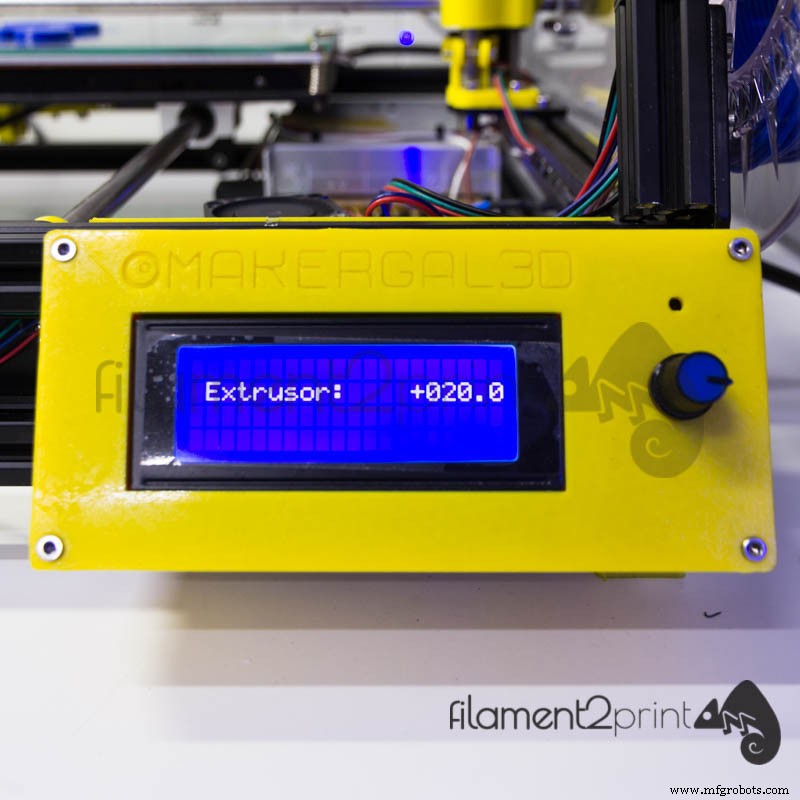
图 4:挤出 20 mm 丝材
实测实际挤出长度,若有误差用游标卡尺量取修正。依据以下公式计算正确 Steps/mm: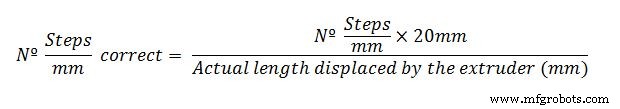
图 5:Steps/mm 流量公式
计算得出新值后,在控制屏修改并保存。
此外,所有切片软件均有流量率修改项,因不同材料密度不同。该参数对表面光洁度与 CAD 设计实体尺寸还原至关重要,否则难以制造配合件。
调整流量率前的打印准备
调整流量率前请确认:喷嘴无过度磨损/污垢;挤出温度符合厂商建议(否则流量校准无效);热床调平校准良好,避免 Z 轴尺寸偏差。
空心立方体测试法调整流量率
打印无顶面空心立方体,实测侧壁厚度与设计对比。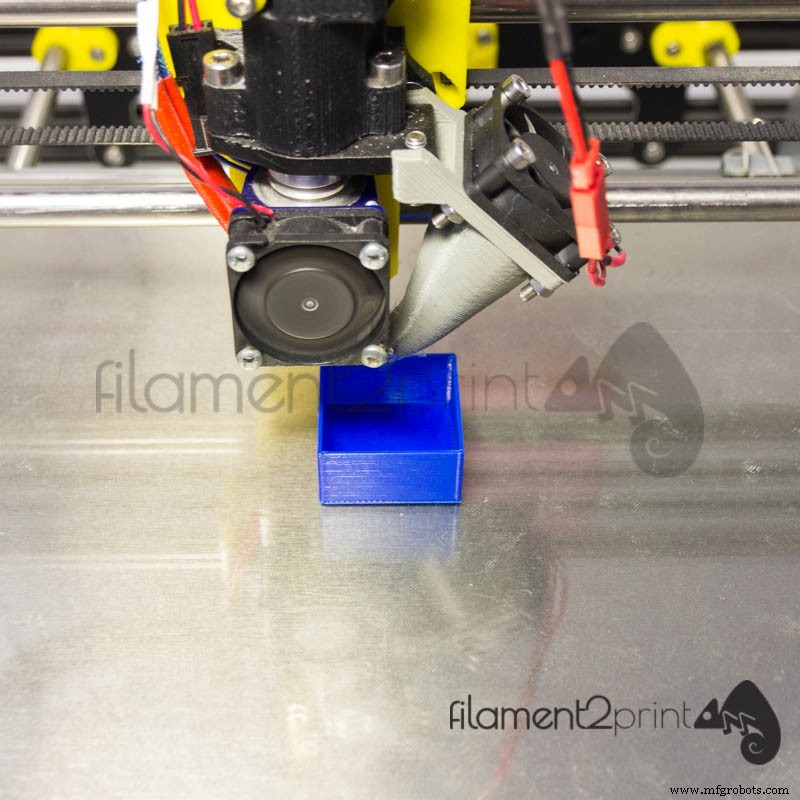
图 6:流量校准立方体
本例打印侧壁设计厚 0.80 mm(0.4 mm 喷嘴、线宽 0.80 mm 形成双外壁利于测量),流量率 100%。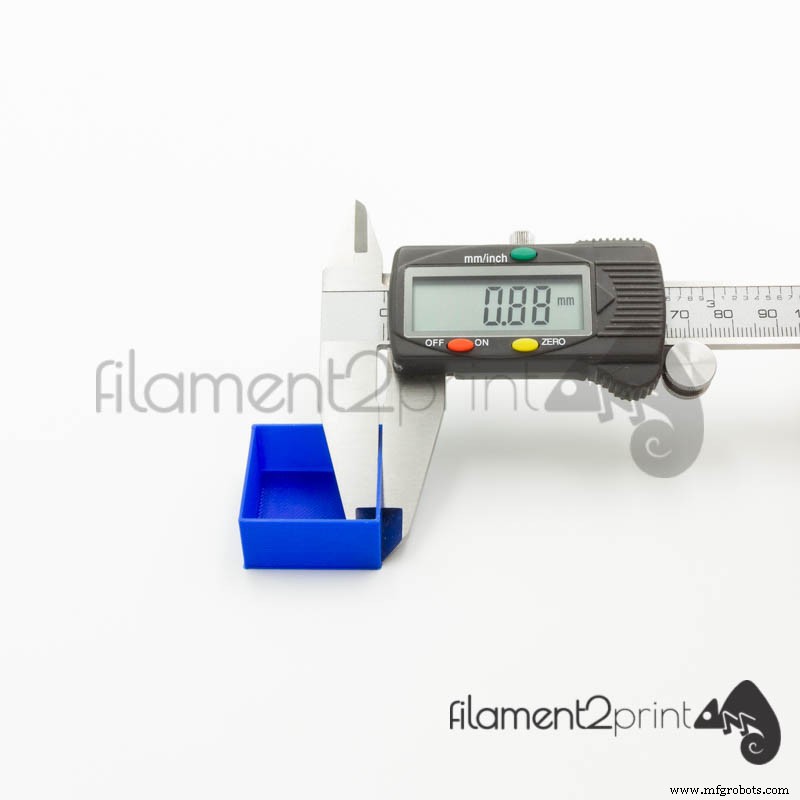
图 7:100% 流量率下立方体超尺寸
PLA 推荐 90% 流量率,实测 0.88 mm 明显超差。修正公式: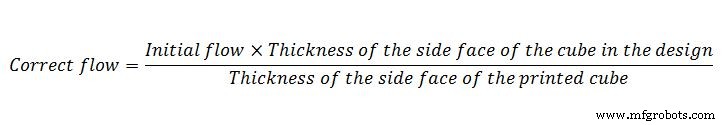
图 8:计算所需流量率公式
得出新流量率 (90%),在切片软件(本例 Cura)修改。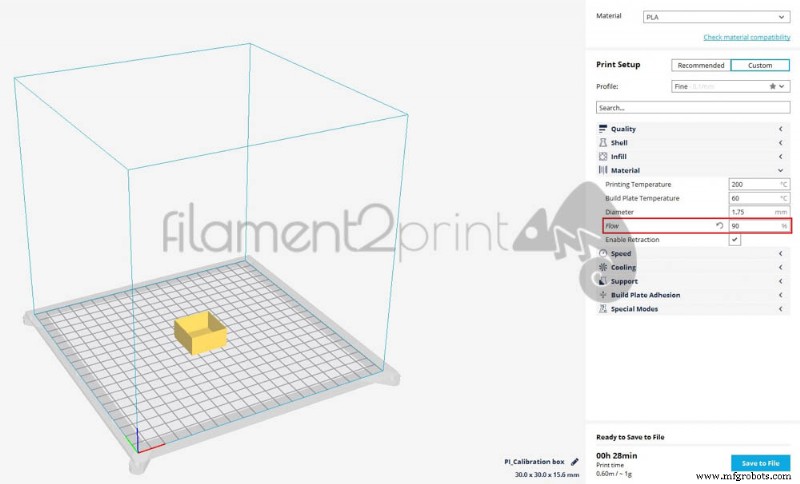
图 9:将流量率改为 90%
重打立方体验证新流量率下尺寸准确。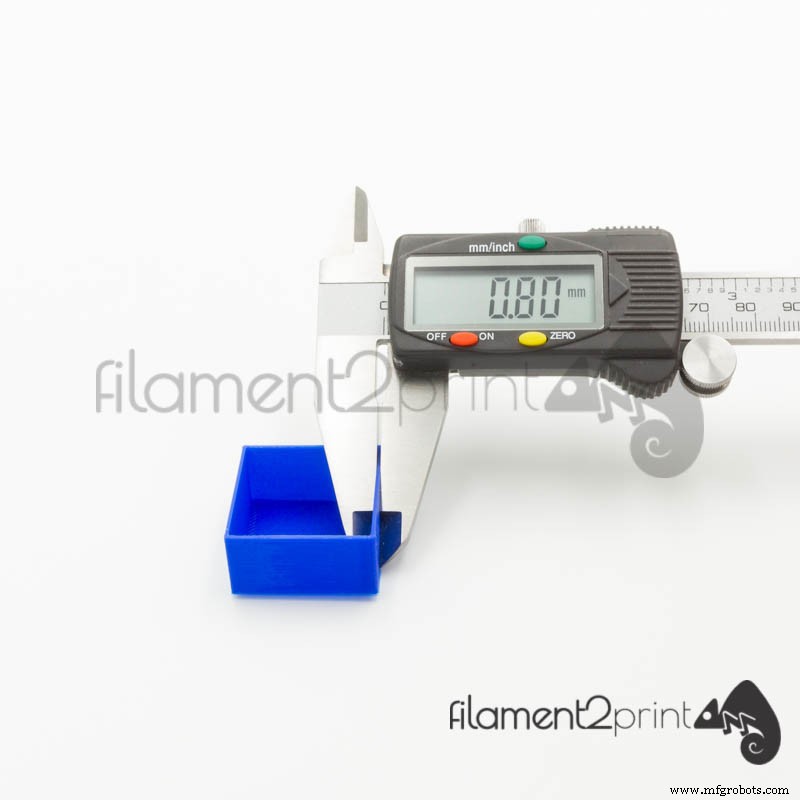
图 10:校准后 PLA 流量率尺寸合格
不同材料密度不同,建议对每种材料/厂商批次执行此校准。简单修正即可同时提升表面质量与尺寸比例精度。
综上,流量率是 FDM 打印最易被忽视却最关键的参数之一,关乎成件成败。
3D打印