


CNC木工车床安全操作十五步法:从工件夹持到设备保养
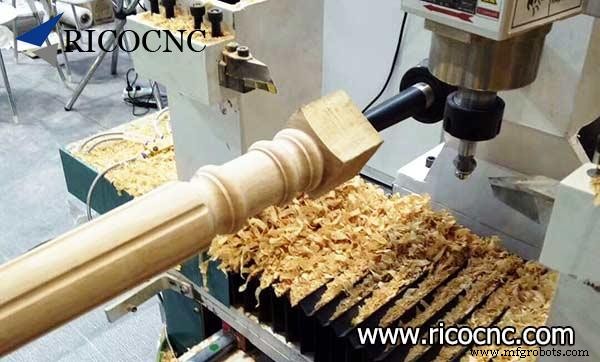
CNC木工车床安全作业十五步规范
如何安全操作CNC木工车床?如何选择合适CNC木工车刀?规范操作步骤有哪些?详细指引如下。
- 工件必须牢固夹持。拧紧尾座锁紧螺栓与顶针。刀架位置调至工件中心线 2-3mm 处,距离过大易导致进给过量引发事故。
- 工件夹紧后,手动转动卡盘校验位置,检查刀架与刀具固定可靠,通电试运行。
- 直径超 100mm 工件,加工过程中必须使用尾座顶针辅助支撑。
- 选用合适车刀,安装时刀杆伸出刀架 <50mm,刀杆全长 ≥150mm。刀具必须稳固锁紧。大直径工件(>500mm)进给量不宜过大。
- 进给量合理设定。粗车阶段小进给清理工件棱角,清角后可提速。
- 保持刃口锋利。钝刀影响质量易致事故。
- 带疤节小工件禁切。疤节工件严禁高速切削。工件内含硬质异物必须清除后再车削。
- 不规则棱角工件,建议先用专用车刀切除棱角,再常规精加工。
- 砂纸打磨提升表面质量。手压不宜过重,砂纸匀速移动防表面损伤。
- 起切进给速度设低。
- 胶合木加工前必须确认胶接完全固化。
- CNC车床转速由工件尺寸材质决定,严禁过快防止工件飞出伤人。
- 主轴转速合理匹配。大工件惯性大必须低速,高速易致事故。小工件可适当提速获更好表面光洁度。方料建议先车成近圆柱再精加工。
- 严守CNC木工车床安全操作规程。开机前全项巡检设备状态。
- CNC木工车床日常保养:
(1) 操作员每日给运动部件加油清洁。
(2) 机修工定期维护各传动部件。
CNC木工车刀需求欢迎垂询。RicoCNC 供应全系列硬质合金木工车刀,品质可靠。
工业技术
- 车铣复合加工中心:车削与铣削融合的高效制造方案
- 车床全解析:类型、操作工艺、刀具与应用指南
- 提升工件精度:六大CNC加工专家策略
- CNC车床加工工艺类型与精密制造应用
- CNC 车床:历史、类型与现代应用
- TF2000 CNC车床:重型箱道结构与用户友好控制
- Millport SmartLathez 1740 CNC车床:精密与动力的结合
- GT-32高速CNC车床:精度、刚性与速度的结合
- V740精密立式CNC车床:40-50 hp、Fanuc 21iT控制
- Trak TRL 1540V CNC车床:精度与灵活性的平衡
- TRAK TRL 1630SX:最小刀室车床兼具手动与CNC灵活性
- Romi C620多配置CNC车床:多主轴箱/刀塔/操作模式灵活精密加工