


采购封边机前必读:核心工艺流程、选型避坑与常见故障对策
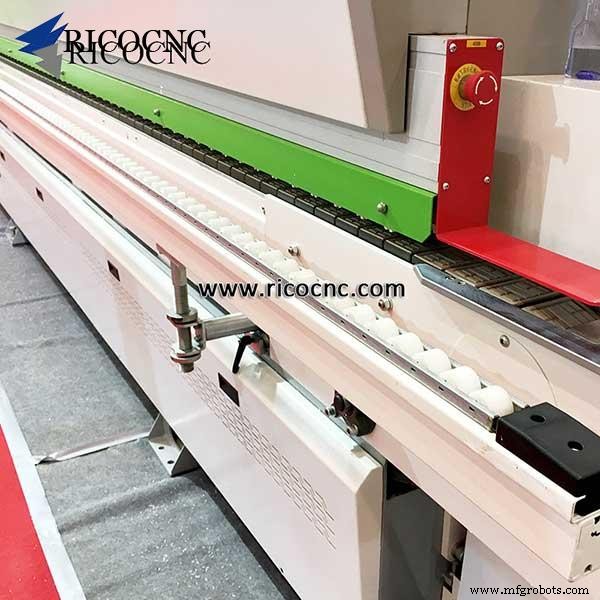
封边机采购决策核心知识库
直线封边机七大工序流程
- 预铣 —— 修整工件边缘利于涂胶粘贴。板材边缘有轻微崩边或二次封边残胶,可按品质要求铣除,单次最大铣削 1mm。
- 喷涂防胶剂/隔离剂 —— 涂胶前喷涂板材上下端边缘,防止溢胶粘污板面,兼具清洁作用。
- 板材预热 —— 封边工艺对温度极其敏感:环境温度、工件温度、热熔胶温度必须精准控制。EVA热熔胶粘接温度通常 150°C 左右。工件温度过低会导致涂胶后胶温骤降影响粘接强度,冬季必须预热。通常采用红外辐射预热。
- 压贴切割 —— 预热后涂胶装置涂胶,压辊将封边条送至板材边缘并自动切断。
- 前后修边与上下粗修 —— 板材经输送带进入前后修边装置。橱柜、隔板等薄封边(常 0.4mm)可直接粗修上下到位,免精修;门板、面板等厚封边(常 3mm)带 2-3mm 圆角,粗修后必须精修。
- 刮刀修补与抛光 —— 刮刀去除封边条铣削痕迹使其与板面融合。抛光单元清除残留热熔胶与隔离剂。
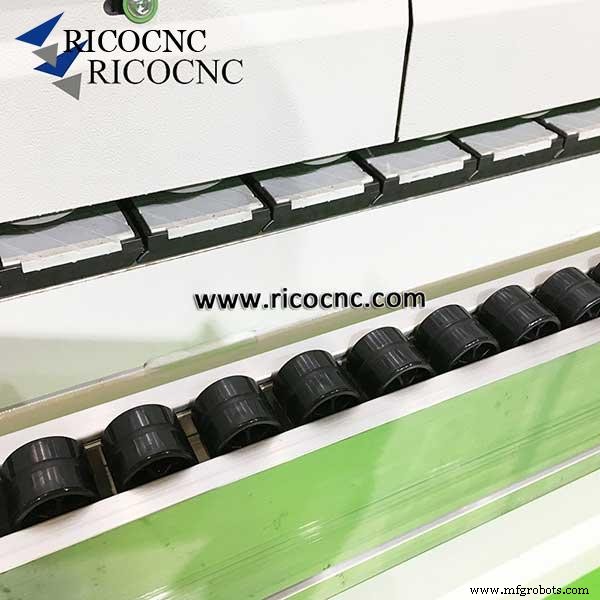
不同工件封边工艺与参数差异大,需按产品要求调整刀具、气压等。封边条材质规格、热熔胶类型、环境温度、工艺温度与进给速度均为关键因子。实战中必须按具体工况调机。
木工封边工序不复杂,但追求产能与质量需养成标准化作业习惯。每道工序存在即合理,深度理解工艺逻辑可显著提升封边效率与品质。
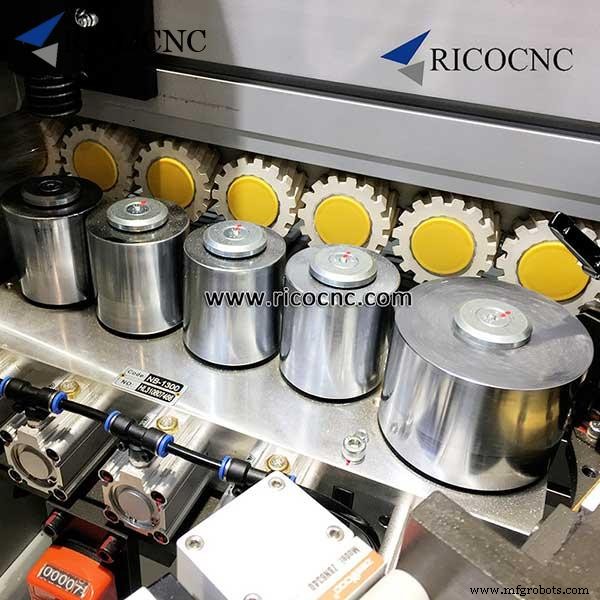
封边机选型避坑指南
制作门板(尤其是亚克力门板),基础功能必须包含:粗修、跟踪预铣、前后清理,保证高阶产品表面细节。前后清理实为除胶装置,经除胶与未除胶板材效果差异巨大,尤其亚克力门板与橱柜封边,预算允许不可省略。
自动封边机最鸡肋功能:平刮与气动调刀。想完全免人工调刀仅靠气动/自动调刀的机型不存在,最佳性能仍需人工微调刀具。
橱柜与门板制作必备功能清单参考:
- 橱柜:涂胶、压贴、切割、对齐、刮刀、抛光、前后清理、粗修、精修、预铣
- 门板:涂胶、压贴、切割、对齐、刮刀、抛光、前后清理、粗修、精修、轮廓跟踪
常见故障与对策
- 封边不牢/涂胶不均
(1) 胶量未调优,尝试调整胶量。
(2) 胶锅未及时清理。
(3) 检查胶锅下加热管是否损坏。
以上三种最高发。 - 前部清理功能失效:排查气动元件与控制开关,需专业指导调机。
- 运行一段时间自动停机:排除误操作后,通常是主电源故障,请电工排查线路。
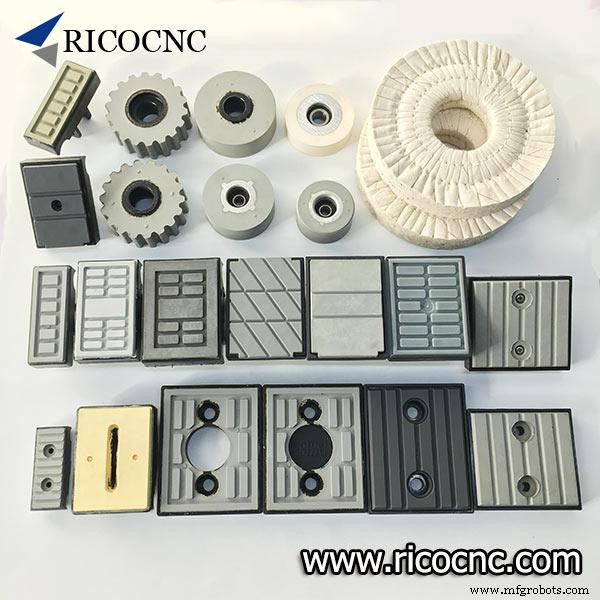
愿此文助您建立封边机基础认知。备齐封边机易损备件清单,护航设备持续高效运行。
祝您木工事业顺遂!
工业技术