


数控雕刻机加工MDF三步走:选刀、参数、实测全攻略
数控雕刻机切割MDF的三大关键步骤
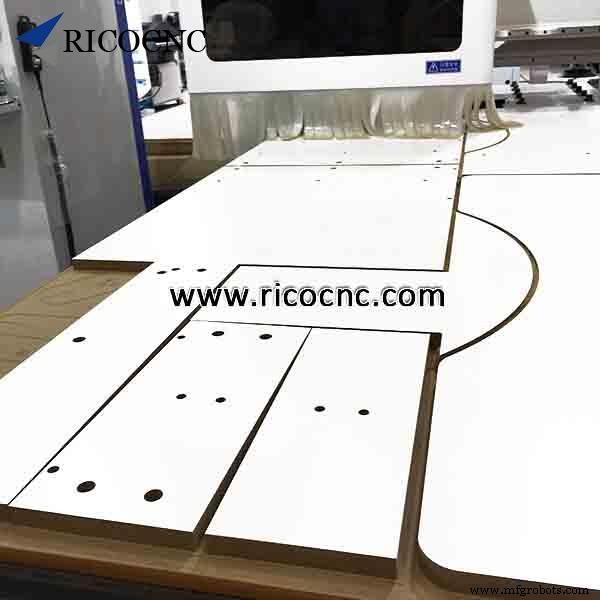
MDF(中密度纤维板)是木工常用材料。掌握其加工技巧并不难,遵循以下三步,您将更从容应对工作。
第一步:了解MDF材料特性
MDF将硬木或软木残料分解为木纤维,加入蜡和树脂粘合剂,经高温高压成型。其密度大于胶合板,由分离纤维构成,用途类似胶合板,但强度远高于刨花板。
注意:相比实木和MDF,刨花板、胶合板等人造板切割雕刻更复杂。因合成板用材可能混杂不同木种及其他材料,导致各部位硬度不一。
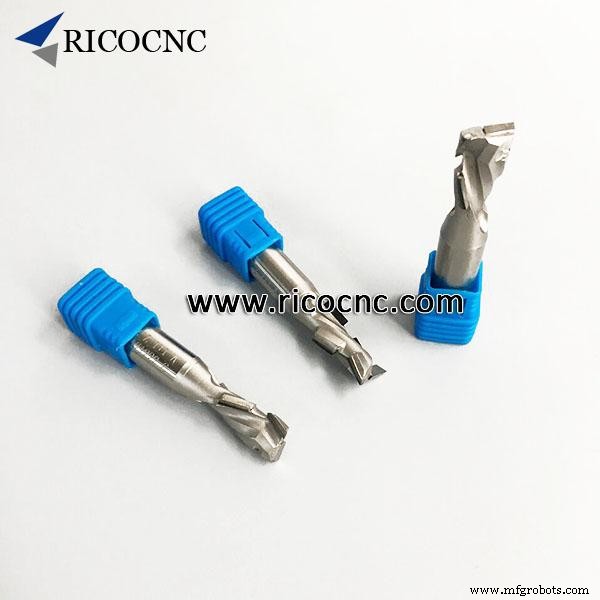
若不确定板材内部材质,不建议使用PCD刀具加工人造板。劣质刨花板、胶合板可能含细砂、木结等极硬杂质,极易损伤刀刃。
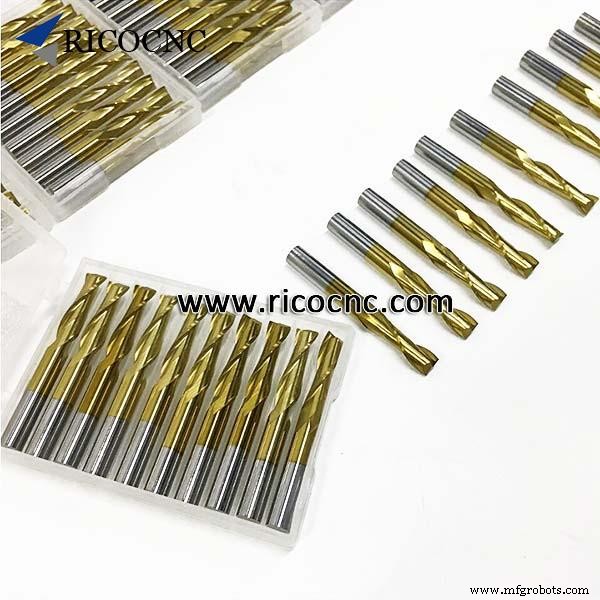
推荐刀具:整体硬质合金双刃大螺旋槽上切刀具。双大槽设计利于排屑、保持旋转平衡,耐高温,整体钨钢材质保证长寿命。(下文附建议规格表)
第二步:掌握进给速度、转速与切屑负荷(含实测数据)
了解材料、选对刀具是第一步;另一关键是彻底理解最佳切削速度(进给速度)、主轴转速(RPM)及刀具切屑负荷对二者的影响。
- 切削速度:刀具与工件表面的相对速度差。
- RPM:每分钟转数。
- 切屑负荷:切削产生的切屑尺寸。目标是获得最大切屑负荷,以提高生产率、降低工件与刀具温度、防止过早钝化。切屑负荷过小导致刀具过热快速钝化;过大则造成表面粗糙甚至断刀。
公式:切屑负荷 = 进给速度 / [RPM × 刃数],可据此估算参考值。
不同刀具、不同材料切屑负荷各异。切割1.8-1.5cm MDF推荐N2LX622(CED 6mm);1.2-0.7cm推荐N2LX415;0.7cm以下推荐N2LX3.12。
不同厚度MDF切削参数建议表
| 厚度(cm) | 刀具型号 | CED(mm) | CEL(mm) | SHK(mm) | OVL(mm) | 每齿切屑负荷(mm) |
|---|---|---|---|---|---|---|
| 1.8-1.2 | N2LX622 | 6 | 22 | 6 | 50 | 0.1524-0.2032 |
| 1-0.7 | N2LX415 | 4 | 15 | 4 | 40 | 0.127-0.1778 |
| <0.7 | N2LX3.12 | 3.175 | 12 | 3.175 | 12 | 0.127-0.1778 |
通常切割MDF采用18000 RPM,需配合调整进给速度:
- 1.8-1.2cm MDF:RPM 18000,进给 10-11 m/min
- 1-0.7cm MDF:RPM 18000,进给 7-8 m/min
其他型号参数欢迎留言咨询。
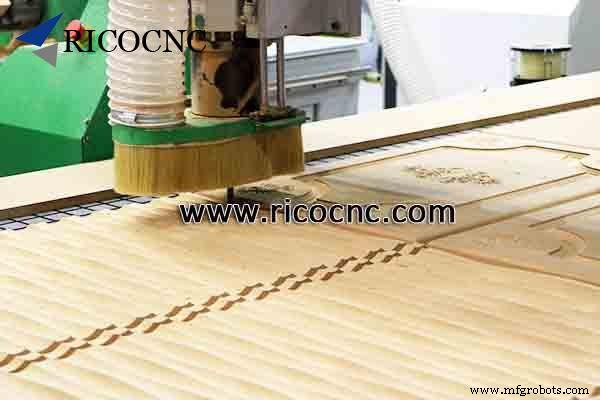
第三步:实测优化
面对陌生刀具时的测试策略,特别适用于雕刻机。优化进给与转速步骤:
- 以材料对应切屑负荷推导的RPM起步(切MDF用18000 RPM)。
- 每次将切削速度(进给)提升1 m/s,直到工件边缘变粗糙或真空吸附失控,然后降低10%速度。
- 边缘粗糙时降低速度,再逐步提升RPM直到表面质量可接受。
- 此法可优化RPM与速度以产出最大切屑。若出现表面质量问题,微调至可接受;若工件夹持问题频发,需重新评估吸附方式。
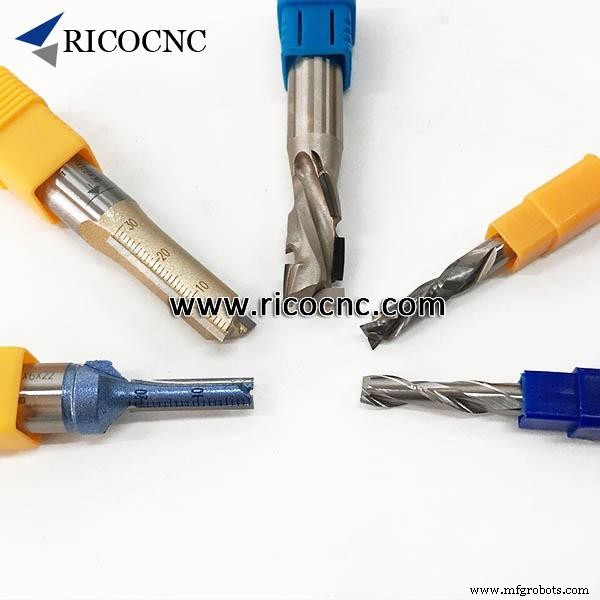
若加工中仍遇问题,或不确定选用何种数控雕刻机刀具,欢迎联系RicoCNC——专业刀具解决方案公司,我们将尽快回复。
祝您好运!
工业技术