


三轴与五轴CNC加工:核心差异深度解析
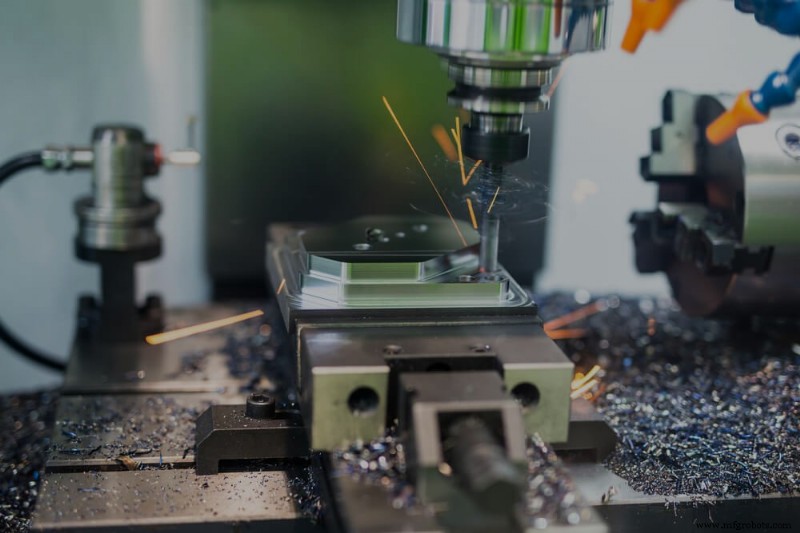
计算机数控(CNC)加工是减材制造工艺,以切削工具从工件去除多余材料,从塑料、金属、复合材料精准、高性价比地制造高精度零件。
当前多轴加工选项丰富:三轴、五轴、甚至九轴。本文聚焦两大主流——三轴vs五轴,剖析异同与选型依据。
三轴加工
操作员输入铣削指令后,三轴CNC机床沿X、Y、Z三轴(左右、前后、上下)自动切削。CNC铣削和车削均属三轴范畴,但运作不同。
三轴CNC铣削:工件固定在虎钳/工作台,旋转钻头/刀具连接主轴,沿XYZ三轴移动切削成型。擅长大多数几何形状和简单零件。
CNC车削:工件装夹在旋转主轴上,车刀成型。工件随主轴旋转,中心钻/刀具加工内外轮廓或中心轴线孔。相比铣削,车削速度更快、单件成本更低,适合大批量生产。
三轴机床仅能三向切削,面对非常规形状或深窄型腔难以触达。复杂几何零件需人工翻转装夹,拖慢节奏、增加人工/加工成本、难保证成品质量。
五轴加工
五轴机床刀具沿XYZ三轴及绕A、B两轴旋转共五个方向运动。单次装夹即可从所有方向加工,免去人工翻工序。五轴CNC加工节省时间,擅长医疗、油气、航空航天等领域的复杂精密零件。主要分三类:分度五轴、连续五轴、车铣复合中心。
分度五轴:刀具仅沿三轴运动、不保持连续接触,但工作台/刀具头可在工序间自动摆动两个方向。介于三轴铣削与连续五轴之间,适合外壳、治具、夹具。
连续五轴:刀具与工件同步旋转/移动,节省时间,可加工有机曲面等复杂几何。表面光洁度、速度、尺寸稳定性最优,但单件成本最高。
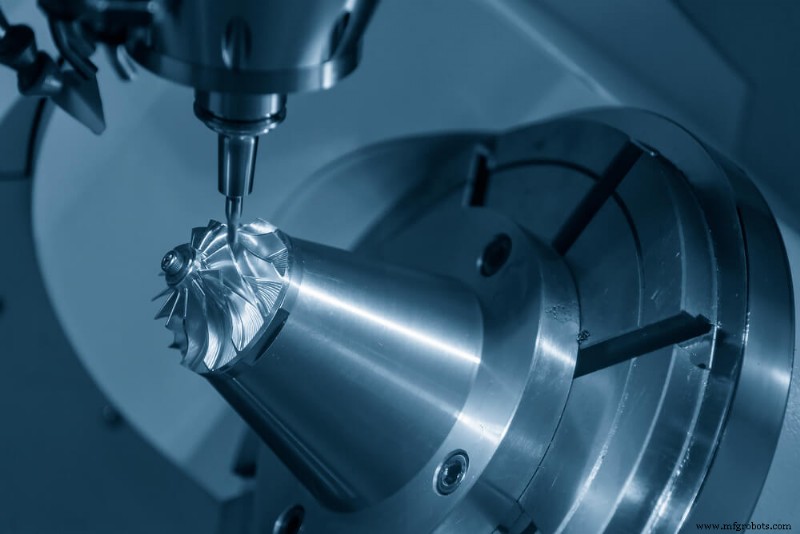
车铣复合中心:本质为配备铣削功能的CNC车床。工件装夹于可旋转/静止的主轴,切削工具去除材料。融合车床与铣削优势,高精度、几何适应性强,适合凸轮轴、离心压缩机等松散旋转对称件。
五轴机床在深腔、硬材加工中精度更高、良率更高、速度更快,但设备专用化程度高、需专家操作,成本更高。
三轴vs五轴:如何抉择
核心差异:三轴三向加工,五轴五向加工。两者均高度通用、自动化、可复制。选型考量:
- 预算有限或仅需加工平面→三轴更划算。设备/编程/操作更简单,准备时间更短。
- 深腔/复杂几何→五轴必选。单次装夹全向加工,良率更高、精度更强、自由度更大、大件加工更快。
Fast Radius专家助您决策
仍在犹豫三轴还是五轴?Fast Radius专家团队为您梳理选型逻辑,匹配最优工艺。作为可信赖CNC加工伙伴,我们提供路由器/车床/钻床/铣床全系列设备能力。立即联系,开启项目。
工业技术