


激光切割 vs 水射流切割:哪种工艺适合你的项目?
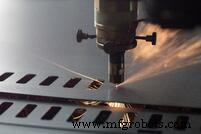
现代金属制造商面临诸多挑战,包括在最新项目中用最新设备发展平衡灵活性与成本控制。设备种类繁多,难以时刻跟进最新机床发展及其如何满足当前和未来运营需求。随着机床技术持续进步,解决同一问题可能有多种方案,挑战在于彻底理解每种方案及其独特优势以保持竞争力。
本周我们重点对比水射流切割和激光切割的细微差别。继续阅读了解各切割工艺详情。
水射流切割过程不产生热量
水射流切割是冷加工,切割过程中不向工件输入热量。这意味着切割过程中不产生热影响区 (HAZ)。这对航空航天行业至关重要,因为水射流切割不改变材料物理状态、不导致热变形。
无热影响区也利于钣金制造商。省去去除热影响材料的步骤,可直接从水射流转入攻丝或焊接工序,最终减少人工、以速度和效率交付优质产品。且水射流切割切口极其干净,无需打磨边缘,降低成本,且易自动化,利于原型和批量生产。
激光切割废料更少
激光切割清理工作比你想象的少——仅产生少量粉尘废料,吸尘或过滤即可快速清除。水射流切割因水中混合磨料,清理工作多得多。磨料废料因潜在毒性需特殊处理,进一步推高项目成本。
水射流切割精度不如激光切割
保持竞争力需要高精度。水射流和激光切割是生产高精度零件的两大常用工艺。如前所述,水射流机可无热影响区切割多种材料,适用于金属、玻璃、石材、陶瓷、塑料甚至木材的精密切割。
另一方面,激光可高速加工钣金件,对 1 英寸以内低碳钢有良好能力。此外,激光切割支持无人值守操作、运行成本低。
最终,水射流切割精度略逊于激光,最小切割缝 0.02 英寸。高压水流力大,薄小零件表现不佳且需小心处理。但须铭记,激光和水射流在某些方面互补,这也是 CAMM Metals 同时提供两项服务的原因。
工业技术