


水刀切割与激光切割:钣金加工工艺如何选择
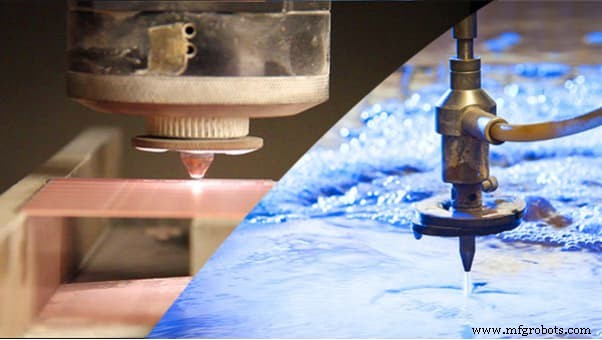
激光切割与水刀切割是钣金加工两大主流工艺。原理迥异,却在应用层面因各自优势交织重叠,选型并非直观简单。科学选择的前提是透彻理解水刀切割与激光切割的对比全景。本文将系统拆解两大工艺的异同、应用场景、成本结构、缺陷风险及替代方案。
水刀切割与激光切割核心参数对比表
快速决策参考表
| 水刀切割 | 激光切割 | |
| 工艺原理 | 高压含磨料水射流切割 | 激光束热切割 |
| 材料兼容性 | 全材质适配 | 除热敏/高反材料外全适配 |
| 切割厚度范围 | 10-50mm (0.4-2.0英寸) | 3-10mm (0.12-0.4英寸) |
| 公差精度 | ±0.005″ (0.13mm) | ±0.002″ (0.05mm) |
| 切割速度 | ≤20″/min | ≈70″/min |
工艺原理深度解析
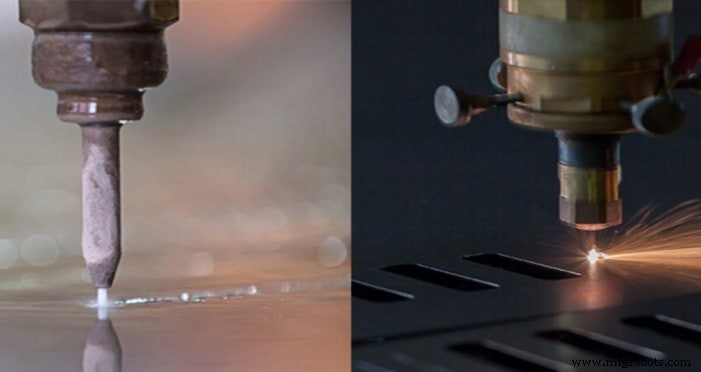
激光切割:激光发生器发射光束,经CNC导向切割。光纤激光擅长金属,CO₂激光擅长非金属,机型选择直接决定工艺窗口。
水刀切割:超高压水泵加压水至60,000+ PSI,混入氧化铝/石榴石等磨料,高速射流切割。无热输入,全材质适配。
材料兼容性对比
激光切割覆盖塑料、玻璃、木材、金属等,但高反材料(铜、铝)易反射光束导致失效,热敏材料易烧焦变质。机型选择可缓解部分配适问题(如有机材料首选CO₂激光)。水刀切割无热应力,理论兼容所有材料。
切割厚度能力边界
激光切割性价比最高区间为3-10mm。材料热稳定性影响极限厚度(如铝极限<碳钢)。水刀切割擅长10-50mm厚板,过薄(<10mm)水冲击易损工件或失效。
精度对比
激光切割最小切缝0.15mm,公差±0.05mm;水刀最小切缝0.5mm,公差±0.2mm。激光精度全维度领先。
速度对比
激光切割速度约70″/min,水刀≤20″/min。激光生产效率显著更高。
两大工艺的共性优势
高工艺灵活性
均适配钢、不锈钢、铝、铜、青铜等主流金属。
窄切缝
水刀切缝0.7-1.02mm,激光0.08-1mm。均支持精细特征与复杂轮廓。
高成件质量
得益于CNC精密控制,两工艺均能产出高质量切割件。
典型应用行业与零件案例
激光切割五大核心应用行业
汽车制造
地板、引擎盖、车顶、车门切割及内饰雕刻。高强度、高精度、低废料率契合车企降本增效诉求。
模具/工具制造
高公差、变深度切割助力压铸模具制造;高速切割适配硬质模具钢。
珠宝首饰
金/银/钻石微细切割、成型。极窄切缝最小化贵金属损耗,精度无可替代。
医疗器械
支架、瓣膜框架、柔性轴、骨钉等植入级零件。手术激光同源技术,精度满足严苛医疗标准。
电子制造
PCB分板、线缆剥皮、定制外壳、控制面板。高密度互联电路板要求极高公差与精度。
水刀切割两大核心应用行业
汽车制造
法兰、金属垫片、护板、定制车身。无热影响区、无机械应力,厚板件高质量成型。
航空航天
发动机部件、涡轮叶片、机舱面板。冷切割消除微观裂纹与热变形,保障航空级可靠性。
成本结构对比:激光切割 vs 水刀切割
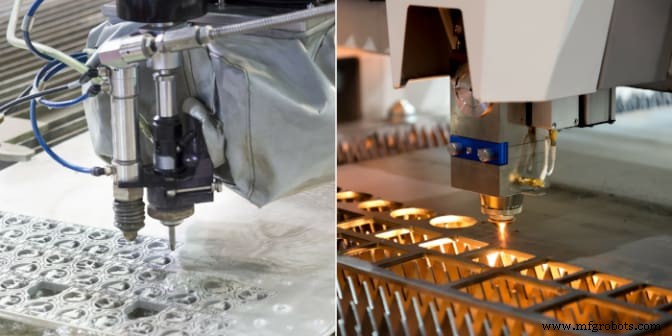
工装与耗材成本
激光切割无工装费,耗材成本低(通用耗材规模化)。水刀切割耗材成本高(磨料、喷嘴、高压密封件等易耗品),但同样免工装费。
运营单价
激光切割约$13-20/小时,水刀切割$15-30/小时。单价接近,大批量订单差异放大。
设备投资
水刀设备采购成本低于激光设备。激光设备采购为最大成本项,运营成本亦受电价影响。非外包自建厂需重点核算。
如何为您的项目选择最优工艺?
本文不预设标准答案,旨在提供决策框架。最优工艺=最适配项目的工艺。决策参考:
- 极致精度、高效率、薄板、非热敏/非高反材料 → 激光切割
- 厚板(>10mm)、热敏材料、全材质兼容性要求 → 水刀切割
多因素博弈下决策繁杂,外包给专业钣金加工服务商(如RapidDirect)可平衡效率与质量。RapidDirect ISO 9001:2015认证,多工厂协同、先进设备、专家团队,享30%价格优势与极速交期。上传设计文件,12小时内获报价与DFM分析。
两大工艺的典型缺陷风险与对策
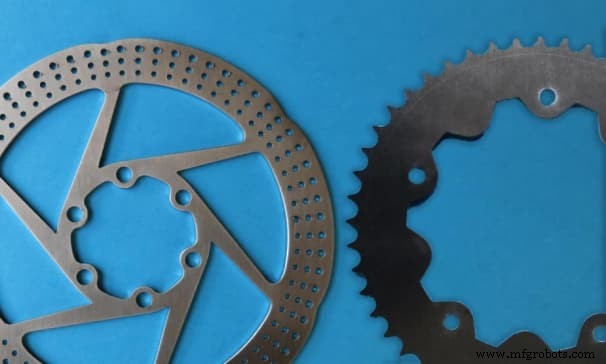
激光切割:烧蚀痕迹风险
切割侧面可能产生烧焦痕。部分可清理,部分不可逆。预案:预设切割面颜色融合烧痕,或改用他法。
水刀切割:小型件冲击变形
60,000 PSI水射流对微小零件冲击大,易导致变形或切割失效。大件影响可忽略。
金属切割的替代方案
等离子切割
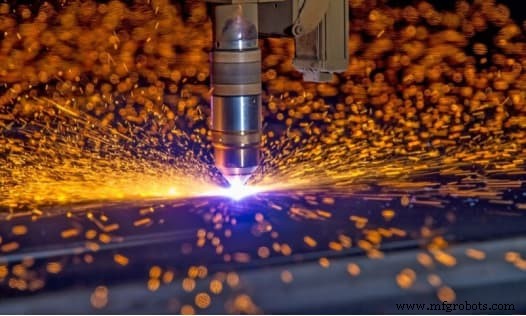
20,000°C+电离气体射流切割。适配钢/铝,性价比高、精度中等。设备采购极贵(~$300k),但运营成本低于水刀/激光。
数控转塔冲床
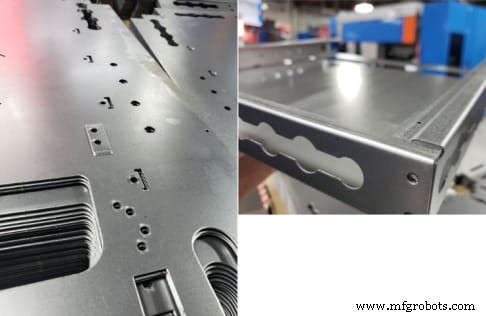
冲头冲切成孔/轮廓。重复性高、适配广,但不擅长复杂几何。单件耗时长,适合单一零件大批量重复生产。
结语
水刀与激光切割选型需建立在全维对比基础上。本文覆盖原理、优劣势、应用、成本、缺陷、替代方案。专业咨询可进一步降低决策风险。欢迎联系RapidDirect专家团队获取定制化建议。
常见问题解答
水刀切割相对其他工艺的最大优势是什么?零热输入,全材质兼容,保障操作安全;且擅长厚板切割(10-50mm)。
水刀切割 vs 等离子切割,哪个更好?视项目而定。水刀材质适应性更广、精度更高、厚板能力更强;等离子切割边缘易产生熔渣,切面质量较差。
水刀能切割而激光/等离子无法切割的材料是什么?超厚材料(可达12英寸),及所有激光/等离子受限的热敏/高反/非金属材料。
工业技术
- 水刀切割技术演进史:从古罗马水力采矿到现代微米级精密制造
- 水射流切割核心优势:冷切割、零热影响、全材料覆盖
- 水射流切割跨行业应用图谱:精密、高效、绿色制造新范式
- 定制标识牌水射流切割:精度、材料自由度与零后处理
- 超高压水射流切割钢材:原理、优势与工程实践
- 水射流切割技术:从19世纪矿山到21世纪智能制造的进化史
- 水射流切割 vs 线切割(EDM):精密加工技术选型决策指南
- 等离子切割 vs 激光切割:哪种制造工艺效果更佳?
- 从水刀到光纤激光:释放新生产潜力
- 水射流切割技术全解析:冷切割、零热变形、全材料适应的精密制造利器
- 水射流切割解析:高压水如何精准成型材料
- 激光切割技术详解:原理、应用与优势全面指南